Lácteos y derivados
Cultivos lácteos bajo presión: cómo sostener fermentación estable ante variabilidad de leche y línea
La estabilidad fermentativa en yogur, quesos frescos y leches acidificadas depende menos de una “receta fija” y más de la capacidad de la planta para gestionar variaciones de materia prima
Periodista especializada Senior
Última actualización:

Compartir


En 2026, pocas áreas de la industria láctea muestran con tanta claridad la tensión entre eficiencia industrial y biología aplicada como la fermentación. Mientras los equipos de proceso se han digitalizado, la instrumentación en línea gana precisión y los sistemas MES prometen trazabilidad de lote a lote, el corazón del negocio de yogures, quesos frescos y productos acidificados sigue dependiendo de microorganismos sensibles a cambios mínimos en su entorno.
Esa paradoja explica por qué la consistencia fermentativa continúa siendo un punto ciego en muchas plantas: una desviación de sólidos no grasos, un residuo subletal de sanitizante, una pasteurización con perfil térmico fuera de ventana o un retardo de pocos minutos entre inoculación y llenado pueden alterar la velocidad de acidificación, el desarrollo de textura y la vida útil comercial.
La presión sobre los cultivos lácteos no proviene de un solo frente. Por un lado, la leche cruda llega a planta con mayor variabilidad composicional debido a estacionalidad, cambios en alimentación animal, estrés hídrico y ajustes en cadenas de suministro.
Ese fenómeno se traduce en oscilaciones de proteína, lactosa, minerales y capacidad buffer. Por otro, las líneas de producción operan con ventanas de productividad cada vez más estrechas.
Un yogur que debería alcanzar pH objetivo en 4,5 horas y demora 5,5 no solo consume más energía en incubación; también compromete programación, libera menos capacidad de tanque y eleva el riesgo de textura inconsistente por sobremaduración o posacidificación posterior al enfriamiento.
A esto se suma un factor menos visible, pero decisivo: la interacción entre microbiología y disciplina operacional. El cultivo puede estar bien seleccionado en papel, pero si la rehidratación no respeta temperatura y osmolaridad, si la inoculación se realiza con fuerte cizalla, si el circuito CIP deja trazas de ácido peracético o hipoclorito por enjuagues insuficientes, o si la sonda de pH deriva algunas centésimas sin recalibración adecuada, la planta termina evaluando al cultivo por fallas que en realidad son de sistema.
En otras palabras, la estabilidad fermentativa es una propiedad emergente del conjunto leche-cultivo-equipo-procedimiento, no una característica aislada del sobre liofilizado.
La discusión ya no pasa solamente por “qué cultivo comprar”, sino por cómo diseñar robustez de proceso. Para un fabricante B2B, eso implica traducir microbiología en ingeniería:
seleccionar cepas por tolerancia a fagos
velocidad de acidificación y producción de exopolisacáridos
mapear puntos críticos de inhibición
controlar temperatura con menor histéresis
estandarizar sólidos con criterio reológico
conectar laboratorio, producción y calidad bajo una misma lectura de riesgo
La pregunta central para 2026 no es si habrá variabilidad, porque la habrá. La pregunta es cuánto de esa variabilidad puede absorber la planta sin sacrificar especificación, rendimiento ni margen.

TE PUEDE INTERESAR:
Proteínas alternativas: qué revela el mayor estudio de sabor en productos sin lácteos
El reto técnico de estabilizar acidificación, textura y tiempos de fermentación
La acidificación industrial en lácteos es un fenómeno aparentemente sencillo —las bacterias convierten lactosa en ácido láctico—, pero en realidad está mediado por una red compleja de variables fisicoquímicas y biológicas.
En yogur, por ejemplo, la cinética de descenso de pH depende de la actividad coordinada de Streptococcus thermophilus y Lactobacillus delbrueckii subsp. bulgaricus, una asociación simbiótica en la que una especie puede liberar metabolitos, péptidos y factores de crecimiento que aceleran a la otra.
Sin embargo, esa simbiosis no opera en el vacío. La disponibilidad de aminoácidos libres, el potencial redox del medio, la concentración efectiva de lactosa y la capacidad tampón de la leche modifican la pendiente de la curva de acidificación y el punto en que el cultivo entra en fase estacionaria.
Desde el punto de vista molecular, la leche no es un líquido homogéneo, sino una matriz coloidal donde caseínas, suero, minerales y grasa interactúan con el descenso de pH. A medida que el cultivo produce ácido láctico, las micelas de caseína se aproximan a su punto isoeléctrico; disminuye la repulsión electrostática y se reorganiza la red proteica que define la textura del gel.
Si la acidificación es demasiado rápida, la agregación puede ocurrir con menor uniformidad y generar sinéresis o una percepción quebradiza en cuchara. Si es demasiado lenta, se prolonga el tiempo de incubación y aumenta la exposición a variaciones térmicas, además de favorecer estructuras más débiles por desbalance en la desnaturalización previa de proteínas de suero y su interacción con caseínas.
Esto explica por qué el control de pH lácteo no es solo una variable microbiológica; es también una herramienta de ingeniería de textura.
La temperatura de incubación merece un análisis igual de fino. En muchos sistemas, una desviación de apenas 1 a 2 °C altera de forma importante la relación entre cepas, la velocidad metabólica y la producción de compuestos aromáticos.
Los fermentadores o cámaras de incubación no “dan temperatura” de manera abstracta: transfieren calor mediante chaquetas, serpentines o aire forzado, con gradientes reales dentro del volumen de producto. En tanques de gran capacidad, la estratificación térmica puede provocar que una zona alcance el setpoint antes que otra.
Si el sistema de agitación no está diseñado para el producto o se limita por evitar daño estructural, aparecen microambientes donde el cultivo avanza a ritmos distintos. El resultado final puede ser un lote con pH promedio aceptable, pero con heterogeneidad reológica y comportamiento irregular durante bombeo o envasado.
La variabilidad de leche agrava ese escenario. Un incremento en sólidos totales puede parecer deseable porque mejora cuerpo y rendimiento, pero también modifica actividad de agua, viscosidad y capacidad buffer, lo que exige recalibrar el manejo del cultivo.
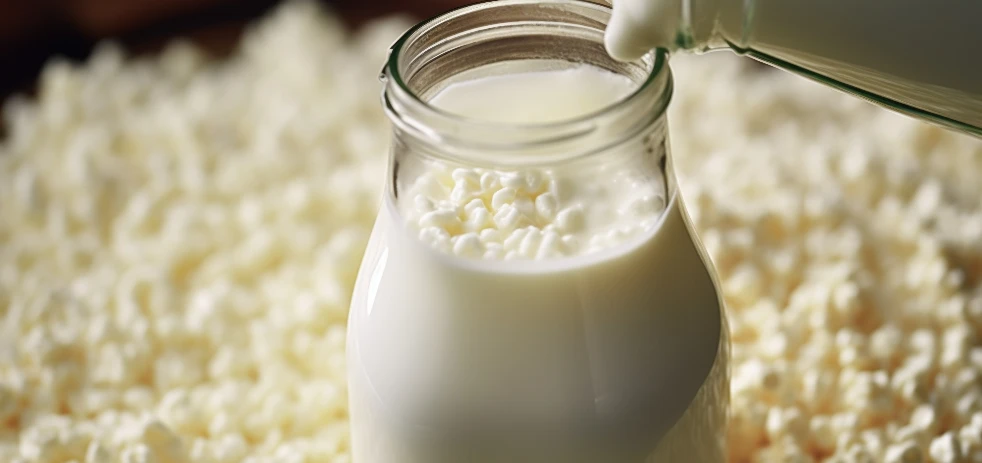
La estabilidad de los cultivos lácteos depende cada vez más de una gestión precisa de la materia prima, especialmente ante cambios en composición, estacionalidad y calidad de la leche. Foto: Freepik
Una leche con menor contenido proteico o con balance mineral alterado responderá de otra manera al tratamiento térmico previo y a la formación del gel. Incluso la fracción de calcio iónico influye en la firmeza de la red caseínica.
Por eso, los fabricantes con mejor desempeño ya no trabajan solo con especificaciones amplias de recepción; construyen perfiles funcionales de leche para fermentación, integrando proteína verdadera, relación caseína/suero, crioscopía, recuentos microbianos, residuos inhibitorios y comportamiento térmico.
La selección de cultivos lácteos, en este contexto, se vuelve una decisión estratégica y no meramente comercial. Un cultivo directo al tanque puede ofrecer simplicidad operativa, pero debe evaluarse por mucho más que su tiempo nominal de acidificación.
Importa su tolerancia a variaciones de sólidos, su resistencia a bacteriófagos, su capacidad de sostener actividad en presencia de trazas residuales de sanitizantes por debajo de umbrales detectables en rutina, y su perfil de posacidificación en cadena fría.
En yogur bebible, por ejemplo, un cultivo que acidifica con rapidez, pero genera posacidificación agresiva puede comprometer sabor y estabilidad al final de vida útil. En queso fresco, una acidificación demasiado lenta puede desordenar el calendario de coagulación, corte y desuerado, afectando humedad final y rendimiento económico.
Los bacteriófagos, a menudo subestimados fuera del ámbito técnico, siguen siendo una causa silenciosa de inestabilidad. Estos virus específicos de bacterias pueden ingresar por aire, superficies, suero recirculado o materias primas, y atacar selectivamente a las cepas del cultivo starter.
Cuando eso ocurre, la planta observa síntomas que a veces atribuye erróneamente a leche “difícil”: fermentaciones lentas, curvas de pH aplanadas, lotes que no alcanzan especificación en tiempo o desviaciones de perfil sensorial.
La gestión moderna incluye rotación de cultivos con perfiles fagorresistentes, separación higiénica de áreas, validación de filtración de aire y disciplina en el manejo de retornos y condensados. En plantas de alto volumen, ignorar el riesgo fágico puede costar más que la inversión en un programa robusto de prevención.
También es indispensable revisar el efecto de residuos de limpieza y desinfección. Los sanitizantes no necesitan estar presentes en niveles altos para generar problemas; concentraciones subletales pueden lesionar membranas celulares, alterar transporte de nutrientes o retrasar la recuperación metabólica del cultivo.
El ácido peracético, los compuestos clorados y algunos alcalinos mal enjuagados actúan de formas distintas, pero todos pueden traducirse en una fase lag más extensa. Desde la ingeniería de planta, esto obliga a validar CIP no solo por limpieza visible o ATP, sino por compatibilidad microbiológica con el proceso posterior. Un circuito “higiénicamente limpio” que deja trazas inhibitorias sigue siendo un circuito disfuncional para fermentación industrial.
La inoculación, por su parte, suele ser tratada como un paso rutinario cuando en realidad es una operación crítica de transferencia biológica. La forma en que el cultivo se incorpora al tanque influye en su dispersión, viabilidad y tiempo de arranque. Si se emplean cultivos liofilizados de adición directa, la hidratación inicial en la matriz depende de temperatura, agitación y tiempo hasta homogeneización.
Un vórtice excesivo puede exponer células a cizalla y a interfaces aire-líquido desfavorables; una mezcla insuficiente genera zonas con densidad celular distinta y, por tanto, acidificación desigual. En sistemas con dosificación automática, la precisión del equipo, la integridad del circuito y la trazabilidad del momento exacto de inoculación son tan relevantes como la dosis teórica por litro.

TE PUEDE INTERESAR:
Ingredientes funcionales en lácteos: oportunidades y retos de los Novel Foods
Una buena ubicación para el enlace interno sería dentro de una discusión sobre control integral de proceso, porque permite conectar esta nota con contenidos previos sobre instrumentación, CIP o diseño higiénico.
En planta, el control de pH lácteo debería tratarse como una medición crítica con gobernanza metrológica formal. Muchas desviaciones de fermentación no provienen del cultivo, sino de decisiones tomadas sobre datos sesgados por electrodos envejecidos, fouling proteico o calibraciones deficientes.
Un sensor de pH en línea funciona mediante una diferencia de potencial electroquímico entre un electrodo de medición y uno de referencia; su precisión se ve afectada por temperatura, hidratación de membrana y ensuciamiento.
En matrices lácteas viscosas, la acumulación de proteínas y minerales sobre la superficie sensible puede ralentizar la respuesta y producir lecturas con retardo. Si la planta corta incubación con base en un valor “aparentemente correcto” pero temporalmente desplazado, el lote puede salir subfermentado o sobreacidificado.
La instrumentación térmica merece el mismo rigor. Un lazo de control de temperatura no solo debe alcanzar el setpoint, sino hacerlo con estabilidad, baja oscilación y mínima diferencia entre producto real y valor medido.
Los intercambiadores, chaquetas y válvulas de control responden con inercias distintas según viscosidad, caudal y carga térmica del lote. Cuando el producto se concentra o fortifica con leche en polvo, proteínas lácteas o permeado, cambian la conductividad térmica y el comportamiento de flujo, por lo que una receta térmica histórica puede dejar de ser óptima.
En una línea bien gestionada, los perfiles de calentamiento, mantenimiento y enfriamiento se revisan junto con la curva fermentativa, no como mundos separados.
Hay además un componente humano que sigue siendo decisivo. La mejor selección de cultivos lácteos pierde eficacia si la planta no estandariza tiempos muertos, secuencia de válvulas, verificación de enjuagues o manejo de contingencias.
En auditorías de proceso, es frecuente encontrar variaciones entre turnos: un operador inocula apenas termina el llenado; otro espera la confirmación de laboratorio; un tercero prolonga mezcla por seguridad.
Cada microdecisión altera la historia térmica y microbiológica del lote. La madurez operativa consiste en reducir esa variabilidad mediante instrucciones de trabajo observables, entrenamiento basado en causa-efecto y análisis de datos por turno, equipo y producto.
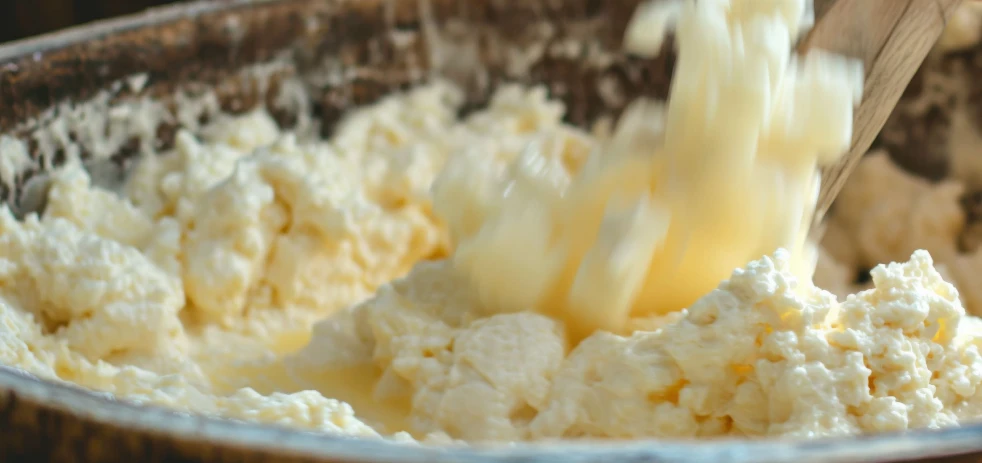
Pequeñas variaciones en proteína, grasa o carga microbiana pueden alterar la velocidad de acidificación y comprometer la consistencia de productos fermentados.Foto: Freepik
Impacto en productividad, reprocesos y cumplimiento de especificaciones
Cuando la fermentación se desestabiliza, el primer síntoma visible suele ser técnico —pH fuera de objetivo, viscosidad inconsistente, sinéresis—, pero el impacto real se multiplica en productividad. Una incubación que se alarga una hora en una planta de alto volumen puede bloquear tanques, desplazar ventanas de envasado y obligar a reorganizar CIP, personal y despacho.
En términos financieros, esa hora no solo cuesta energía térmica; cuesta capacidad no utilizada, mayor complejidad operativa y riesgo de incumplir compromisos comerciales. En productos de rotación alta, la consistencia del tiempo de proceso vale casi tanto como la consistencia del sabor.
Los reprocesos en lácteos fermentados son particularmente costosos porque la fermentación no siempre admite correcciones limpias. Si un yogur queda corto de pH, la tentación de extender incubación puede resolver la acidez, pero no necesariamente la textura, ya que la estructura del gel y su resistencia a cizalla dependen de la trayectoria completa del proceso, no solo del punto final. Si el lote sobremadura, mezclarlo con producto más fresco rara vez es una solución elegante en términos regulatorios, sensoriales o de trazabilidad.
En quesos frescos y leches acidificadas, una desviación de acidificación puede alterar retención de humedad, liberación de suero y rendimiento por kilogramo de leche procesada. Cada punto decimal de pH mal gestionado puede transformarse en merma, reclamo o descuento comercial.
El cumplimiento de especificaciones también se ha endurecido. Los clientes B2B, retail y foodservice exigen ventanas más estrechas de pH, viscosidad, estabilidad y vida útil, mientras que los sistemas de inocuidad piden evidencia documentada de control.
HACCP sigue siendo un marco central para identificar peligros, establecer puntos críticos o puntos de control y demostrar monitoreo efectivo, aunque la fermentación en sí misma no siempre sea un CCP clásico.

TE PUEDE INTERESAR:
Fortificación con vitamina D: retos tecnológicos desde la leche hasta nuevas matrices alimentarias
Gestión de calidad microbiológica en productos fermentados
En la práctica, la gestión de calidad microbiológica en productos fermentados exige integrar prerrequisitos robustos, validación de limpieza, control de materias primas y verificación de parámetros de proceso. Cuando la planta no puede explicar por qué un lote acidificó más lento o más rápido, su problema ya no es solo productivo: es de gobernanza del proceso.
Desde la óptica de calidad microbiológica, una fermentación predecible aporta una barrera tecnológica importante. El descenso controlado de pH limita el crecimiento de microorganismos alterantes y contribuye a la estabilidad del producto, pero esa protección depende de alcanzar la acidez objetivo dentro de la ventana prevista.
Si el proceso se retrasa, el producto permanece más tiempo en una zona donde ciertos contaminantes pueden adaptarse o proliferar. Esto no sustituye en absoluto a la pasteurización ni a la higiene, pero sí forma parte del diseño de seguridad del alimento.
Al respecto, el Institute of Food Technologists (IFT) ha enfatizado en múltiples recursos técnicos la necesidad de comprender cómo las variables de formulación y proceso interactúan para definir calidad y estabilidad del sistema alimentario, un principio especialmente válido en fermentación láctea.
Un punto que merece atención especial es la relación entre especificación y vida útil. Muchas plantas liberan producto con pH y viscosidad correctos al día 1, pero sin modelar suficientemente la posacidificación y la evolución reológica durante almacenamiento.
Ciertas cepas continúan activas a baja temperatura, aunque a ritmo menor, y pueden seguir produciendo ácido o modificando la matriz de polisacáridos y proteínas. En yogur cuchareable, eso puede traducirse en firmeza excesiva, liberación de suero o perfil sensorial más ácido hacia el final de vida útil.
En bebidas fermentadas, puede aparecer sedimentación o incremento de viscosidad fuera de expectativa. La selección del cultivo debe, por tanto, considerar el comportamiento dinámico en cadena fría y no solo el desempeño en incubación.
La productividad también se ve afectada por la forma en que la planta gestiona datos. En 2026, ya no basta con registrar pH final y tiempo total. Las operaciones más competitivas trabajan con curvas completas de acidificación, temperatura real de producto, tiempo entre inoculación y cierre de tanque, historial de CIP, lote de cultivo, composición funcional de leche y resultados de laboratorio integrados en plataformas analíticas.
Ese nivel de granularidad permite detectar patrones: por ejemplo, una ligera desaceleración asociada a un proveedor de leche específico, a un turno concreto o a una combinación particular de sanitizante y tiempo de enjuague. La fermentación industrial deja de ser una caja negra cuando se convierte en un proceso estadísticamente visible.
La siguiente tabla resume las principales variables que pueden comprometer la estabilidad de los cultivos lácteos, afectando la fermentación, la calidad del producto y la eficiencia operativa en planta.
Variable técnica | Riesgo de desplazamiento | Efecto sobre la apertura | Indicador de control en planta | Impacto en producto final | Acción correctiva recomendada |
Sólidos totales de leche | Variabilidad entre lotes o estacionalidad. | Cambia capacidad buffer, viscosidad y velocidad de acidificación | Análisis de composición por lote; estandarizacion previa a pasteurizacion | Textura inconsistente, sinéresis o tiempos fuera de especificación | Ajustar formulación, proteínas y sólidos no grasos según ventana validada |
Residuos de sanitizantes | Enjuague insuficiente tras CIP | Inhibición parcial del cultivo, fase retardada prolongada | Conductividad de enjuague, verificación química y revisión de secuencia CIP | Acidificación lenta, lotes retenidos o reproceso | Revalidar enjuagues, concentraciones y tiempos de drenado |
Temperatura de inoculación/incubación | Desvíos del setpoint o gradientes térmicos en tanque | Alteración de cinética microbiana y equilibrio entre cepas. | Sensores calibrados, mapeo térmico y registro continuo | pH final irregular, aroma desequilibrado, textura débil | Corregir lazo de control, revisar agitación y transferencia térmica |
Dosis y dispersión del cultivo | Error de dosificación o mezcla no homogénea | Arranque desigual y acidificación heterogénea | Trazabilidad de inoculación, verificación de dosificador y tiempo de mezcla. | Lote no uniforme, variación entre envases. | Estandarizar procedimiento y validar homogeneización postinoculación |
Presencia de bacteriófagos | Contaminación ambiental o por recirculaciones | Lisis del cultivo iniciador y caída de actividad acidificante. | Tendencia de curvas de pH, monitoreo microbiológico y rotación de cultivos. | Fermentaciones lentas, pérdida de capacidad y fallas recurrentes. | Implementar programa antifagos y alternancia de cepas resistentes |
Calibración de sonda de pH | Deriva metrológica o ensuciamiento proteico | Lectura incorrecta del punto de corte de fermentación | Calibración con buffers, inspección de respuesta y limpieza validada | Subfermentación o sobreacidificación, vida útil inestable. | Recalibrar, reemplazar electrodo y ajustar frecuencia de verificación |
Estandarización de inoculación y propagación
Aunque muchos fabricantes utilizan cultivos DVS o DVI para reducir complejidad, otros aún operan con etapas intermedias de propagación por razones económicas o de flexibilidad. Esa decisión cambia el mapa de riesgo.
Propagar un cultivo implica ofrecerle un medio, temperatura y tiempo adecuados, pero también protegerlo de contaminación, deriva fisiológica y pérdida de vigor. Un cultivo sobrepropagado puede acidificar distinto al perfil esperado; uno subóptimamente activado puede entrar al tanque con menor fitness metabólico. El ahorro aparente en costo de cultivo puede evaporarse si la variabilidad resultante aumenta reprocesos o reduce rendimiento.
Por eso, las plantas con mejor desempeño están migrando hacia una lógica de “ventanas operativas validadas”. No se limitan a definir un setpoint de incubación o una dosis de cultivo; establecen rangos aceptables de sólidos, temperatura real de inoculación, tiempo máximo de espera, conductividad final de enjuague, respuesta de sondas y pendiente mínima esperada de acidificación en intervalos concretos.
Cuando el lote sale de esa ventana, se activa una investigación de causa raíz antes de que el problema escale a producto terminado. Ese enfoque reduce la dependencia de correcciones tardías y fortalece el cumplimiento frente a auditorías internas, clientes y esquemas de certificación.
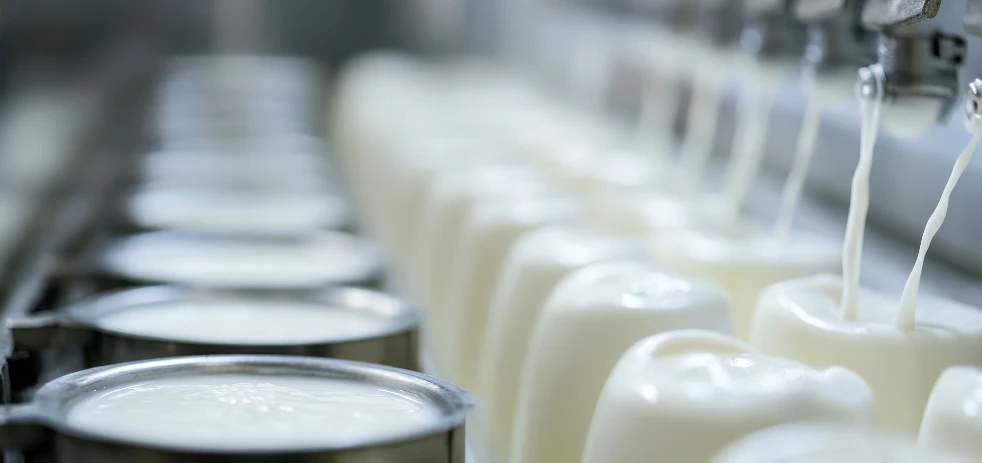
La industria láctea fortalece el monitoreo de procesos para asegurar fermentaciones predecibles y mantener el desempeño de los cultivos en planta. Foto: Freepik
Lo que viene para la estabilidad fermentativa
Mirando hacia adelante, la estabilidad fermentativa en lácteos no dependerá de una sola innovación milagrosa, sino de la convergencia entre microbiología de precisión, diseño higiénico, analítica de datos y disciplina operativa.
Los proveedores de cultivos seguirán desarrollando cepas más robustas a fagos, variaciones composicionales y perfiles específicos de textura. La instrumentación en línea mejorará en sensibilidad y limpieza automática.
Los modelos predictivos ayudarán a anticipar desvíos antes de que el pH se salga de control. Pero ninguna de esas herramientas reemplazará la necesidad de entender el proceso completo, desde la leche que entra hasta el producto que envejece en anaquel.
Para la planta, los pasos accionables son concretos:
Construir una línea base real de desempeño fermentativo con datos históricos por producto, turno, leche y cultivo.
Revisar la estandarización de materia prima con enfoque funcional, no solo composicional.
Auditar inoculación, tiempos muertos y validación de enjuagues CIP buscando residuos inhibitorios.
Recalificar sondas de pH y temperatura con frecuencia definida por riesgo y no por costumbre.
Trabajar con el proveedor de cultivos en pruebas controladas que midan no solo tiempo a pH objetivo, sino textura, sinéresis y posacidificación a lo largo de la vida útil.
En un entorno donde la variabilidad ya es estructural, la ventaja competitiva no será eliminarla por completo, sino absorberla con ciencia, control y velocidad de respuesta.
Fuentes y Documentación consultada
Institute of Food Technologists (IFT) — sitio institucional y recursos técnicos sobre ciencia de alimentos: https://www.ift.org/
HACCP Alliance / HACCP Principles & Application Guidelines, referencia ampliamente utilizada para sistemas preventivos: https://www.haccpalliance.org/
U.S. Food and Drug Administration (FDA) — Bad Bug Book y recursos de inocuidad relevantes para control microbiológico y sistemas preventivos:
https://www.fda.gov/food/foodborne-pathogens/bad-bug-book-second-edition
Codex Alimentarius — Principios Generales de Higiene de los Alimentos y HACCP:
https://www.fao.org/fao-who-codexalimentarius/codex-texts/list-standards/en/
FAO — Leche y productos lácteos, contexto técnico y productivo:
https://www.fao.org/dairy-production-products/en/
International Dairy Federation (IDF) — recursos técnicos sobre lácteos y procesamiento: https://fil-idf.org/
EFSA — opiniones y documentos científicos relacionados con peligros biológicos y cadena alimentaria: https://www.efsa.europa.eu/

Newsletter
Periodista especializada Senior
Periodista especializada con más de 15 años en medios de comunicación. En los últimos 8 años ha enfocado sus conocimientos y competencias en la industria de alimentos y bebidas, y en el sector de packaging para alimentos.