Panificación y snacks
Control de mohos en pan industrial: del conservador a la higiene ambiental sin perder velocidad de línea
En pan y tortillas empacadas, el moho rara vez nace de una sola falla. ¡Esto debes tomar en cuenta!

Analista de Contenido
Última actualización:

Compartir


En 2026, pocas categorías de alimentos empacados muestran una paradoja tan costosa como la panificación industrial. A pesar de años de inversión en formulaciones más robustas, equipos de mayor capacidad, embolsado veloz y programas de inocuidad certificados, las devoluciones por mohos —tanto en pan como en tortillas— siguen drenando márgenes, erosionando la relación con el retail y complicando la planeación de la producción.
El problema es especialmente crítico porque suele manifestarse una vez que el producto ha salido de la fábrica, transitado por la red logística y ocupado su espacio en el anaquel. Para entonces, la merma trasciende lo técnico y se convierte en un impacto financiero, reputacional y comercial.
Para la industria, la solución definitiva exige abandonar la idea de que el moho se controla únicamente “añadiendo más conservador”. Este enfoque tradicional ignora que la colonización fúngica en pan y tortillas empacadas responde a un sistema integral, donde intervienen variables intrínsecas como la actividad de agua (aw), el pH de la masa y la correcta distribución del conservador en la matriz.
A estos factores se suman variables críticas del proceso: la cinética de enfriamiento tras el horneado, el riesgo de condensación dentro de la bolsa, la carga de esporas en el ambiente, la higiene de bandas y enfriadores, el diseño sanitario de la envasadora y, finalmente, la barrera del empaque frente al vapor de agua y el oxígeno. Cuando una sola de estas variables se descontrola, el resto del sistema es incapaz de compensar la falla.
Desde la óptica regulatoria, el panorama actual exige un control mucho más estricto; por un lado, el marco preventivo de la FDA bajo la ley FSMA (Food Safety Modernization Act o Ley de Modernización de la Inocuidad de los Alimentos) consolidó la expectativa de controles basados en riesgo con verificación documentada y acciones correctivas trazables.

TE PUEDE INTERESAR:
Cereales en Latinoamérica: de ingrediente "invisible" a activo estratégico en seguridad alimentaria
Por el otro, esquemas como FSSC 22000 empujan a las plantas a demostrar que sus programas de prerrequisitos, el análisis HACCP y el monitoreo ambiental no son meros documentos de auditoría, sino herramientas vivas para sostener la vida útil declarada.
En otras palabras, ya no basta con que el pan salga “bien” del horno; ahora, la planta debe explicar con datos precisos por qué ese producto se mantendrá libre de moho durante toda su ventana comercial.
Dicho escenario se complejiza al cruzarse con las demandas del mercado; toda vez que, la tendencia hacia etiquetas limpias (clean label), la urgencia por reducir el desperdicio y la presión por optimizar el empaque obligan a los equipos técnicos a enfrentarse a decisiones incómodas:
Formulación frente a proceso: Si se reduce la dosis de conservadores químicos, el control higiénico del proceso debe volverse drásticamente más disciplinado.
Velocidad frente a inocuidad: Si se acelera la línea para cumplir con la productividad, las etapas de enfriamiento y embolsado deben acompañar el ritmo sin generar condensación ni recontaminación.
Sustentabilidad frente a protección: Si se busca disminuir el calibre de la película o el peso del empaque, la barrera al oxígeno y la integridad del sello no pueden comprometerse.
El verdadero reto, por lo tanto, no radica en elegir entre preservación química o higiene ambiental, sino en integrar ambas estrategias con absoluta precisión industrial.
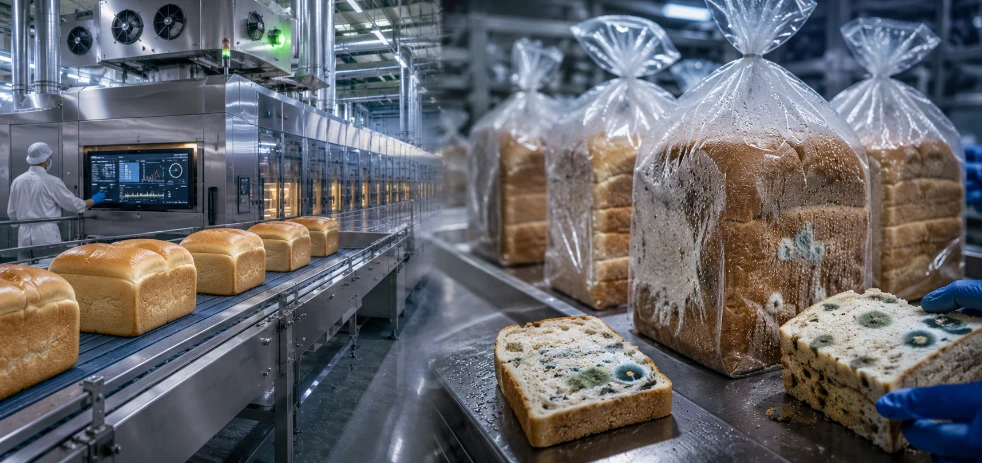
Reto técnico: Las capas de defensa en la panificación industrial
La microbiología del pan empacado obliga a pensar en capas de defensa y no en soluciones únicas. Los mohos de interés en panificación —principalmente de los géneros Penicillium, Aspergillus o Rhizopus— aprovechan un escenario ideal: una matriz rica en nutrientes, humedad disponible en la fase acuosa y exposición a ambientes donde las esporas son ubicuas.
Aunque el horneado destruye los microorganismos activos y reduce drásticamente la carga microbiana, no esteriliza el entorno de poshorneo. El riesgo real reaparece en el enfriamiento, el transporte, el rebanado y el empacado; una secuencia crítica, que convierte a la panificación en una disciplina de control de recontaminación.
1). Formulación: Más allá de la dosis nominal de conservadores
En la formulación, las sales de ácidos orgánicos (como propionatos y sorbatos) siguen siendo la defensa principal, combinadas con el ajuste de pH y el uso de fermentados; sin embargo, su eficacia no depende de la dosis anotada en la receta, sino de su comportamiento a nivel molecular.
Los ácidos orgánicos son activos solo en su forma no disociada, que es la que logra atravesar las membranas celulares microbianas para alterar su actividad enzimática; por ello, el pH de la masa condiciona decisivamente el rendimiento del conservador: una misma concentración actuará de forma distinta si la fermentación o los ingredientes buffer alteran el equilibrio ácido-base.
Esto, en planta, exige una regla clara: no basta con dosificar, hay que verificar el pH, la homogeneidad de la mezcla y la variabilidad lote a lote.
El punto ciego de la mezcla: Un propionato mal dispersado por tiempos de mezclado insuficientes genera zonas vulnerables. En las tortillas, donde el gradiente de humedad difiere del pan de caja, la interacción entre conservadores y humectantes es aún más delicada.
Subir las dosis indiscriminadamente arruina el sabor y el aroma; a menudo, una dosis que funciona en el laboratorio falla en la planta debido a una mala ingeniería de mezcla.

TE PUEDE INTERESAR:
Empaque para panificación: cuándo la barrera correcta reduce merma y cuándo solo encarece la operación
2). Termodinámica del enfriamiento: Evitar el "efecto invernadero"
Incluso la mejor formulación fracasa si el enfriamiento genera microambientes aptos para los hongos. El pan sale del horno con una temperatura interna elevada y una migración activa de humedad desde la miga hacia la corteza.
Si el producto se embolsa antes de equilibrar su temperatura con el punto de rocío del área, el vapor de agua se condensará dentro del envase.
Esta película microscópica de agua libre sobre la corteza cambia el escenario microbiológico: la condensación no “crea” el moho, pero ofrece el nicho perfecto para que las esporas ambientales germinen con rapidez. Por ello, el control de enfriamiento es una barrera crítica de shelf life.
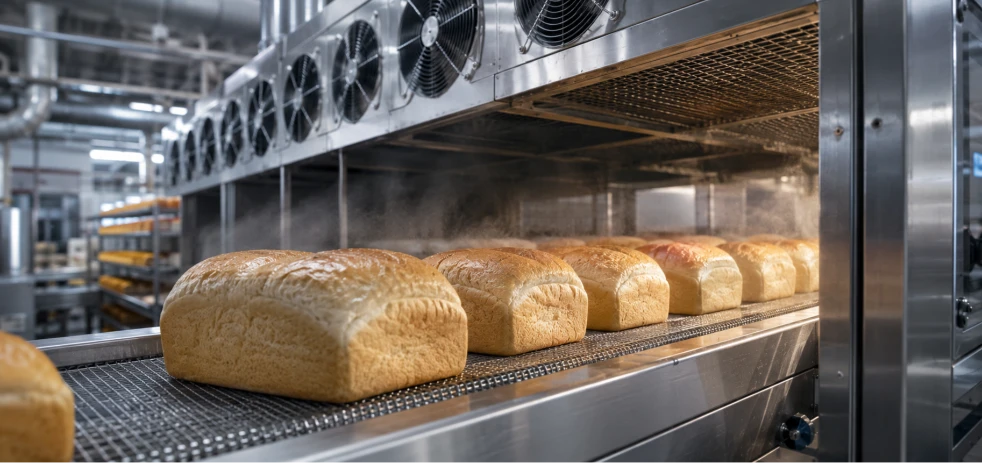
Los sistemas de enfriamiento (túneles o espirales) deben regular la transferencia de calor y masa:
Velocidad del aire: Si es muy agresiva, reseca la superficie; si es insuficiente, prolonga la permanencia del pan en la zona de peligro.
Diseño higiénico: El enfriador suele ser un punto ciego. Se le valida por throughput (capacidad de producción), pero no por microbiología ambiental. Requiere superficies accesibles, drenabilidad y ausencia de nichos de contaminación.
3). Higiene ambiental y zonificación de alto cuidado
La sanidad en el área de poshorneo debe migrar de una “limpieza general” a un esquema estricto de zonificación higiénica. Dado que el producto ya no recibirá otra letalidad térmica, esta sección debe operar como una zona de alto cuidado.
Controles operativos: Monitorear flujos de personal, filtración y presión de aire, manejo de condensados en techos y la frecuencia de saneamiento en cuchillas de rebanado, guías y cabezales de embolsado.
Vectores de contaminación: El monitoreo ambiental debe enfocarse en hongos y levaduras, no solo en bacterias. La carga de esporas fluctúa por estacionalidad, obras civiles, puertas abiertas, pallets de cartón o drenajes defectuosos.

TE PUEDE INTERESAR:
Mohos antes de tiempo: guía técnica para extender vida útil sin sobredosificar conservadores
4). El impacto mecánico del rebanado y el embolsado
La recontaminación en esta etapa merece un análisis quirúrgico. Las cuchillas de rebanado trabajan a alta velocidad sobre una superficie blanda; si acumulan biofilms o migas húmedas, se convierten en vectores de dispersión.
Además, mecánicamente, el rebanado multiplica el área superficial expuesta del pan, facilitando que las esporas se depositen en las caras internas; posteriormente, la embolsadora introduce más variables que pueden comprometer la hermeticidad o introducir carga fúngica:
El soplado de aire para abrir la bolsa
La manipulación de las pinzas
El sellado
5). El empaque: Más allá del costo por millar
La película plástica no debe evaluarse solo como un commodity de bajo costo. Su desempeño real depende de variables críticas: espesor, barrera al oxígeno (OTR), tasa de transmisión de vapor de agua (WVTR), resistencia al punzonado y consistencia del sello.
Un material muy permeable acelera el endurecimiento; uno demasiado cerrado, si el pan se embolsa caliente, atrapa la condensación. Cuando una planta intenta "compensar" las fallas de su proceso usando un sobreempaque costoso, solo transfiere el gasto sin resolver la causa raíz.
HACCP en Panificación: Conectar variables para detectar patrones
Para cerrar la pinza, el sistema HACCP de la planta debe traducir esta complejidad en un análisis de peligros realista. Aunque el moho industrial no siempre representa una crisis de inocuidad aguda, sí constituye un peligro de calidad con un impacto financiero severo.
La tendencia actual es integrar estos riesgos mediante Puntos de Control Operacional (PCO) y programas de prerrequisitos robustos.
Variable Crítica | Método de Verificación en Planta |
|---|---|
Equilibrio Ácido-Base | Monitoreo de pH por lote y pruebas de homogeneidad de mezcla. |
Estabilidad Térmica | Medición del diferencial de temperatura producto-ambiente y punto de rocío antes del embolsado. |
Calidad del Aire | Auditorías de filtros de aire, conteos ambientales de esporas y control de presión positiva. |
Integridad del Envase | Pruebas de hermeticidad del sello térmico y validación de permeabilidad (WVTR/OTR). |
La fortaleza del sistema no radica en acumular registros, sino en conectar los datos. Un pico de devoluciones por moho rara vez se explica por una sola desviación; casi siempre es el resultado de la suma de pequeñas pérdidas de control en el sistema.
El verdadero costo de las devoluciones: El impacto oculto en el margen
Las devoluciones por moho suelen subestimarse porque la contabilidad tradicional las fragmenta, por lo cual, el impacto real queda diluido entre la merma comercial, el costo de la logística inversa, la destrucción de producto, las horas-hombre invertidas en investigación de calidad y las penalizaciones del retail.
Pero, cuando estos factores se consolidan, el costo total supera por mucho la inversión de un programa preventivo bien diseñado; en la panificación industrial de alto volumen, unos pocos puntos base de devolución se traducen en cientos de miles de dólares en erosión anual de margen.
Adicionalmente, el daño trasciende al lote devuelto: un patrón repetitivo obliga a acortar la vida útil declarada, aumentar los inventarios de seguridad, alterar las rutas logísticas y renegociar de forma desfavorable con las cadenas de autoservicio.

TE PUEDE INTERESAR:
Vida útil en pan de caja 2026: cómo diseñar estudios acelerados con aw, textura y microbiología más allá del criterio histórico
1). El círculo vicioso de la respuesta técnica reactiva
El costo de una devolución no termina en el producto descartado; cada alerta activa muestreos extraordinarios, limpiezas profundas, paros de línea y descarte preventivo de materiales.
Cuando la planta carece de una estrategia de análisis de causa raíz, la respuesta habitual consiste en tres medidas reactivas de corto plazo:
Aumentar la dosis de conservadores: Incrementa el costo de la fórmula y puede alterar el perfil sensorial (sabor y aroma).
Intensificar el saneamiento: Consume más agua, químicos, horas-hombre y reduce la disponibilidad de los equipos.
Engrosar el empaque: Eleva el costo unitario del material y suele empeorar la maquinabilidad en líneas de alta velocidad.
Estas soluciones temporales solo logran que la fábrica gaste más para aprender a convivir con el problema, en lugar de eliminarlo.
2). Saneamiento vs. Diseño Higiénico: La falsa economía del tiempo
Asimismo, el saneamiento tiene una dimensión financiera crítica: en una línea de alta capacidad, cada minuto adicional de limpieza castiga la utilización de los activos y el cumplimiento de pedidos. Sin embargo, acelerar la limpieza sin rediseñar los equipos es un error grave.
Si el enfriador, la rebanadora o la embolsadora presentan zonas muertas, uniones solapadas, tornillería expuesta o superficies que retienen humedad, el saneamiento será más largo, menos repetible y difícil de verificar.
Aquí radica el valor del diseño higiénico: invertir en accesibilidad y drenabilidad reduce drásticamente las horas de limpieza y disminuye la carga ambiental de esporas de forma sostenida.
3). La trampa del sobreempaque defensivo
Ante un pico de reclamaciones por moho, la reacción instintiva suele ser migrar hacia una película plástica de mayor barrera o calibre. Aunque esto se justifica si el material original tiene fallas de consistencia o permeabilidad, el sobreempaque como escudo defensivo suele ocultar deficiencias del proceso.
Si el pan se embolsa caliente, si hay condensación activa o si las mordazas de sellado no mantienen una temperatura estable, cambiar a una película más costosa solo desplazará el problema.
Peor aún, los materiales con barreras mal calculadas atrapan la humedad y aceleran el deterioro visual; en este contexto, la evaluación económica correcta debe contrastar el costo del empaque contra el desempeño integral de la línea, no contra una hipótesis aislada.
Monetizar el riesgo para liberar presupuesto: Desde la perspectiva de HACCP y FSSC 22000, la conversación financiera se gana con datos correlacionados.
Si la planta cruza variables (temperatura de embolsado, humedad del área, conteos ambientales y defectos de sello) con el histórico de devoluciones, puede asignar un valor monetario a cada falla.
Para la dirección financiera, el lenguaje microbiológico por sí solo rara vez justifica una inversión; en cambio, el lenguaje del riesgo monetizado sí lo hace.

TE PUEDE INTERESAR:
Alimentos y snacks: hacia dónde se mueve el consumo en 2026
El Enfoque Preventivo: Datos de laboratorio y predictibilidad
La ley FSMA aporta un marco valioso al exigir que las plantas prevengan, verifiquen y documenten; bajo este esquema, el shelf life debe gestionarse como una especificación estricta de proceso y no como una promesa comercial.
Si el producto está etiquetado para resistir ciertos días en anaquel, la operación debe demostrar con registros que el sistema completo es capaz de sostener esa afirmación.
Para lograrlo, las plantas más competitivas combinan estudios de vida útil en tiempo real con pruebas aceleradas y análisis de tendencias microbiológicas.
El verdadero valor no es saber si hay o no moho visible, sino mapear científicamente el proceso para descubrir patrones ocultos:
Qué zonas del poshorneo concentran la mayor carga fúngica
Qué turnos u horarios presentan mayor variabilidad operativa
Cómo influye la estacionalidad y el clima exterior en la condensación interna
Monitorear los recuentos de hongos y levaduras y evaluar las superficies críticas permite detectar de inmediato si un pico de contaminación se debe a filtros de aire vencidos, puertas abiertas en horas críticas, lavado deficiente de bandas o alteraciones en los tiempos de enfriamiento por cambios de formato.
Plan de Acción para 2026: Del diagnóstico a la rentabilidad
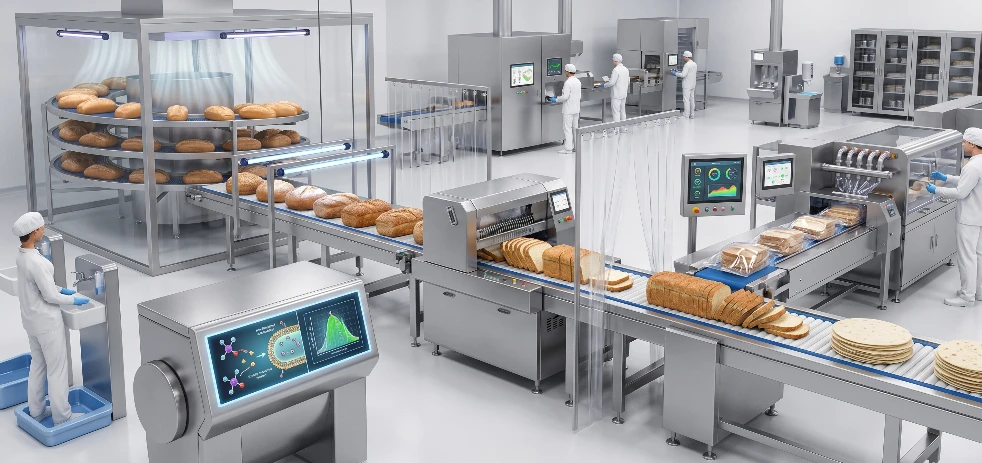
En 2026, la industria alimentaria tiene las herramientas necesarias —sensores ambientales en continuo, inspección digital de sellos, modelos avanzados de flujo de aire y sistemas de gestión como FSSC 22000— para dejar de tratar al moho como un accidente inevitable.
Para blindar la operación sin sacrificar la velocidad de la línea, la gerencia de planta debe activar una estrategia de tres pasos:
Paso 1. Diagnóstico integral de poshorneo (Caminar la línea con datos): Levantar mapas térmicos del pan antes del embolsado, medir el punto de rocío del área, auditar los flujos de personal, evaluar la condición física de las bandas, revisar la accesibilidad de los equipos para limpieza y cruzar el desempeño del sello con las tendencias de devolución por cliente y ruta.
Paso 2. Priorizar la inversión por causa raíz: Si la variabilidad proviene de la condensación, el proyecto debe enfocarse en rediseñar el enfriamiento, no en comprar más conservador. Si el problema es la carga microbiológica del aire, los recursos deben ir a zonificación, filtración y saneamiento. Si la falla está en el empaque, se debe evaluar la sellabilidad y compatibilidad material-máquina antes de aumentar el calibre de la película.
Paso 3. Institucionalizar la verificación: Establecer protocolos fijos para estudios de shelf life, realizar revisiones mensuales de tendencias microbiológicas y crear un circuito de comunicación ágil entre Calidad, Producción, Mantenimiento e Ingeniería.
En la panificación industrial moderna, la mejor velocidad de línea no es la que corre más rápido hoy, sino la que es capaz de sostener la vida útil del producto y la rentabilidad del negocio mañana.

Newsletter
Analista de Contenido
Periodista digital con experiencia en medios como El Universal, Univision, Condé Nast y TecScience. Apasionada por la investigación y el storytelling.