Seguridad e inocuidad alimentaria
Mohos antes de tiempo: guía técnica para extender vida útil sin sobredosificar conservadores
En 2026, muchas plantas responden al moho con más conservador, pero la causa raíz suele estar en enfriamiento, condensación y carga ambiental.
Periodista especializada Senior
Última actualización:

Compartir


La escena se repite con una regularidad incómoda en 2026: un cliente mayorista abre un lote de pan empacado “todavía dentro de fecha” y detecta puntos verdes o blancos en la cara interna de la rebanada, o un velo algodonoso en el talón. El reclamo llega con fotos, número de lote y una frase que duele más que el costo de la devolución: “su vida útil ya no es consistente”.
En la planta, el reflejo inmediato suele ser químico: subir propionato de calcio, reforzar con sorbato de potasio, o “empujar” un poco el pH hacia abajo con acidulantes. Es una reacción comprensible: es rápida, se puede documentar en una reformulación y, sobre el papel, debería inhibir mohos. El problema es que, en panificación industrial, el moho rara vez es un fenómeno de una sola variable.
Asimismo, el entorno operativo se ha vuelto más exigente. Los retailers presionan por menos mermas y más días de anaquel; los consumidores penalizan sabores “a conservador” y etiquetas largas; y las auditorías de inocuidad piden evidencia de control preventivo, no solo correcciones.
Además, el cambio climático y la estacionalidad más extrema están elevando la humedad ambiental en muchas regiones, complicando el enfriamiento posthorneo y favoreciendo condensación dentro de la bolsa.
En ese contexto, sobredosificar conservadores no solo encarece la fórmula: puede fallar si el pan entra caliente al empaque, si el túnel de enfriamiento tiene zonas muertas, si la carga de esporas en el aire es alta o si el material de empaque atrapa humedad.
A continuación, desarmamos el problema como lo haría un equipo de investigación de calidad: desde la microbiología del moho y su “ventana” de crecimiento, hasta el funcionamiento real de un túnel de enfriamiento, la física del vapor de agua dentro de una bolsa, y el marco normativo que obliga a documentar prácticas higiénicas y controles.
El objetivo no es demonizar propionatos o sorbatos —son herramientas valiosas— sino evitar que se conviertan en la única palanca cuando el origen está en el proceso, el ambiente o el empaque.
Análisis microbiológico en panificados y alimentos procesados para detectar crecimiento temprano de mohos y evaluar estrategias de vida útil sin exceder el uso de conservadores. Foto: Freepik
El reto técnico de combinar pH, aw, enfriamiento y carga ambiental para controlar mohos
En panificación, los mohos no “aparecen”: germinan. La mayoría de los géneros implicados en pan (por ejemplo, *Penicillium*, *Aspergillus*, *Rhizopus*) llegan como esporas desde el ambiente, superficies, rebanadoras, bandas, canastillas o incluso harina y otros ingredientes secos.
El horneado destruye gran parte de la microbiota vegetativa, pero las esporas ambientales recontaminan el producto en cuanto sale del horno. Por eso, el punto crítico real suele estar después del horno: enfriamiento, rebanado y empaque.
En esa ventana, el pan está húmedo, tibio y expuesto a aire en movimiento: el escenario perfecto para depositar esporas en una superficie que, horas después, quedará encerrada en una bolsa con microclima propio.
A continuación, analizamos las cuatro variables que, combinadas, controlan los mohos:
1) pH
Pero conviene aterrizarla a química de masa. En pan blanco típico, el pH final suele rondar 5.2–6.0 dependiendo de fermentación, tipo de harina, agua, levadura, mejorantes y tiempos.
A nivel molecular, bajar pH no “mata” mohos de inmediato; lo que hace es desplazar el equilibrio ácido/base de conservadores orgánicos (propiónico, sórbico, acético) hacia su forma no disociada, que es la que atraviesa membranas celulares fúngicas.
En otras palabras: el mismo mg/kg de sorbato puede ser más efectivo a pH 5.2 que a pH 6.0, porque habrá mayor fracción de ácido sórbico no ionizado capaz de ingresar a la célula y acidificar el citoplasma. Esta relación, que en planta se traduce en “pH manda”, explica por qué subir conservador sin medir pH lote a lote produce resultados inconsistentes.

TE PUEDE INTERESAR:
SPC en panificación industrial: el control estadístico que revela lo que no se ve en el proceso
2) aw
Suele malinterpretarse como “humedad”. No es lo mismo. La actividad de agua describe cuánta agua está disponible para reacciones y crecimiento microbiano, no cuánta agua total hay. En pan, el almidón gelatinizado y las proteínas del gluten retienen agua, pero una fracción queda disponible.
Con el tiempo, la retrogradación del almidón (reordenamiento de amilosa y amilopectina) cambia la distribución del agua: parte se “libera” o migra, y eso puede aumentar localmente la disponibilidad en la superficie o en la miga cercana a la corteza.
Desde el punto de vista del moho, lo que importa es el microambiente en la superficie y en zonas con condensación, no el promedio del producto. Por eso, un pan con aw global aceptable puede desarrollar moho si hay gotas microscópicas por condensación en la bolsa: esas microgotas son “oasis” con aw ~1.0.
3) Enfriamiento posthorneo
Es donde muchas plantas pierden la batalla sin darse cuenta. El pan sale del horno con un gradiente térmico: la corteza está más caliente y seca; la miga, más húmeda y con calor retenido.
Si se embolsa antes de alcanzar una temperatura interna y superficial suficientemente baja, el vapor de agua seguirá migrando hacia la superficie y luego al headspace de la bolsa.
Cuando ese vapor encuentra una pared de plástico más fría (por ejemplo, por aire acondicionado, corrientes frías o pallets cercanos a muelles), condensa. La condensación no es un “detalle estético”: es un evento microbiológico.
Una espora depositada en una gota tiene agua libre, puede germinar, formar hifas y colonizar en días aunque el conservador esté en el límite superior de formulación.
4) Carga ambiental
Cuántas esporas por metro cúbico circulan en la zona posthorneo y cuántas se depositan por minuto en el producto. Aquí la ingeniería sanitaria se vuelve tan importante como la receta.
Una rebanadora con guardas difíciles de limpiar, una banda con empalmes porosos, un ducto de aire con condensación interna o un retorno de aire sin filtración adecuada pueden elevar la carga de esporas.
Y el efecto es multiplicativo: si la carga inicial es alta, el conservador debe “trabajar” contra un inóculo mayor. En términos prácticos, dos plantas con la misma fórmula pueden tener vidas útiles radicalmente distintas por diferencias en aire, limpieza, flujo de personal y diseño higiénico.
A nivel operativo, combinar estas variables exige medición, no intuición. Un programa serio incluye:
pH de masa y de pan final (con muestreo por lote)
aw de miga y superficie (idealmente con protocolos consistentes de temperatura y tiempo)
perfil térmico de salida de horno y final de enfriamiento (termopares o IR calibrado)
monitoreo ambiental (placas de sedimentación, muestreo de aire, hisopados en puntos de alto riesgo).
La NOM-251-SSA1-2009, aunque es una norma de prácticas de higiene para el proceso de alimentos, obliga a sostener evidencia de control sanitario en instalaciones, equipos, agua, limpieza y control de plagas; en panificación.
Esa evidencia se traduce en procedimientos verificables precisamente en las áreas donde el pan ya está “listo para comer” y cualquier recontaminación define la vida útil.
En paralelo, el Codex Alimentarius, a través de sus principios generales de higiene y códigos de prácticas, refuerza el enfoque preventivo: identificar peligros, controlar condiciones que los favorecen y documentar verificación.

TE PUEDE INTERESAR:
Seguridad alimentaria y trazabilidad: claves para reducir riesgos regulatorios en la cadena de suministro
En el terreno, el punto ciego más común es tratar el enfriamiento como “tiempo en banda” en lugar de tratarlo como un proceso de transferencia de calor y masa. Un túnel de enfriamiento no es solo una cinta larga: es un sistema donde el aire (temperatura, humedad relativa, velocidad, dirección) extrae calor sensible del pan y, al mismo tiempo, gestiona la evaporación superficial.
Si el aire está demasiado húmedo, la evaporación se frena y el pan retiene más vapor interno; si el aire es muy frío, se puede crear una “piel” superficial que atrapa humedad dentro y luego la libera en bolsa. Si hay zonas muertas por mala distribución, algunos panes salen más calientes que otros, generando variabilidad de condensación y, por ende, de moho.
La física detrás de esto es directa pero rara vez se discute en juntas de calidad. La tasa de enfriamiento depende del coeficiente de transferencia de calor convectivo (función de velocidad del aire y geometría), del gradiente de temperatura entre pan y aire, y de la resistencia interna del pan a conducir calor.
En panes grandes o densos, el centro tarda más en bajar. Si el KPI es “20 minutos de enfriamiento”, pero el aire cambia con la temporada (verano húmedo vs invierno seco), ese KPI deja de significar lo mismo.
Lo que debería controlarse es la temperatura del pan a la salida del enfriamiento (y su dispersión estadística), además del punto de rocío del aire en la zona de empaque para anticipar condensación.
La condensación, además, no solo ocurre por pan caliente. Puede ocurrir por “choque térmico” en logística interna: pan enfriado que pasa por un pasillo caliente y luego entra a un cuarto frío, o viceversa.
El plástico de la bolsa responde rápido a cambios de temperatura; el pan, más lento. Si la pared interna de la bolsa cae por debajo del punto de rocío del headspace, se forman microgotas aunque el pan esté “en rango”.
Por eso, algunas plantas que invierten en túneles más largos siguen viendo moho: el problema se movió a la transición entre empaque y almacenamiento, o al muelle de carga.
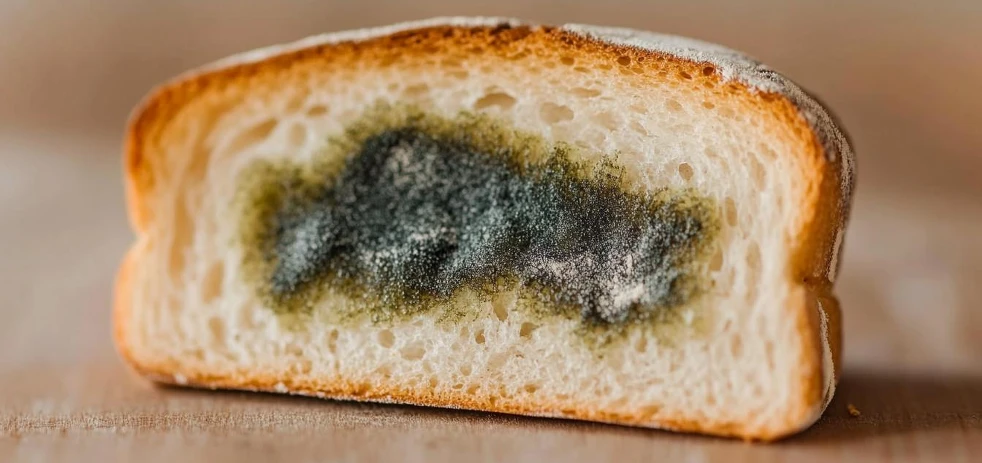
El control de humedad, actividad de agua (aw) y condiciones de almacenamiento se mantiene como uno de los principales factores para retrasar el desarrollo de hongos en alimentos panificados.Foto: Freepik
En formulación, el error espejo es pensar que propionato y sorbato son “seguros universales”. El propionato es particularmente efectivo contra mohos en matrices de pan, pero su eficacia depende de pH y de distribución homogénea. Si se añade como propionato de calcio, su disolución y dispersión en la masa dependen del orden de adición, del tiempo de mezclado y de la hidratación.
En términos moleculares, si quedan microzonas con menor concentración —por mala dispersión o por segregación de ingredientes secos— se crean “nichos” donde el moho puede iniciar.
El sorbato, por su parte, puede interactuar con componentes y su percepción sensorial puede volverse más evidente a dosis altas, empujando a la marca a un dilema: más días de vida útil vs sabor y etiqueta.
La alternativa técnica no es “quitar conservador”, sino rediseñar barreras. Algunas plantas están combinando: fermentaciones controladas (masa madre o prefermentos) para acidificación natural y producción de ácidos orgánicos; enzimas que modulan textura y migración de agua; y empaques con mejor control de intercambio de vapor. Pero cada herramienta tiene su ciencia.
Una fermentación más ácida puede bajar pH, sí, pero también cambia reología de masa, estabilidad de gluten y volumen. Enzimas como amilasas o hemicelulasas pueden retener suavidad, pero también alteran disponibilidad de azúcares y agua en superficie.
El empaque puede reducir ingreso de oxígeno o controlar humedad, pero si se elige una película con barrera inadecuada, se puede atrapar más vapor y empeorar condensación. La clave es que el “sistema” se diseñe con medición y pruebas aceleradas, no con un ajuste único.
Impacto en costos por devoluciones, sobreformulación y reclamos de calidad
Cuando el moho aparece antes de tiempo, el costo visible es la devolución. El costo real, sin embargo, suele estar distribuido en capas que finanzas no siempre conecta con ingeniería. Primero está el costo directo del producto retornado: materia prima, energía de horneado, mano de obra, empaque, distribución y, en ocasiones, disposición como merma.
Luego viene el costo de reposición y la penalización comercial: descuentos, notas de crédito, pérdida de espacio en anaquel, o reducción de pedidos por “riesgo”. En categorías de alto volumen y bajo margen como pan empacado, una tasa de devoluciones pequeña puede comerse semanas de margen operativo.
La sobreformulación es el costo silencioso más persistente. Subir propionato o sorbato “por si acaso” parece barato por kilo, pero se multiplica por toneladas. Además, no es solo el precio del ingrediente: es el efecto en proceso.
Un conservador adicional puede requerir ajustes de mezclado para dispersión, puede interactuar con levadura (alterando cinética de fermentación), y puede empujar a cambios en etiquetado o declaraciones que impactan marketing.
En mercados donde los clientes piden listas de ingredientes más cortas, la sobreformulación puede cerrar puertas a licitaciones o a marcas privadas que exigen especificaciones.
A nivel de calidad, los reclamos por moho disparan un tipo de investigación que consume horas de personal especializado: trazabilidad de lotes, revisión de registros de enfriamiento, verificación de limpieza, auditoría de proveedores, retención de muestras y pruebas de incubación.
Cada investigación implica detener líneas para inspección, hacer limpiezas profundas no planeadas y, en ocasiones, retener inventario “en cuarentena” hasta tener resultados. Ese costo de oportunidad —producción no realizada, entregas retrasadas— rara vez se imputa al “problema moho”, pero es parte del mismo fenómeno.
Lo más delicado es el daño reputacional B2B. En panificación industrial, la consistencia es un activo. Si un retailer percibe variabilidad, ajusta su política: reduce días de exhibición, exige entregas más frecuentes, o presiona por precios más bajos para compensar merma.
En términos financieros, eso equivale a perder eficiencia logística y a incrementar costo por unidad entregada. Y si la planta responde solo con conservadores, puede entrar en un ciclo: más costo de fórmula, sin resolver condensación o carga ambiental, con lo cual el problema persiste y el cliente pierde confianza.
La salida técnica —y económica— es tratar la vida útil como un proyecto de reducción de variabilidad. En vez de “subir dosis”, el enfoque es:
Cuantificar el modo de falla dominante (condensación vs contaminación por rebanadora vs empaque con microperforaciones vs almacenamiento caliente)
Medir la dispersión de variables críticas (temperatura a empaque, punto de rocío, aw superficial, conteos ambientales)
Aplicar barreras donde el retorno sea mayor. En muchas plantas, el ROI más rápido no está en el conservador, sino en un rediseño de flujo de aire en enfriamiento, en filtración y presurización de la zona de rebanado/empaque, o en cambios de película que reduzcan condensación sin asfixiar el producto.
Barrera / Variable | Qué medir (método) | Falla típica en planta | Efecto microbiológico (moho) | Acción correctiva de alto impacto | Evidencia / Registro (auditable) |
Enfriamiento posthorneo | Temperatura del pan antes de empaquetar (termopar/IR calibrado, muestreo por posiciones) | Tiempo fijo de enfriamiento sin controlar estacionalidad; zonas muertas de aire | Mayor vapor residual → condensación en bolsa → germinación acelerada | Controlar por temperatura objetivo y distribución; balanceo de flujo de aire y mantenimiento de ventiladores | Bitácoras de temperatura por lote; mantenimiento preventivo del túnel |
Condensación (punto de rocío) | HR y punto de rocío en empaque (sensores; mapeo por turnos) | Transiciones térmicas (muelle/almacén), aire acondicionado directo a línea | Microgotas con aw≈1.0 crean nichos de crecimiento aun con conservador | Gestionar punto de rocío; cortinas de aire/vestibulos; evitar corrientes frías sobre bolsa | Registro continuo de HR/temperatura; investigación de eventos de condensación |
pH del sistema | pH de masa y sartén final (potenciómetro; protocolo de extracción) | Variación por fermentación, agua, harina; cambios de proveedor sin recalibración | Menor fracción no disociada de ácidos → conservadores menos eficaces | Estandarizar fermentación; ajustar acidificación con base en datos; control de materias primas | Registros de pH por lote; especificaciones de harina/agua |
Actividad de agua (aw) | aw de miga y superficie (medidor de aw; control de temperatura de muestra) | Humectantes/enzimas sin evaluación; migración de humedad por almacenamiento | Aw superficial alta favorece la germinación y expansión de hifas | Optimizar formulación para reducir aw superficial; validar con pruebas de vida útil | Reportes de aw; protocolos de muestreo y calibración |
Carga ambiental posthorneo | Muestreo de aire y superficies (placas sedimentación, impactador, hisopados ATP/micro) | Rebanadora/embolsadora con diseño difícil de limpiar; polvo de harina en suspensión | Mayor inóculo inicial → menor tiempo a colonización visible | Segregación higiénica, filtración, presión positiva; rediseño sanitario y SSOP reforzados | Resultados de monitoreo ambiental; SSOP y verificación; control de plagas |
Empaque (película y sellos) | Integridad de sello (pruebas de fuga), espesor, COF; observación de empaques con condensación | microfugas; película que atrapa vapor; sellado inconsistente por temperatura/tiempo | Entrada de esporas/oxígeno o retención de humedad → crecimiento más rápido | Validar ventana de sellado; seleccione película por equilibrio de barrera y manejo de humedad | Registros de parámetros de sellado; inspección de integridad; especificación de película |
Desde laboratorio, la recomendación práctica es elevar el nivel de evidencia. No basta con “incubar pan y ver si sale moho”. Un protocolo robusto incluye: desafío controlado (inoculación con cepas relevantes si el marco interno lo permite), incubación a condiciones que simulen cadena real (temperatura y humedad), y análisis de correlación con variables de proceso.
También conviene separar “vida útil microbiológica” de “vida útil sensorial”: un pan puede no tener moho pero estar inaceptable por textura; al revés, puede estar suave, pero con moho temprano por condensación. Si se mezclan métricas, se toman decisiones equivocadas (por ejemplo, añadir humectantes que mejoran suavidad, pero elevan aw superficial).
En el frente normativo, NOM-251-SSA1-2009 empuja a documentar prácticas higiénicas, control de agua, limpieza y desinfección, control de plagas, mantenimiento y capacitación. En una investigación por moho, esos registros son el mapa para detectar desviaciones: cambios de turno, fallas de sanitización en rebanadora, condensación en techos sobre línea, o puertas abiertas que rompen la presión positiva.
El Codex, por su parte, ofrece el lenguaje para alinear a compras, producción y calidad: no es “culpa del conservador”, es control de condiciones que permiten contaminación y crecimiento. Cuando se traduce a contratos con proveedores y a especificaciones internas, ese lenguaje reduce discusiones y acelera inversiones correctivas.
La prevención del crecimiento de mohos exige un enfoque integral: higiene en planta, monitoreo ambiental, formulación y validación microbiológica continua.Foto: Freepik
Perspectivas 2026–2028 y pasos accionables para la planta
La tendencia para los próximos dos años apunta a vida útil más larga con menos tolerancia a etiquetas “pesadas”. Eso empuja a soluciones de barreras múltiples: mejor control ambiental (filtración, presión diferencial, segregación higiénica), enfriamiento con control de punto de rocío, y empaques diseñados para minimizar condensación.
Asimismo, crecerá el uso de analítica en línea: sensores de temperatura superficial, registradores de humedad, y trazabilidad digital para correlacionar reclamos con condiciones reales de proceso.
Para actuar sin caer en proyectos interminables, una planta puede iniciar con un plan de 30–60 días enfocado en variabilidad:
Medir temperatura del pan a la salida de enfriamiento y justo antes de empaque, por lote y por posición en banda, y establecer límites internos basados en condensación observada.
Medir punto de rocío y humedad relativa en zona de empaque; si el punto de rocío se acerca a la temperatura de la película, habrá condensación aunque el pan “parezca frío”.
Implementar monitoreo ambiental dirigido (aire y superficies) en rebanadora, embolsadora, bandas y mesas de acumulación; correlacionar con eventos de moho.
Revisar dispersión de conservadores: orden de adición, tiempos de mezclado, granulometría, y validación por muestreo interno (homogeneidad).
Auditar el empaque desde física básica: espesor, sellos, microfugas, y comportamiento térmico en transiciones de almacén/muelle.
El mensaje final para ingeniería y calidad es incómodo pero liberador: si el moho aparece “antes de tiempo”, el conservador no es el primer sospechoso ni el único. La vida útil estable se construye cuando proceso, formulación y empaque se diseñan como un sistema con medición, límites operativos y verificación.
Por último, en 2026, esa disciplina ya no es “excelencia”: es la diferencia entre sostener contratos o perderlos por variabilidad.
Fuentes y documentación consultada:
NOM-251-SSA1-2009. Prácticas de higiene para el proceso de alimentos, bebidas o suplementos alimenticios (México). https://www.dof.gob.mx/normasOficiales/3980/salud/salud.htm
Codex Alimentarius – General Principles of Food Hygiene (CXC 1-1969)** (incluye enfoque preventivo y base para sistemas HACCP). https://www.fao.org/fao-who-codexalimentarius/codex-texts/codes-of-practice/en/
Codex Alimentarius – Textos y normas (portal general)** para consulta de códigos y guías aplicables a higiene y etiquetado. https://www.fao.org/fao-who-codexalimentarius/en/

TE PUEDE INTERESAR:
¿Cómo la actualización del USDA transforma el control de Listeria en alimentos listos para comer (RTE)?

Newsletter
Periodista especializada Senior
Periodista especializada con más de 15 años en medios de comunicación. En los últimos 8 años ha enfocado sus conocimientos y competencias en la industria de alimentos y bebidas, y en el sector de packaging para alimentos.