Envasado y procesamiento
Empaque para panificación: cuándo la barrera correcta reduce merma y cuándo solo encarece la operación
Optimizar materiales y proceso evita pérdidas, mejora vida útil y estabiliza desempeño en línea

Analista de Contenido
Última actualización:

Compartir


La conversación sobre empaque para panificación en 2026 se parece bastante a una subasta silenciosa: cada año aparecen películas “mejoradas” —más barrera, más capas, más aditivos— y, sin embargo, las plantas siguen reportando el mismo dolor en el tablero de indicadores: devoluciones por moho, pan reseco antes de fecha, tortillas que “sudan” en anaquel, bolsas que se abren en distribución, y una merma que se esconde en la contabilidad como si fuera inevitable.
Paralelamente, el costo por unidad de empaque sube por presión de resinas, por especificaciones de clientes minoristas y por la tendencia a “blindar” el producto ante cadenas logísticas más largas, e-commerce y almacenes con control térmico irregular.
Bajo esta lógica, surge la tentación de sucumbir al “subamos barrera y espesor”, pero la física de alimentos no negocia con la intuición; el problema, es que el pan y las tortillas no son productos “muertos”. Aunque sean horneados o cocidos, siguen intercambiando humedad con su entorno, redistribuyen agua entre miga y corteza, y evolucionan en textura por retrogradación del almidón.

TE PUEDE INTERESAR:
Mohos antes de tiempo: guía técnica para extender vida útil sin sobredosificar conservadores
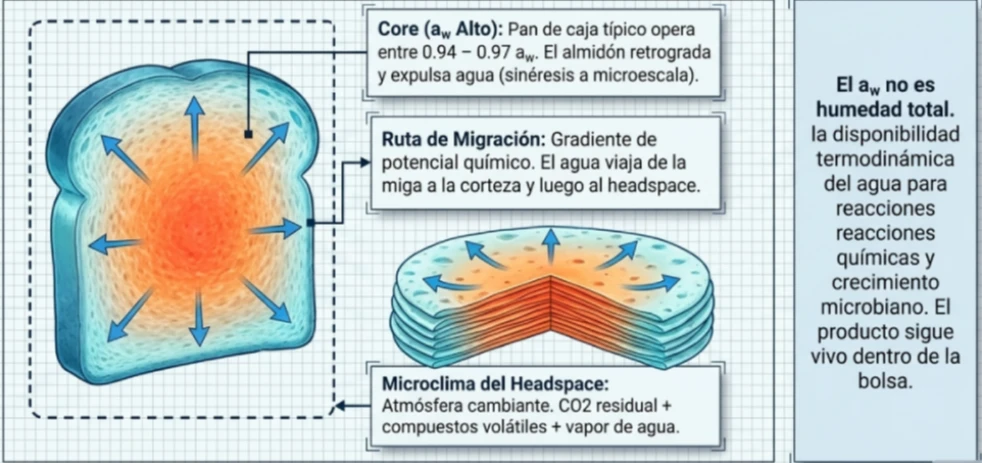
Además, su superficie y su atmósfera interna cambian con el tiempo: el CO₂ residual, los compuestos volátiles de fermentación, y la humedad que migra desde el interior hacia la pared del empaque construyen un microclima que puede favorecer o frenar mohos. En otras palabras, el empaque no solo “cubre”: gobierna el gradiente de vapor de agua, el oxígeno disponible y la estabilidad mecánica del cierre.
Entrevistas técnicas con responsables de calidad y mantenimiento, muestran una constante: se compra película por ficha técnica (WVTR/OTR nominales) sin validar la “sellabilidad real” en la línea, sin mapear la actividad de agua (aw) del producto por lote y sin simular la distribución.
El resultado es paradójico, pues una película de alta barrera puede atrapar condensación por un mal balance térmico, o puede exigir una ventana de sellado tan estrecha que, a velocidad industrial, el porcentaje de microfugas sube.
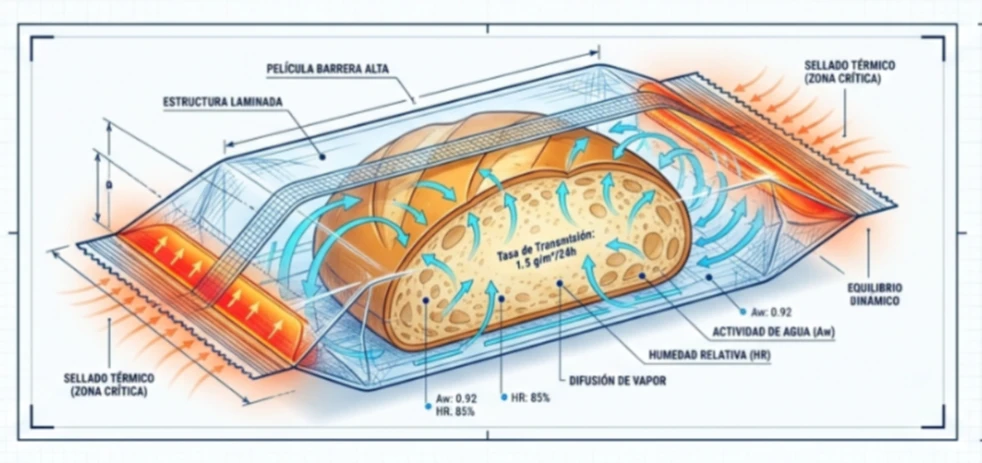
El pan y las tortillas no son productos “muertos”, aunque sean horneados o cocidos, siguen intercambiando humedad con su entorno, redistribuyen agua entre miga y corteza.
Y una microfuga en panificación es una invitación: entra oxígeno, sale humedad, y la vida útil se rompe por ambos lados (moho y resequedad).
Justo, el objetivo de este artículo es poner el foco en la interacción entre producto-empaque-línea, sin demonizar la alta barrera; más bien, se busca entender cuándo reduce la merma y en qué situaciones encarece la operación, complica la maquinaria y aumenta el riesgo de fallas invisibles.
En 2026, con auditorías más estrictas, trazabilidad digital y estándares de inocuidad que exigen evidencia, el empaque dejó de ser “consumible” para convertirse en variable crítica de proceso. Y como variable crítica, se mide, se valida y se controla.

TE PUEDE INTERESAR:
Sellado térmico en envases flexibles: mejorando la integridad sin aumentar el costo
El reto técnico de seleccionar barrera, sellabilidad y espesor según aw y distribución
Quizá la primera trampa, con relación al empaque para panificación, es creer que “barrera” es un número único; en realidad, se trata de un conjunto de resistencias al transporte: vapor de agua (WVTR), oxígeno (OTR), aromas/volátiles, y hasta transferencia de grasa o plastificantes.
Tanto en el pan como en las tortillas, el vapor de agua suele dominar la conversación porque define textura y percepción de frescura; sin embargo, el oxígeno define el riesgo microbiológico por mohos aerobios y la oxidación de lípidos en formulaciones enriquecidas (tortillas con grasas, panes con semillas o aceites). Elegir barrera sin jerarquizar el mecanismo de falla es como ajustar una válvula sin saber qué presión se quiere estabilizar.
Aquí entra la actividad de agua (aw), que no es “humedad” sino disponibilidad termodinámica del agua para participar en reacciones y crecimiento microbiano. Un pan de caja típico puede moverse alrededor de aw 0.94–0.97, mientras que tortillas de harina suelen estar en rangos altos también, con dinámicas de superficie distintas por su estructura laminar y por el enfriamiento posterior.
A esos niveles, el crecimiento de mohos es viable si hay oxígeno y si la superficie permanece húmeda; por eso, una película con excelente barrera a vapor puede, si se combina con un producto empacado caliente o con un enfriamiento insuficiente, provocar condensación interna: el agua no “sale”, se deposita en forma líquida en puntos fríos del film. Ese microcharco es un acelerador de moho, aunque el WVTR sea “premium”.
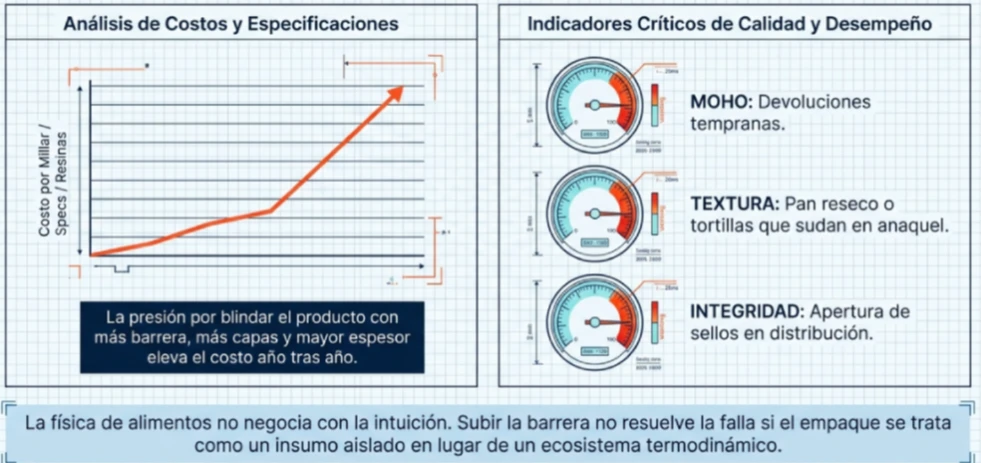
Elegir barrera sin jerarquizar el mecanismo de falla es como ajustar una válvula sin saber qué presión se quiere estabilizar.
Molecularmente, la migración de humedad se explica por gradientes de potencial químico: el agua se mueve desde zonas de mayor actividad hacia zonas de menor actividad. En un pan recién horneado, la miga retiene agua en una matriz de almidón gelatinizado y proteínas; con el tiempo, el almidón retrograda, expulsa agua (sinéresis a microescala) y esa humedad migra hacia la corteza y luego hacia el headspace.
Si el empaque tiene baja permeabilidad, el headspace se satura y la humedad se redistribuye: la corteza pierde crujencia, la miga puede sentirse “gomosa” y, si hay puntos de condensación, el riesgo microbiológico sube.
En el caso de las tortillas, el fenómeno se mezcla con la plasticidad: demasiada retención de humedad puede generar pegajosidad y “sudado”, mientras que demasiada pérdida produce quiebre y bordes secos.
Por otro lado, un factor que en muchos casos se pasa por alto es la distribución; no es lo mismo vender en radio urbano con rotación de 24–48 horas, que enviar a centros de distribución con 7–14 días y exposición a ciclos térmicos.
Cada ciclo de temperatura cambia la presión de vapor y la solubilidad de gases, el film se expande/contrae, el sellado sufre fatiga y el gradiente de humedad se reconfigura; en rutas con noches frías y días cálidos, la condensación es más probable, aunque el producto haya salido “bien” de la planta.
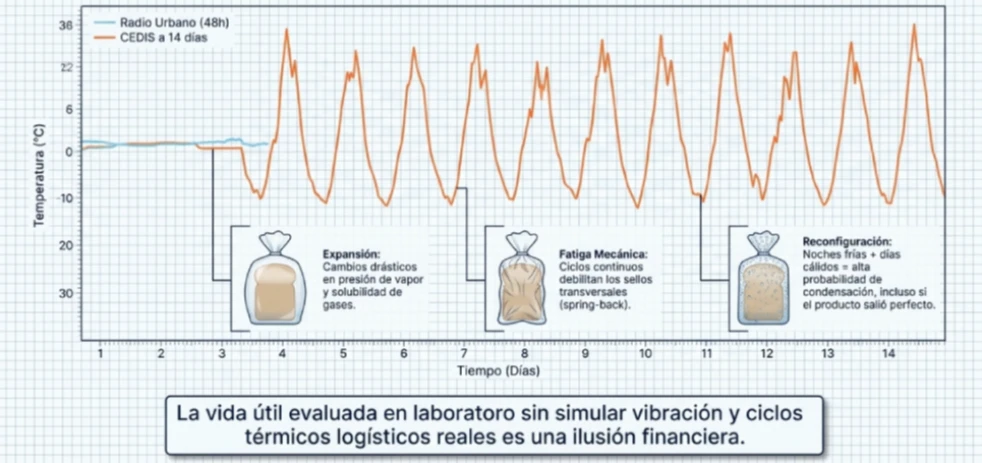
Por eso, seleccionar una barrera exige un mapa de la cadena: temperaturas reales, tiempos de espera, y condiciones de almacenamiento en tienda. En 2026, muchas plantas ya capturan telemetría de transporte; el reto es usarla para especificar empaque, no solo para justificar devoluciones.
La sellabilidad es el segundo eje que suele subestimarse; una película, puede tener barrera excelente y aun así fallar si su capa sellante (típicamente PE, mPE, EVA, ionómero o blends) no se comporta bien en la mordaza de la empacadora. El sellado térmico no es “pegar plástico”: es un proceso de difusión y entrelazamiento de cadenas poliméricas.
Para que dos superficies se fusionen, la capa sellante debe alcanzar una temperatura por encima de su punto de ablandamiento y mantener la presión/tiempo suficientes para que las cadenas se interpenetren.
Si la línea corre rápido, el tiempo de residencia en mordaza baja; si el producto genera migas o harina, se contamina la zona de sello; si hay humedad superficial, se crea una barrera física que reduce la coalescencia. El resultado son microcanales que no se ven a simple vista pero se detectan con pruebas de fuga o con decaimiento de vacío.

TE PUEDE INTERESAR:
Empaque, velocidad y confianza: las nuevas reglas del CPG mexicano en exportación
En panificación, además, el “sellado real” depende de la geometría del paquete y del comportamiento del producto dentro de la bolsa. Por ejemplo, el pan de caja con rebanadas puede “empujar” el sello por memoria elástica, mientras que las tortillas apiladas pueden liberar vapor residual que presuriza el headspace.
Si el empaque se hace con flow-pack horizontal, la aleta longitudinal (fin seal) y los sellos transversales tienen perfiles térmicos distintos; un ajuste que funciona para el transversal puede debilitar el longitudinal. En empacadoras verticales (VFFS) para bollería o panecillos, el tubo formador y el collar generan fricción; una película más gruesa o con mayor coeficiente de fricción puede exigir más tensión, y esa tensión se traduce en “spring-back” que abre sellos.
El espesor, por su parte, no es solo resistencia mecánica. A mayor espesor, suele mejorar la robustez ante punción y puede bajar WVTR/OTR por simple aumento de camino difusivo, pero también cambia la transferencia de calor en el sellado. Una película gruesa requiere más energía para elevar la temperatura de la capa sellante en el tiempo disponible; si la mordaza no compensa, se obtienen sellos fríos.
En la práctica, muchas plantas suben micras para “evitar roturas” y luego suben temperatura para “cerrar”, con el efecto colateral de deformación, arrugas, o incluso degradación del film (shrink no deseado, curling) que complica el registro y la estética. El costo oculto no es solo el material: es el tiempo de ajuste, el scrap por arranque y la pérdida de velocidad nominal.
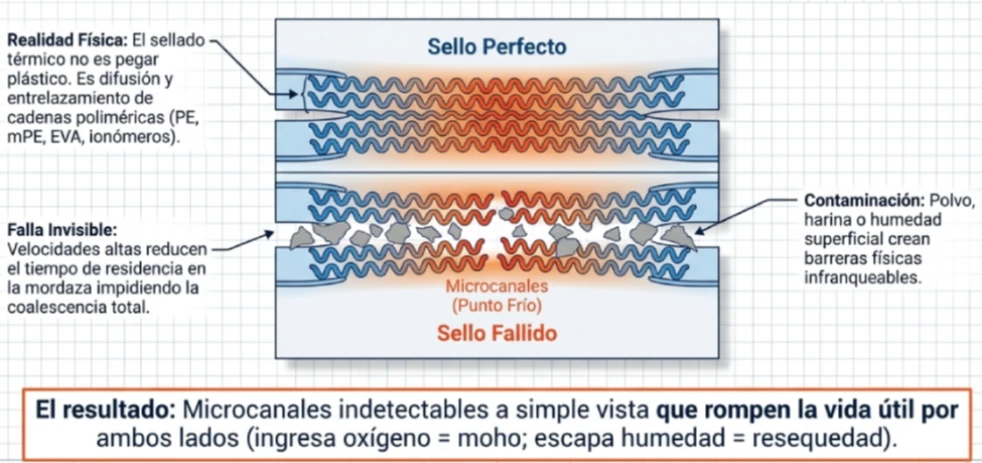
El sellado térmico no es “pegar plástico”: es un proceso de difusión y entrelazamiento de cadenas poliméricas.
Inocuidad y validación en la era digital
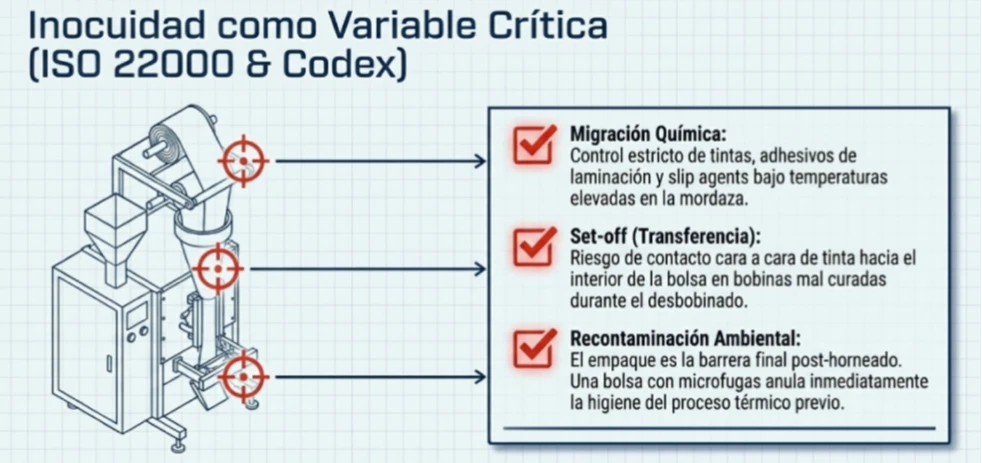
Aquí, vale conectar este punto con un tema que suele estar en otra “silo” dentro de la organización: la validación higiénica y la gestión de peligros asociados al empaque como parte del sistema de inocuidad. En plantas certificadas, el empaque no debería tratarse como un insumo genérico, sino como un elemento que puede introducir peligros físicos (fragmentos), químicos (migración) o biológicos (contaminación en almacenamiento).
Aunque el empaque para panificación rara vez se discute en términos de migración química en el día a día, el riesgo existe: tintas, adhesivos de laminación, deslizantes (slip agents) y antioxidantes pueden migrar si hay contacto, temperatura elevada o si se usa material fuera de especificación.
En pan y tortillas, el contacto directo suele ser con la capa interna; sin embargo, en bolsas impresas, el set-off (transferencia de tinta por enrollado) puede llevar componentes a la cara interna si el curado no fue correcto. En 2026, con mayor escrutinio de clientes y auditorías, pedir declaraciones de conformidad y trazabilidad de lotes de film ya no es “extra”: es parte de la defensa de marca.
La ISO 22000, aunque no dicta valores de barrera, sí obliga a demostrar control de peligros y validación de medidas de control dentro del sistema de gestión de inocuidad; eso implica que, si el empaque es una medida de control para vida útil (por ejemplo, evitar recontaminación o limitar ingreso de oxígeno), la empresa debe evidenciar que funciona bajo condiciones reales de operación.

TE PUEDE INTERESAR:
La automatización del cerrado de caja impulsa eficiencia en alimentos y bebidas
Operativamente, no basta con el datasheet del proveedor; se requieren pruebas en línea, criterios de aceptación (porcentaje de fugas, resistencia de sello, integridad) y un plan de verificación, pues cuando un cambio de película “parece equivalente” pero modifica la ventana de sellado, el peligro no es teórico: es un incremento de probabilidad de falla.
El Codex Alimentarius, por su parte, funciona como referencia global para principios de higiene y prácticas de fabricación, y suele ser citado por autoridades y esquemas privados.
En panificación, donde el moho es el enemigo cotidiano, el empaque se convierte en parte del control del ambiente post-horneado: si el producto sale del horno con baja carga microbiana pero se recontamina en enfriamiento o rebanado, una bolsa con microfugas y un headspace húmedo son el escenario perfecto para que el problema se manifieste en anaquel. El enfoque Codex —control preventivo, buenas prácticas, evidencia— empuja a tratar el empaque como extensión del proceso, no como “último paso”.
Desde el laboratorio, el puente entre la teoría y la realidad se construye con mediciones específicas: aw por lote (no solo humedad), curvas de sorción (isotermas) para entender cómo cambia el contenido de agua con la humedad relativa del entorno, y pruebas de vida útil acelerada que no sean caricaturas (por ejemplo, no solo “meter a 35°C” sin replicar ciclos).
Para empaques, se suman pruebas de WVTR/OTR en condiciones relevantes (temperatura y HR), pruebas de resistencia de sello (peel, burst), y detección de fugas por métodos cuantitativos. La inversión en estas pruebas suele ser menor que el costo anual de devoluciones, pero requiere disciplina: definir qué falla se quiere evitar y qué variable del empaque la gobierna.
Impacto en costos por merma, velocidad de empaque y material sobredimensionado
El costo del empaque en panificación se discute casi siempre como “costo por bolsa” o “costo por millar”; esa métrica es cómoda, pero incompleta. La pregunta que separa a un comprador táctico de un equipo técnico-financiero maduro es otra: ¿cuánto cuesta la merma evitada por cada punto de barrera adicional, y cuánto cuesta la pérdida de eficiencia de línea por cada cambio de estructura?
Este 2026, con márgenes presionados y contratos que penalizan las devoluciones, el empaque debe justificarse como palanca de rendimiento total, no como un insumo aislado:
1). Empecemos por la merma
En pan de caja, la merma por moho suele aparecer como devoluciones del retail, descuentos por producto cercano a fecha o destrucción. En tortillas, además de moho, hay merma por textura: paquetes que llegan con condensación, tortillas pegadas, o resequedad que dispara reclamos.
Una película de barrera más alta puede reducir pérdida de humedad y retrasar resequedad, pero si incrementa condensación por un mal balance térmico, puede adelantar moho; es decir: el costo de merma no responde linealmente a “más barrera”. Responde a la alineación entre barrera, proceso de enfriamiento, carga microbiana post-proceso y hermeticidad del sello.
2). La hermeticidad, a su vez, se traduce en dinero por un mecanismo poco visible: la variabilidad
Cuando una película exige una ventana de sellado estrecha, la línea se vuelve sensible a pequeñas fluctuaciones: temperatura real de mordazas (que puede diferir de la consigna por control PID y pérdidas), presión neumática, desgaste de teflones, contaminación por migas, y tensión de bobina.
Esa sensibilidad se convierte en paros, ajustes y scrap; un cambio de film, que “en papel” cuesta +0.2 centavos por bolsa puede terminar costando +1.0 centavo equivalente si baja el OEE por microparos y reprocesos. Y en líneas de alto volumen, ese diferencial se vuelve material.
Este 2026, con márgenes presionados y contratos que penalizan las devoluciones, el empaque debe justificarse como palanca de rendimiento total.
Para entenderlo, hay que mirar cómo funciona la maquinaria; en una flow-pack, el film se forma alrededor del producto mediante un formador; luego se hace el sello longitudinal con rodillos o mordazas calentadas, y finalmente los sellos transversales con mordazas que cortan y sellan.
La energía térmica debe atravesar el film hasta la capa sellante; si el film tiene una capa barrera (EVOH, PA) y adhesivos, su conductividad térmica efectiva y su masa cambian. Además, la fricción y el coeficiente de deslizamiento afectan el arrastre: un film con demasiado slip puede patinar y perder registro; con poco slip puede generar arrugas y tensión excesiva. Cada uno de esos fenómenos impacta velocidad máxima estable.
En empacadoras con inyección de gas (MAP) —menos común en pan tradicional por costos, pero presente en bollería premium— la barrera a gases se vuelve crítica, pero también la integridad del sello. Un OTR bajo no sirve si hay fugas: el gas se escapa y entra aire.
Desde el punto de vista financiero, un MAP mal ejecutado es doble pérdida: se paga gas, se paga film de alta barrera, y aun así se pierde vida útil; por eso, cuando se evalúa “subir barrera”, conviene preguntar primero: ¿mi tasa de fugas está bajo control? Si no lo está, el retorno de invertir en mejor sellado (material y mantenimiento) suele ser mayor que el retorno de invertir en mejor barrera.
3). El sobredimensionado de material es otro drenaje silencioso
Muchas especificaciones históricas piden calibres altos “por si acaso”: por punción en transporte, por manipulación en tienda, por percepción de calidad. Sin embargo, el desempeño mecánico no depende solo de micras; depende del módulo, de la orientación (BOPP vs CPP), de la resistencia al rasgado y de la estructura multicapa.
Un downgrade inteligente puede mantener resistencia con menos espesor si se elige una arquitectura adecuada (por ejemplo, capas orientadas para rigidez y una capa sellante optimizada), pero ese rediseño exige pruebas: punción, caída, compresión en caja, y evaluación de sellos bajo carga. Sin datos, el downgrade se vuelve un riesgo político interno; con datos, se convierte en ahorro recurrente.

TE PUEDE INTERESAR:
Cómo los empaques inteligentes mejoran el control microbiológico en alimentos y bebidas
4). En panificación, además, el empaque interactúa con el “costo de velocidad”
Si una película más barata permite correr 10% más rápido con menos paros, su costo total puede ser menor, aunque el precio por kilo sea mayor, la economía real se calcula por unidad buena producida por hora.
En plantas con turnos ajustados, ganar velocidad equivale a diferir inversión en una línea adicional; ese, es un argumento que finanzas entiende: el empaque no solo reduce merma, también libera capacidad. Por el contrario, una película de alta barrera que obliga a bajar velocidad para asegurar sellos puede “comerse” la capacidad y forzar horas extra o tercerización.
5). Hay un componente adicional: la variabilidad del producto
Pan y tortillas no son homogéneos; cambian con harina, temporada, humedad ambiental, fermentación, y ajustes de horno. Esa variabilidad cambia aw, temperatura de salida y cantidad de migas. Un empaque con ventana de sellado amplia y tolerante a contaminación (por ejemplo, ciertas formulaciones de mPE o ionómeros) puede absorber esa variabilidad sin penalizar hermeticidad.
Técnicamente, esos materiales tienen comportamiento de fusión y viscosidad que favorece el “flow” alrededor de partículas pequeñas, reduciendo canales; en términos de costo, pagar un poco más por una capa sellante robusta puede ser más rentable que pagar por una barrera extrema que no corrige el modo de falla dominante.
6). Finalmente, la conversación de costos en 2026 incluye cumplimiento y auditoría
La ISO 22000 empuja a documentar cambios: evaluación de peligros, validación, verificación. Cada cambio de película que no se gestiona bien puede generar no conformidades, retrabajos documentales y, en el peor caso, retiros.
El costo reputacional de un lote con vida útil fallida supera por mucho el costo de una bobina; por eso, las plantas líderes están formalizando “protocolos de cambio de empaque”: pruebas en línea, pruebas de vida útil, criterios de aceptación, y liberación controlada por calidad e ingeniería. Es más trabajo al inicio, pero reduce el costo total de incertidumbre.
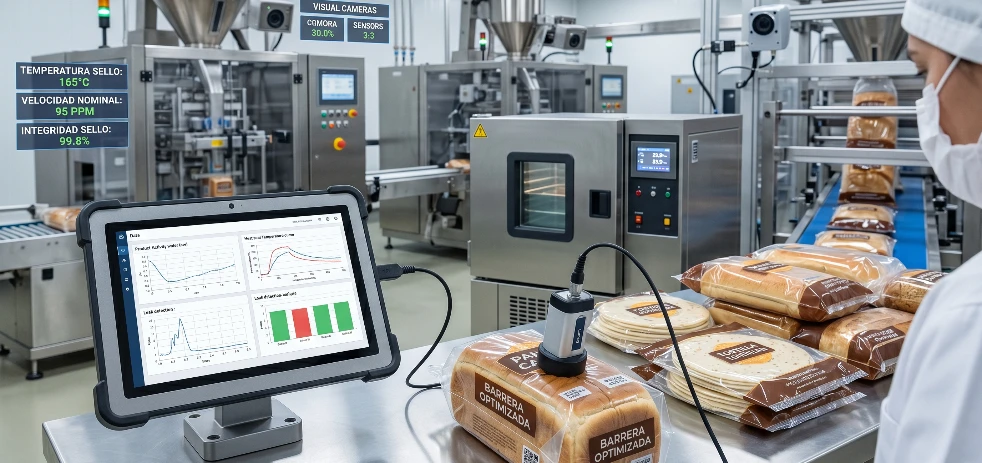
Una película de barrera más alta puede reducir pérdida de humedad y retrasar resequedad, pero si incrementa condensación por un mal balance térmico, puede adelantar moho.
Perspectivas futuras y pasos accionables para la planta
En los próximos 18–24 meses, el empaque para panificación va a moverse en tres direcciones simultáneas:
1). Presión por reducción de material y estructuras más reciclables,
2). Mayor exigencia de evidencia de vida útil real en cadenas complejas
3). Automatización de control de proceso en empaque (sensores, visión, trazabilidad de parámetros de sellado)
Esa combinación hará que “comprar por WVTR/OTR” sea cada vez menos defendible ante auditorías y ante finanzas.
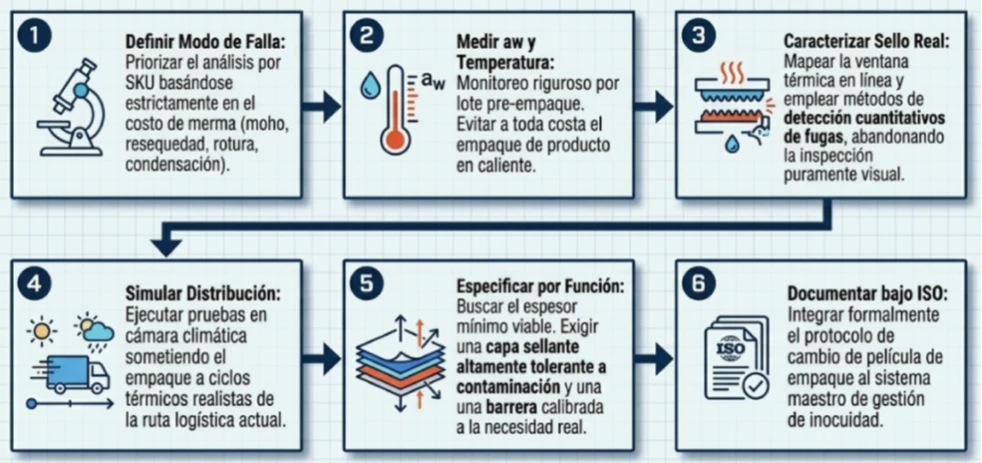
Para actuar sin caer en proyectos eternos, una planta puede ejecutar un plan técnico en pasos cortos:
Definir el modo de falla dominante por SKU (moho, resequedad, condensación, fugas, roturas). No se puede optimizar todo a la vez; se prioriza por costo de merma y frecuencia.
Medir aw y temperatura de empaque por lote y por turno. Si se empaca demasiado caliente, ninguna barrera salvará la condensación; el cuello puede estar en enfriamiento.
Caracterizar sellado real en línea: ventana de temperatura/presión/tiempo, resistencia de sello y tasa de fugas con un método cuantitativo. Ajustar mantenimiento (teflones, alineación, presión) antes de culpar al film.
Simular distribución con ciclos térmicos realistas y pruebas de integridad post-transporte. La vida útil “en laboratorio” sin vibración ni ciclos es una ilusión cara.
Evaluar estructura de film por función: capa sellante tolerante a contaminación, barrera a vapor/oxígeno según necesidad, y resistencia mecánica según canal. El objetivo es el mínimo material que cumpla, no el máximo posible.
Documentar bajo el sistema de inocuidad (alineado a ISO 22000): criterios, registros, liberación de cambios, y trazabilidad de lotes de empaque.
El mensaje incómodo, pero liberador, es que la barrera “correcta” no es un atributo absoluto: es un equilibrio. Cuando ese equilibrio se construye con datos de aw, migración de humedad, sellabilidad real y distribución, la barrera reduce merma y estabiliza operación. Cuando se elige por miedo o por costumbre, la barrera solo encarece… y a veces acelera la falla.

Newsletter
Analista de Contenido
Periodista digital con experiencia en medios como El Universal, Univision, Condé Nast y TecScience. Apasionada por la investigación y el storytelling.