Envasado y procesamiento
Sellado térmico en envases flexibles: mejorando la integridad sin aumentar el costo
Mejorar la integridad del sellado térmico sin aumentar costos es posible con estrategias avanzadas
Periodista especializada Senior
Última actualización:

Compartir


En las plantas de producción de alimentos existe una paradoja poco visible. Las empresas destinan millones de pesos al desarrollo de formulaciones, a la selección de materias primas de alta calidad, a sistemas de inocuidad y al diseño de marca; sin embargo, todo ese valor puede perderse en cuestión de segundos.
Basta con que, en el instante preciso en que las mordazas de sellado presionan un envase flexible, ocurra una pequeña falla. No se trata de un evento espectacular ni evidente: puede ser una microfuga que pasó desapercibida, un sello que se debilitó en algún punto de la cadena de frío o restos de producto atrapados en la zona de sellado que terminan comprometiendo la hermeticidad del empaque.
Desde una perspectiva técnica, el sellado térmico de envases flexibles representa uno de los puntos más sensibles dentro de la manufactura de alimentos envasados. Paradójicamente, también suele ser uno de los procesos menos entendidos en toda su complejidad por quienes toman decisiones sobre su operación.
Este artículo analiza por qué la integridad del sellado es determinante desde el ángulo técnico, regulatorio y económico, y revisa las estrategias prácticas que permiten mejorar su desempeño sin elevar los costos operativos.

TE PUEDE INTERESAR:
Empaque automatizado: cómo optimizar eficiencia y reducir impacto ambiental
Crecimiento del mercado y tolerancia cero a fallas en el envasado
El mercado latinoamericano de envases flexibles alcanzó un valor de 8.74 mil millones de dólares en 2024, y se proyecta que llegue a 12.21 mil millones de dólares para 2033, con una tasa de crecimiento anual compuesta del 3.5%, según datos de IMARX Group.
En México específicamente, el mercado de envases flexibles se estimó en 3.58 mil millones de dólares en 2024, con expectativas de crecer a 7.5 mil millones de dólares hacia 2034, a una CAGR del 5.8%, impulsada principalmente por los sectores de alimentos y bebidas, farmacéutico y comercio electrónico, de acuerdo a un análisis de Expert Market Research.
El envase flexible domina porque ofrece una combinación difícil de igualar:
bajo peso
versatilidad dimensional
eficiencia logística
costo competitivo frente a formatos rígidos
Pero toda esa ecuación de valor colapsa si el sellado falla. Y falla con más frecuencia de lo que la industria suele reconocer públicamente.
Un estudio del WRAP Retail Innovations Programme conducido por la Universidad de Lincoln reveló que en promedio el 24% de los sellos térmicos en planta de producción ya presentan fugas o están en riesgo de falla de integridad en algún punto de la cadena de suministro.
Ese dato, traducido a términos de desperdicio, retiro de producto, costo de reproceso y daño a la marca, es suficientemente serio como para justificar cualquier inversión en entender el proceso mejor.
La integridad del sellado en envases flexibles es determinante para preservar la inocuidad, la vida útil y la calidad del producto a lo largo de la cadena de suministro. Foto: Freepik
¿Qué sucede realmente en el sellado térmico?
El sellado térmico de envases flexibles se sustenta en un principio aparentemente sencillo: aplicar calor, presión y el tiempo de contacto adecuado para fundir la capa sellante del polímero. Este proceso permite que las cadenas moleculares de ambas superficies se difundan a través de la interfaz y se entrelacen durante la solidificación, generando un cierre con la resistencia mecánica necesaria para contener el producto.
Sin embargo, en la práctica, estas tres variables no actúan de forma aislada:
temperatura
tiempo de contacto (dwell time)
presión
Su interacción, junto con las propiedades específicas de cada material, convierte al sellado en un proceso de ajuste y optimización continua más que en una simple configuración fija de la maquinaria.
El análisis científico “Understanding the factors affecting the seal integrity in heat sealed flexible food packages”, publicado en Packaging Technology and Science clasifica las principales causas de fallas en la integridad del sellado en cuatro grandes grupos:
parámetros del proceso
propiedades del material
presencia de contaminantes
condiciones posteriores al sellado
El análisis concluye que, en la mayoría de los casos, los defectos no responden a un único factor aislado, sino a la interacción entre estas variables. Esta interdependencia explica por qué el ajuste empírico de un solo parámetro, rara vez logra solucionar de forma definitiva los problemas de sellado en las líneas de producción.

TE PUEDE INTERESAR:
El impacto de la automatización en la industria de envasado y procesamiento de alimentos
Los tres parámetros críticos del sellado térmico
Temperatura. Parámetro con mayor influencia directa sobre la resistencia del sello. Para que la fusión ocurra, la interfaz debe alcanzar una temperatura superior a la llamada Temperatura de Inicio de Sellado (SIT, por sus siglas en inglés), que es la temperatura mínima a la cual se obtiene resistencia mecánica en el sello. Este umbral está determinado principalmente por el punto de fusión del polímero sellante. Una investigación publicada en ScienceDirect que analizó el efecto de temperatura y presión en regiones críticas de sellado en envases flexibles multicapa encontró que combinaciones de temperatura-presión superiores a 160°C y 4 bares generaron daño en el sello y squeeze-out observable en zonas críticas, mientras que el rango óptimo para minimizar brechas en la interfaz fue específico para cada región del envase. Este hallazgo tiene una implicación operativa concreta: los parámetros de sellado no son universales ni siquiera dentro del mismo envase; las esquinas, los puntos de solape de capas y las intersecciones de sellos requieren condiciones específicas.
Tiempo. Es el segundo parámetro crítico. En líneas de producción industrial, los tiempos de permanencia de sellado en películas flexibles típicamente varían entre 0.25 y 1 segundo, condicionados por la velocidad máxima de la máquina y la velocidad de producción deseada. Un estudio experimental con películas de polipropileno biorientado (BOPP) mostró que la combinación óptima de alta resistencia de sello se logra a un dwell time de 0.9 segundos y una temperatura de 120°C, y que el tiempo de permanencia tiene un efecto significativo sobre la resistencia del sello, tanto o más que la presión aplicada.
Presión. Cumple una función de transferencia de calor hacia la interfaz y de mantenimiento del contacto entre las superficies durante la fusión y el enfriamiento. Los estudios revisados coinciden en que su influencia sobre la resistencia del sello es menos determinante que la temperatura o el tiempo, pero se vuelve crítica en zonas de múltiples capas, donde la geometría del envase genera distribuciones de presión heterogéneas que pueden traducirse en canales de fuga.
Parámetro | Descripción | Valor Óptimo | Impacto en OPEX | Impacto en CAPEX |
Temperatura de Sellado | Temperatura a la que se realiza el sellado térmico | 120-160 °C | Reducción del consumo energético | Inversión en sensores avanzados |
Tiempo de contacto | Duración del contacto entre las superficies a vender | 0,5-2 segundos | Optimización del tiempo de producción. | Mejora en la eficiencia de la maquinaria |
Presión de Sellado | Presión aplicada durante el sellado | 30-50 psi | Reducción de defectos en el sellado | Actualización de componentes mecánicos |
Material del Envase | Tipo de polímero utilizado en el envase | Polietileno, Polipropileno | Disminución de costos de material. | Inversión en nuevos materiales |
Sistema de Control | Tecnología utilizada para controlar el proceso de sellado. | Automatización avanzada | Minimización de errores humanos | Inversión en software de control |
Consumo Energético | Energía consumida durante el proceso de sellado | Reducción del 15% | Ahorro en costos de energía | Implementación de tecnologías de eficiencia energética |
Contaminación en la zona de sellado: un riesgo operativo subestimado en envases flexibles
Un estudio realizado por WRAP en colaboración con la Universidad de Lincoln identificó la contaminación en la zona de sellado como la principal causa de fallas durante la producción. Este hallazgo no resulta sorprendente: los propios alimentos pueden quedar atrapados en el área de sellado y actuar como una barrera física que impide la adecuada fusión del polímero.
En ese sentido, una investigación del Rochester Institute of Technology analizó el impacto de la contaminación líquida —específicamente aceite vegetal y solución salina— en el denominado punto T de las bolsas flexibles producidas en máquinas HFFS (Horizontal Form Fill Seal).
Este punto representa uno de los desafíos técnicos más complejos del proceso, ya que exige que la mordaza de sellado logre fusionar simultáneamente cuatro capas de película.
Los resultados del estudio fueron informativos: para películas con capa sellante de LLDPE (polietileno lineal de baja densidad), la contaminación con aceite o solución salina no afectó significativamente la hermeticidad ni la resistencia del sello, lo que sugiere que la selección del material sellante influye directamente en la tolerancia del proceso a la contaminación.
Este hallazgo tiene implicaciones directas para el diseño del proceso: no siempre la solución es mejorar el sistema de llenado para evitar contaminación, sino evaluar si el material sellante utilizado es el óptimo para el tipo de producto que se envasa.
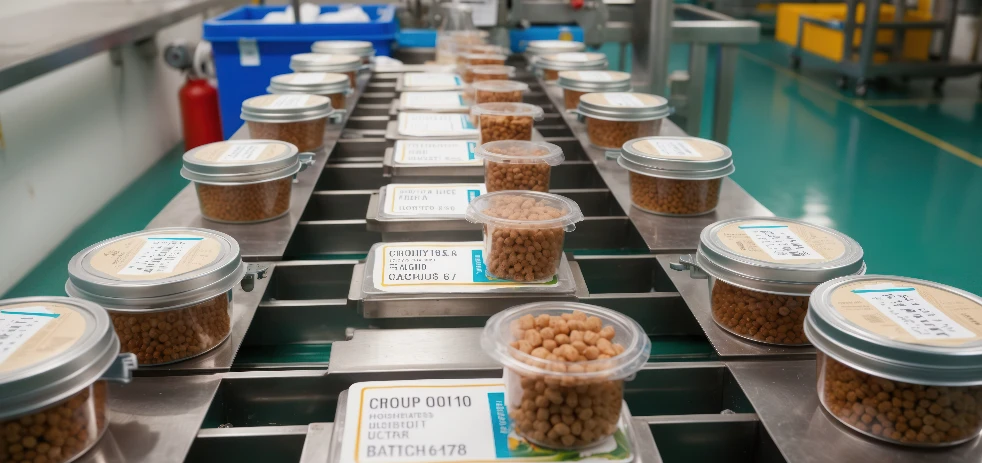
Un sellado térmico eficiente reduce el riesgo de fugas microscópicas que pueden comprometer la hermeticidad del envase y la estabilidad del alimento. Foto: Freepik
Regulación y sellado de envases: lo que establecen las normas y lo que queda fuera
La regulación del sellado térmico en envases destinados a alimentos se estructura a partir de dos enfoques complementarios: por un lado, el control de los materiales que entran en contacto con el alimento y, por otro, la supervisión de los procesos de manufactura y de los tratamientos térmicos aplicados durante el envasado.
En Estados Unidos, la Food and Drug Administration (FDA) regula los materiales poliméricos en contacto con alimentos mediante el Título 21 del Código de Regulaciones Federales (21 CFR), particularmente en las Partes 174 a 178.
Los polímeros más comunes en la capa sellante de los envases flexibles se encuentran especificados en la Parte 177, donde se establecen criterios de identidad, límites de extractables y condiciones de uso autorizadas para aplicaciones en contacto con alimentos.
Es importante precisar que la FDA no supervisa directamente el proceso de sellado térmico como operación industrial. Su regulación se concentra en los materiales que conforman la superficie en contacto con el alimento. La correcta ejecución del proceso, así como su validación y control, recae en los fabricantes, quienes deben cumplir con las Buenas Prácticas de Manufactura (GMP) establecidas en 21 CFR Partes 110 y 117.
Para los alimentos que reciben tratamiento térmico posterior al envasado —como procesos retort o pasteurización in-pack— el marco regulatorio en Estados Unidos se rige por el 21 CFR Parte 113, normativa que establece los controles para alimentos de baja acidez procesados térmicamente en recipientes herméticos.
Este reglamento exige, entre otros aspectos, la validación del proceso térmico para garantizar la inocuidad del producto. Un análisis de retiros del mercado en Estados Unidos publicado en ScienceDirect en 2024 indica que, aunque los retiros asociados a subprocesamiento térmico en productos sellados son menos frecuentes en volumen que otras causas, representan un riesgo particularmente crítico debido a la posible presencia de Clostridium botulinum.

TE PUEDE INTERESAR:
El envasado para alimentos frescos: la ruta hacia el 2030
¿Qué dice la normatividad en LATAM?
En México, la principal referencia normativa para alimentos envasados en recipientes herméticos sometidos a tratamiento térmico es la NOM-130-SSA1-1995, de cumplimiento obligatorio para las personas físicas o morales dedicadas a su procesamiento o importación.
Esta norma establece las disposiciones sanitarias que deben cumplir dichos productos, incluyendo los criterios de estabilidad biológica y las condiciones que debe garantizar un envase herméticamente cerrado.
En su artículo 3.5 se define a los alimentos en recipientes de cierre hermético como aquellos con actividad de agua (Aw) mayor a 0.85 que son sometidos a tratamiento térmico antes o después del envasado en contenedores sanitarios sellados, capaces de asegurar su estabilidad biológica.
En lo que respecta al etiquetado del producto terminado, la NOM-051-SCFI/SSA1-2010 y sus modificaciones posteriores establecen las especificaciones generales aplicables a todos los alimentos y bebidas no alcohólicas preenvasados comercializados en México.
Estas disposiciones influyen directamente en el diseño del envase, ya que determinan la información obligatoria, las áreas de impresión y las características gráficas, elementos que inciden en la planificación del proceso de sellado y en la disponibilidad de superficies funcionales del empaque (DOF; Nomverify).
A nivel regional, Brasil ha fortalecido su marco regulatorio mediante la Agência Nacional de Vigilância Sanitária (ANVISA). La agenda regulatoria 2024-2025 contempla el refuerzo de estándares de esterilidad y el desarrollo de esquemas de etiquetado electrónico para envases en contacto con alimentos, lo que posiciona al país como uno de los entornos regulatorios más exigentes de América Latina en esta materia.
Este contexto favorece particularmente a los convertidores y fabricantes con capacidades de manufactura certificadas y sistemas avanzados de cumplimiento normativo, según datos de Mordor Intelligence.
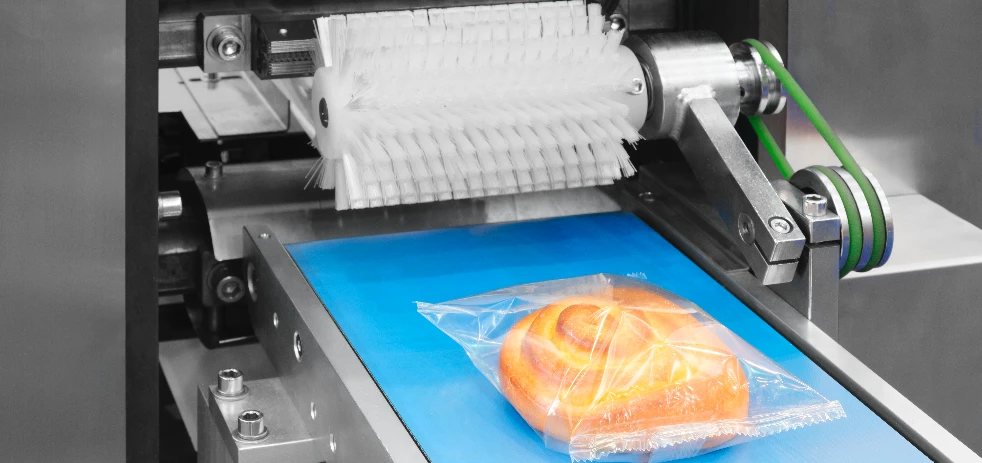
La calidad del sello es un indicador clave del control del proceso en líneas de envasado de alta velocidad. Foto: Freepik
El costo real de un sellado deficiente
Uno de los principales obstáculos para destinar recursos a la mejora del sellado es que el impacto económico de sus fallas suele permanecer oculto en los estados financieros hasta que el problema alcanza un nivel crítico.
Los costos de reproceso se diluyen dentro de la ineficiencia operativa, el desperdicio de material se contabiliza como merma habitual y las reclamaciones de distribuidores o consumidores rara vez se vinculan directamente con problemas de sellado. Esta falta de visibilidad contable genera un costo real que, aunque pocas veces se dimensiona con precisión, merece ser cuantificado.
En términos operativos, existen tres fuentes principales de pérdida: el desperdicio de producto y materiales de empaque, el retrabajo o reempaque de lotes afectados y, en escenarios más graves, el retiro de productos del mercado.
En Estados Unidos, el costo promedio de un recall en la industria alimentaria supera los 10 millones de dólares cuando se consideran gastos directos, caída en ventas, afectación reputacional y honorarios legales, de acuerdo con estimaciones del sector de seguros de responsabilidad por productos.
En muchos casos, el detonante no es una falla mecánica evidente, sino una microfuga que supera las inspecciones visuales y se manifiesta días o semanas después durante la distribución.
Por ello, la forma más adecuada de estimar el impacto económico de un sellado deficiente no consiste en medir únicamente el costo de un incidente puntual, sino en evaluar el costo del riesgo operativo que se está gestionando.
Esto implica analizar cuánto se está destinando actualmente a reprocesos, pérdidas de material y controles adicionales para compensar un sistema de sellado que no funciona de manera óptima. En numerosas operaciones medianas y grandes del sector alimentario, ese costo oculto suele ser considerablemente mayor que la inversión necesaria para optimizar el proceso.

TE PUEDE INTERESAR:
Automatización: ¿cómo puede ayudarnos para un envasado más ecológico?
Más control de proceso, menos energía: nuevas estrategias para optimizar el sellado
En la mayoría de los casos, optimizar el sellado térmico no implica adquirir nueva maquinaria. Las principales oportunidades de mejora se concentran en tres frentes clave: comprender a profundidad el comportamiento del material de empaque, ejercer un control preciso de los parámetros del proceso y fortalecer los sistemas de inspección y monitoreo.
1. Conocer la ventana de sellado del material
Cada estructura de película posee una ventana de sellado definida, es decir, un rango térmico comprendido entre la Seal Initiation Temperature (SIT) y el límite superior donde aparecen fenómenos como distorsión o squeeze-out.
Solo dentro de este intervalo es posible generar sellos consistentes y mecánicamente aceptables. Uno de los errores más frecuentes en planta consiste en operar sin haber caracterizado previamente esa ventana para el lote específico de material utilizado.
Aunque los fabricantes de película proporcionan fichas técnicas con parámetros de sellado sugeridos, estos valores son únicamente referenciales y no sustituyen la validación experimental bajo las condiciones reales del equipo, la línea de producción y el producto.
Integrar pruebas de resistencia de sellado para el material entrante dentro del sistema de gestión de calidad —del mismo modo que se controlan otros atributos críticos de las materias primas— representa una de las medidas con mayor retorno operativo.
El equipamiento necesario para realizar estas pruebas es relativamente accesible, y el tiempo dedicado a caracterizar cada lote se compensa rápidamente mediante menos ajustes en línea, menor desperdicio durante arranques y mayor estabilidad del proceso de empaque.
2. Diseño de experimentos para optimizar la tríada temperatura-tiempo-presión
Una práctica frecuente en muchas líneas de envasado consiste en ajustar los parámetros de sellado con base en la experiencia del operador: aumentar la temperatura cuando los sellos presentan fallas o incrementar la presión cuando se detectan fugas.
Este enfoque reactivo suele resultar ineficiente y costoso, ya que ignora la interacción entre las variables críticas del proceso. La literatura científica ha documentado que la aplicación de la metodología de superficie de respuesta permite optimizar de manera simultánea variables como temperatura, tiempo de permanencia (dwell time) y presión.
Un estudio de Aiyengar y Divecha con polipropileno biorientado evidenció que la interacción entre temperatura y tiempo de sellado tiene efectos estadísticamente significativos sobre la resistencia del sello, y que la optimización conjunta de los parámetros genera mejores resultados que ajustar cada variable de forma aislada.
Implementar este enfoque no exige infraestructura de laboratorio avanzada ni un departamento de I+D dedicado. En la mayoría de los casos puede ejecutarse con el equipo de calidad y procesos disponible en planta mediante un diseño experimental relativamente sencillo, capaz de generar datos útiles en un periodo aproximado de dos semanas.
El resultado suele traducirse en beneficios operativos tangibles: menor consumo energético por sello y una reducción significativa en la variabilidad del proceso. En términos prácticos, esto implica menos fallas en línea y mayor confiabilidad en los controles de liberación del producto.
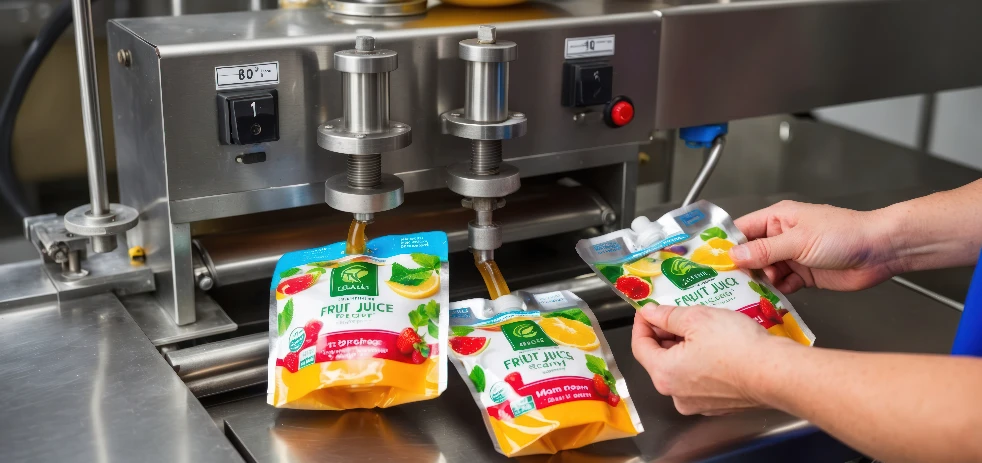
Las mordazas de sellado deben operar bajo parámetros precisos de temperatura, presión y tiempo para garantizar un cierre confiable. Foto: Freepik
3. Materiales sellantes con menor temperatura de inicio de sellado
Los avances recientes en ciencia de materiales han impulsado el desarrollo de polímeros capaces de iniciar el sellado a temperaturas más bajas. Esto se traduce en mayores velocidades de línea y menor consumo energético durante el proceso, dos variables clave en la eficiencia operativa de las plantas de envasado.
En este contexto, los copolímeros de etileno, como el EVA o el LLDPE con catalizadores metalocénicos, presentan temperaturas de fusión inferiores a las del polietileno de alta densidad o del polipropileno convencional.
Por esta razón, se posicionan como materiales idóneos para capas sellantes en líneas de alta velocidad, especialmente cuando el dwell time —el tiempo efectivo de contacto durante el sellado— constituye la principal limitación del proceso-
Asimismo, la incorporación de polietileno metalocénico (m-PE) en estructuras laminadas de PP/PE ha mostrado resultados técnicos favorables. Diversos estudios indican que concentraciones cercanas al 15 % de m-PE permiten alcanzar un equilibrio óptimo entre desempeño de sellado y eficiencia económica.
Este tipo de ajuste corresponde a una decisión de especificación de materiales, lo que implica que puede implementarse sin modificar la maquinaria existente. No obstante, requiere un análisis técnico conjunto con el proveedor de película y la correspondiente validación del proceso para asegurar la compatibilidad con las condiciones actuales de producción.
4. Control en línea y sistemas de inspección no destructiva
El método de inspección más extendido en la industria presenta una sensibilidad limitada para identificar microcanales y fugas de baja magnitud, que suelen ser la causa principal de fallas de integridad detectadas posteriormente en el mercado.
En contraste, técnicas objetivas como la prueba de burbuja por inmersión en vacío, el inflado en cámara de vacío y los métodos basados en gas trazador ofrecen mayor precisión y reproducibilidad. Sin embargo, su aplicación suele implicar mayores costos y, en la mayoría de los casos, se realizan fuera de línea, lo que restringe su uso a controles puntuales.
Entre las soluciones con mayor potencial para optimizar costos operativos a largo plazo destaca la inspección en línea mediante el monitoreo del fingerprint o huella de proceso de cada sello, capturada a través de sensores integrados en la mordaza de sellado.
Desde el punto de vista económico, el enfoque ofrece una ventaja clara: elimina la dependencia del muestreo periódico fuera de línea y permite identificar y corregir desviaciones del proceso antes de que se traduzcan en lotes defectuosos.
5. La gestión de la contaminación en zona de sellado
Dado que la presencia de producto en la zona de sellado constituye la causa más común de fallas, cualquier ajuste en el diseño del proceso de llenado orientado a minimizar ese riesgo repercute directamente en la disminución de defectos.
Esto implica revisar variables como la geometría del tubo formador, la velocidad y la dirección del flujo del producto en equipos VFFS y HFFS, la temperatura del producto al momento del sellado y la limpieza sistemática de las mordazas dentro de los programas de mantenimiento preventivo.
Más que requerir nuevas inversiones en maquinaria, estas acciones corresponden a optimizaciones del proceso y de las rutinas de mantenimiento. Su implementación suele traducirse en beneficios tangibles, como la reducción de mermas, menor retrabajo en línea y una mayor estabilidad operativa en los procesos de envasado.

TE PUEDE INTERESAR:
Llenado y sellado: importancia de los aspectos de automatización, higiene y sostenibilidad
El reto latinoamericano: mejorar el desempeño del sellado con recursos disponibles
El entorno operativo de la industria alimentaria en México y América Latina incorpora factores que vuelven más desafiante la optimización del sellado en comparación con mercados donde predominan proveedores y condiciones de manufactura más estandarizados.
La variabilidad en la calidad de las películas, los cambios en la temperatura ambiental dentro de planta que alteran la estabilidad térmica del proceso y las restricciones presupuestales para incorporar sistemas avanzados de inspección son condiciones que ingenieros y responsables de producción enfrentan cotidianamente.
Ante este escenario, la estrategia más eficaz no consiste en esperar a disponer del presupuesto necesario para implementar la solución tecnológica más sofisticada. El primer paso debe centrarse en la intervención con mayor retorno técnico y económico: caracterizar la ventana de sellado del material entrante y aplicar un diseño de experimentos básico que permita definir los parámetros óptimos del proceso bajo las condiciones reales de operación de la línea.
El conocimiento generado internamente posee un valor estratégico difícil de sustituir, ya que responde directamente a la interacción específica entre equipo, material y producto procesado, algo que ninguna ficha técnica del proveedor puede reflejar con precisión.
En este contexto, las capacidades técnicas de acompañamiento que ofrecen los principales convertidores y proveedores de películas en la región suelen estar subaprovechadas por parte de muchos clientes.
Desarrollar procesos de co-ingeniería con el proveedor para diseñar laminados ajustados a las condiciones específicas de operación del fabricante, en lugar de adaptar la línea a materiales estándar de catálogo, puede traducirse en eficiencias operativas y reducción de costos en el largo plazo sin requerir inversiones adicionales en capital.
Pequeñas variaciones en el proceso de sellado pueden impactar la integridad del envase y provocar pérdidas económicas en la cadena de valor. Foto: Freepik
El sellado como indicador crítico del desempeño del proceso
La integridad del sellado térmico refleja, en realidad, el desempeño integral del proceso productivo. Depende del diseño del laminado, del estado y mantenimiento del equipo, del control preciso de las variables de operación, de la gestión adecuada en los cambios de materiales y de la cultura de calidad que prevalece en el equipo de manufactura.
Un sello defectuoso rara vez responde a una única causa; por lo general es el resultado de múltiples variables que, de manera simultánea, operan fuera de sus parámetros óptimos.
La buena noticia es que la mayoría de estos factores pueden gestionarse sin requerir inversiones extraordinarias. El conocimiento técnico ya está disponible: en la literatura especializada, en los manuales de los equipos de sellado, en el soporte técnico de los proveedores de materiales y en la experiencia acumulada de los operadores de línea.
Lo que con frecuencia falta no es el recurso, sino un enfoque sistemático que permita traducir ese conocimiento en procedimientos estandarizados y procesos realmente controlados.
Para los equipos que trabajan con envases flexibles en la industria alimentaria, la cuestión clave no es si vale la pena invertir en optimizar el sellado. Finalmente, la pregunta estratégica es cuánto cuesta actualmente no haberlo optimizado.

TE PUEDE INTERESAR:
Packaging: actualidad, innovación y tendencias rumbo a 2034

Newsletter
Periodista especializada Senior
Periodista especializada con más de 15 años en medios de comunicación. En los últimos 8 años ha enfocado sus conocimientos y competencias en la industria de alimentos y bebidas, y en el sector de packaging para alimentos.