Panificación y snacks
Vida útil en pan de caja 2026: cómo diseñar estudios acelerados con aw, textura y microbiología más allá del criterio histórico
En panificación industrial, cambiar fórmula, empaque o ruta logística sin rediseñar el protocolo de vida de anaquel crea una brecha peligrosa entre laboratorio y realidad. Esta guía aterriza estudios acelerados con aw, textura, mohos/levaduras y análisis

Editora de Contenidos en The Food Tech®️
Última actualización:

Compartir


La vida útil del pan de caja suele prestarse a debate. Por más que se estime cuántos días dura el producto, es sencillo que cambian variables que convierten ese tiempo en una ilusión estadística.
Cuando el proveedor cambia de harina, también se ajustan factores como el almidón, el perfil de enzimas residuales y la absorción; pasa lo mismo con la dosis de emulsificante por costo, cuando se sustituye un conservador por presión regulatoria o por demanda de etiqueta limpia, si se migra a un film con distinta tasa de transmisión de vapor de agua (WVTR) por disponibilidad, o se rediseña la distribución para abastecer un canal e-commerce que expone el pan a picos térmicos en la última milla.
Sin embargo, el protocolo de vida de anaquel queda congelado: se hace el mismo número de muestras, pasa la misma cantidad de días de evaluación, sigue un mismo criterio de autorización e incluso, la misma lógica respecto a que "si aguanta en el laboratorio, aguanta en el mercado"… pero pasa desapercibido que el laboratorio suele estar bajo condiciones estables, siendo que el mercado no lo es durante la distribución hasta llegar al punto de venta.
Esta problemática tiene tintes técnicos, financieros y reputacionales, pues en el pan de caja, el deterioro rara vez responde a una sola causa. La textura se degrada por retrogradación del almidón y redistribución de humedad; el riesgo microbiológico visible se expresa a través de mohos y levaduras; y el desempeño sensorial depende de un equilibrio delicado entre suavidad, elasticidad, humedad percibida y ausencia de notas ácidas o alcohólicas… por lo tanto, si el estudio de vida útil no captura esa multicausalidad, se termina con dos escenarios igual de costosos:
sobrevida conservadora, donde se "recorta" vida útil para protegerse, incrementando merma y devoluciones por caducidad
vida útil optimista, donde se "estira" la vida de anaquel sin evidencia robusta, disparando reclamaciones por moho, rebanadas quebradizas o pan seco antes de la fecha
Para que un plan de vida de anaquel sea útil, debe responder preguntas cuantitativas como: ¿qué variable predice mejor el fin de vida?, ¿cuál es la variabilidad por lote?, ¿qué tanto acelera el deterioro un cambio de temperatura? y ¿qué margen real existe entre el límite de aceptación y el promedio del proceso?
Los responsables de calidad y R&D en panificación industrial, han notado un patrón: cuando hay un evento (desde un lote con moho temprano, hasta una auditoría de cliente o un cambio de empaque), se reacciona con medidas puntuales como subir propionato, bajar aw "como sea", o endurecer la inspección, pero no se rediseña el plan de vida de anaquel como un sistema de medición. Y un sistema de medición, para ser defendible, debe convertir resultados en decisiones apalancadas en datos, por encima de la intuición, por lo que se requiere un enfoque para diseñar estudios acelerados en pan de caja sin sacrificar rigor, integrando actividad de agua (aw), textura instrumental, conteos microbiológicos de mohos y levaduras, y un diseño estadístico de muestreo que permita análisis de tendencia por lote, alineado con marcos de inocuidad como HACCP y con referencias internacionales del Codex Alimentarius.

TE PUEDE INTERESAR:
Antimicrobianos alimentarios: clave para extender la vida de anaquel y reducir riesgos en el sector cárnico
Diseñar el plan correcto: aw, textura, microbiología y muestreo estadístico
El primer error común al abordar vida útil de pan de caja es tratarla como un número fijo, cuando en realidad es una distribución. Dos lotes producidos el mismo día pueden presentar microvariaciones de proceso: temperatura final de masa, tiempo real de fermentación, humedad de horneado, eficiencia de enfriamiento, condensación en empaque o carga microbiana ambiental en rebanado y embolsado. Por eso, un plan serio no empieza preguntando "¿cuántos días queremos declarar?", sino "¿qué mecanismo de falla domina y cómo lo medimos de forma repetible?".
En el pan de caja, típicamente compiten dos mecanismos: el crecimiento de mohos (falla visible y de inocuidad/aceptación) y el endurecimiento por envejecimiento (falla sensorial y funcional). El desafío es que estos mecanismos pueden cruzarse: un pan puede endurecerse antes de enmohecer o viceversa, dependiendo de la actividad de agua (aw), conservadores, empaque y temperatura. Un estudio bien diseñado captura ambas curvas y permite identificar cuál determina realmente el "fin de vida" en el mercado.
Actividad de agua: el puente entre textura y microbiología
A nivel molecular, aw no es "humedad total", sino la fracción de agua disponible termodinámicamente. En pan, el agua se distribuye entre gluten, almidón gelatinizado, pentosanos y solutos como sal, azúcares y humectantes. Durante el almacenamiento, la retrogradación del almidón reorganiza cadenas de amilosa y amilopectina, expulsando agua hacia fases menos ligadas. Esa redistribución puede cambiar aw local y favorecer microambientes donde el moho encuentra condiciones más cómodas, incluso si el promedio de aw no varía drásticamente. La composición típica del pan (alrededor de 40% de contenido de agua en peso y aw en el rango de 0.94–0.97) lo convierte en un sustrato especialmente favorable para el desarrollo fúngico.
Medir aw en miga y corteza o en puntos definidos de la rebanada aporta información que la humedad gravimétrica no revela. Un medidor de aw bien calibrado con punto de rocío o capacitancia, según el equipo disponible, representa una inversión de retorno inmediato, pues detecta desviaciones antes de que sean visibles.
Textura instrumental: pendientes, no solo puntos
Un texturómetro con prueba de compresión o TPA (Texture Profile Analysis) mide parámetros como firmeza, elasticidad, cohesividad y masticabilidad. En el pan de caja, la firmeza suele aumentar con el tiempo por retrogradación del almidón. La amilopectina recristaliza gradualmente, formando regiones ordenadas que expulsan agua y dan rigidez a la matriz, donde las cadenas laterales se reorganizan generando dobles hélices que incrementan progresivamente la dureza de la miga. Emulsificantes como mono- y diglicéridos o DATEM pueden interactuar con amilosa, formando complejos que retrasan la retrogradación; mientras que enzimas como amilasas fúngicas o maltogénicas pueden modificar cadenas de almidón, reduciendo el endurecimiento. Si la planta cambia de enzima o emulsificante por costo, el impacto se verá primero en la pendiente de la curva de firmeza, aunque tal vez no desde el día uno. Por lo tanto, el estudio acelerado debe capturar la cinética y no solo valores puntuales.
Mohos y levaduras no implican solo inspección visual
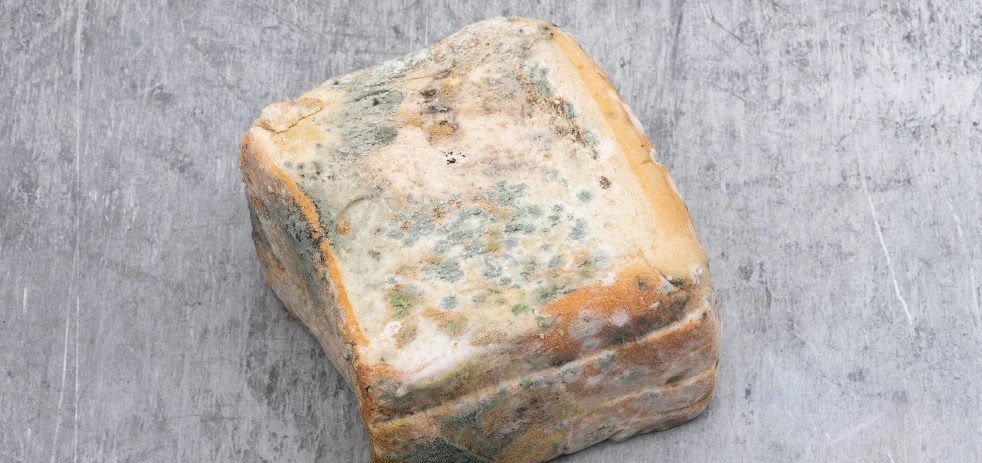
El conteo de mohos y levaduras en placa es el indicador operativo más útil cuando se busca correlacionar con riesgo de moho visible. El detalle que define la calidad del dato es la representatividad: el moho suele iniciar en puntos de contaminación (rebanadora, bandas, aire, manipulaciones), por lo que una muestra del centro puede subestimar el riesgo.
En plantas con historial de moho, vale la pena muestrear también zonas cercanas a la corteza o rebanadas de inicio y fin de bolsa. El punto final no debería conducir hacia la "ausencia de moho visible", prácticamente porque cuando el moho es visible, el proceso ya falló. En realidad, la curva de crecimiento en escala logarítmica (Unidades Formadoras de colonia/g vs. día) es la herramienta clave.
Diseño estadístico: la base que suele descuidarse
Un estudio acelerado sin muestreo robusto es un experimento elegante que no se puede defender ante un cliente o una auditoría. Cuando se trata de pan de caja, la variabilidad por lote y por posición en línea (inicio/medio/fin de corrida) puede ser significativa. Un plan mínimo debería contemplar múltiples lotes (idealmente 3–5), muestreo en distintos momentos de producción y replicados por condición de almacenamiento. Si el objetivo es declarar vida útil con un nivel de confianza (que, digamos, 95% de las unidades cumplan hasta el día declarado), el muestreo debe permitir estimar percentiles, no solo promedios.
Variables críticas para estudios acelerados en pan de caja:
Variable crítica | Método / Equipo típico | Unidad | Frecuencia sugerida (estudio acelerado) | Riesgo que ayuda a predecir | Notas técnicas para interpretación |
Actividad de agua (aw) en miga | Medidor de aw (punto de rocío) con calibración por sales | aw 0–1 | Día 0, 3, 7, 10, 14, 18 (por condición) | Ventana de crecimiento de mohos y cambios de "frescura" | Evitar sesgo por condensación; muestrear zona definida de rebanada y equilibrar temperatura antes de medir. |
Firmeza de miga | Texturómetro (compresión/TPA) con sonda estándar | N / g-f | Día 0, 2, 5, 7, 10, 14, 18 | Endurecimiento por retrogradación (staling) | Correlacionar con panel sensorial interno; la pendiente de la curva suele ser más informativa que un punto aislado. |
Resiliencia / elasticidad | Texturómetro (TPA, doble compresión) | % | Día 0, 5, 10, 14, 18 | Pérdida de "suavidad" percibida y desempeño en sándwich | Útil para detectar cambios por emulsificantes/enzimas; controlar espesor de rebanada entre mediciones. |
Mohos y levaduras | Recuento en placa (siembra por dilución) e incubación controlada | UFC/g (log) | Día 0, 7, 10, 14, 18 (y al evento de moho visible) | Probabilidad de moho visible y devoluciones por calidad | Muestrear zonas de mayor riesgo (superficie/rebanado); registrar lote y momento de corrida para análisis de tendencia. |
Integridad de sello / microfugas | Prueba de sello (peel test), inspección visual, prueba de fuga (según empaque) | N/15mm · pasa/no pasa | Día 0 y por auditorías de línea; por lote en validación | Entrada de oxígeno/humedad; fallas tempranas por moho o secado | Una especificación de film no compensa sellos deficientes; correlacionar con pérdida de masa del paquete. |
Pérdida de masa del paquete | Balanza analítica/industrial (pesaje del paquete cerrado) | % | Día 0, 7, 14, 18 | Secado (textura) y desempeño real del empaque (WVTR + sellado) | Interpretar junto con HR/temperatura del ambiente; útil para comparar films y condiciones logísticas entre distribuidores. |
¿Cómo aterrizar el estudio acelerado?: condiciones, equipos y lectura de resultados
Un estudio acelerado en pan de caja no debe confundirse con "someterlo a 40 °C y ver qué ocurre con él", pero en realidad, acelerar sin un modelo claro puede cambiar el mecanismo de deterioro y producir conclusiones falsas. A temperaturas demasiado altas, se incrementa la migración de humedad, se reblandece temporalmente la miga, se favorecen condensaciones dentro del empaque y se altera la cinética de conservadores (la fracción no disociada de ácidos orgánicos, por ejemplo, depende de pH y temperatura). El principio rector de cualquier prueba acelerada de vida de anaquel (ASLT, por sus siglas en inglés) es que las condiciones forzadas deben acelerar el deterioro sin alterar su mecanismo.
Para controlar condiciones, el equipo importa. Una cámara climática con control de temperatura y humedad relativa permite simular escenarios: 20–25 °C (almacenamiento típico), 30 °C (verano o bodegas sin climatización) y ciclos térmicos día/noche que imitan transporte. En líneas modernas, algunas plantas complementan con data loggers dentro de cajas de distribución para capturar perfiles térmicos reales y luego reproducirlos en cámara. Ese dato de campo es, posiblemente, la inversión más subestimada en el diseño de un protocolo robusto.
La medición de aw requiere disciplina. El medidor debe calibrarse con sales patrón antes de cada sesión. La muestra debe prepararse de forma consistente: misma masa, misma zona de la rebanada, misma temperatura de equilibrado. Si se mide aw en pan recién salido de cámara fría, la condensación superficial puede sesgar el valor. Un criterio práctico es equilibrar la muestra a temperatura de medición en un contenedor cerrado, evitando pérdida de humedad. Además, conviene registrar pH de la miga cuando se usan propionatos, sorbatos o fermentos ácidos: sin pH, interpretar que se agregó un conservador y no funcionó, se convierte en una adivinanza.

TE PUEDE INTERESAR:
Almidones resistentes: Beneficios y aplicaciones en la industria de alimentos funcionales
El empaque como variable con consecuencias clave
La tasa de transmisión de vapor de agua (WVTR) y la permeabilidad al oxígeno del film afectan tanto textura como microbiología. Un film más permeable puede secar el pan aumentando la firmeza percibida, pero también reducir condensación; uno que actúe como barrera puede mantener la suavidad, pero si hay humedad atrapada, favorece al moho. Y el desempeño real depende del sellado, pues las microfugas convierten cualquier especificación de film en papel mojado.
Incluir pérdida de masa del paquete, inspección de sellos y correlación con aw/textura en el protocolo permite cuantificar el impacto del empaque con datos propios, sin depender solo de fichas técnicas del proveedor.
La lectura de resultados debe ser estadística en lugar de reactiva. En vez de enterarse de que "a los 12 días salió moho", la planta necesita construir curvas: aw vs. día, firmeza vs. día, log(UFC/g) vs. día, con registro de eventos de moho visible. Luego, por lote, estimar el día en que se cruza un umbral predefinido. Con varios lotes, se puede calcular la variabilidad real y construir un margen de seguridad con base en evidencia.
El costo oculto de no rediseñar: merma, devoluciones y pérdida de confianza
La vida útil "por histórico" se traduce en dos costos que rara vez se miden juntos. Uno de ellos es la sobrevida conservadora al declarar menos días de los que el producto podría sostener con el proceso actual. Esto podría convertirse fácilmente en devoluciones por caducidad en retail, descuentos por proximidad de fecha y presión para producir más frecuentemente (más cambios de formato, más arranques y paros, así como más mermas de ajuste). El segundo costo es el inverso: declarar más días de los que el sistema soporta, disparando devoluciones por moho, reclamos de textura y, en algunos canales, penalizaciones contractuales.
Cuando una planta implementa estudios acelerados bien diseñados, el retorno se materializa en decisiones más finas. Si la curva de firmeza muestra que el producto mantiene aceptabilidad sensorial hasta el día 18, pero el moho visible aparece alrededor del día 14 en condiciones de verano, la discusión deja de ser "subamos vida útil" y pasa a ser "¿qué intervención reduce la pendiente microbiológica sin sacrificar textura ni etiqueta?". La respuesta puede estar en el proceso (mejorar enfriamiento para evitar condensación en bolsa), en el ambiente (control de aire en rebanado), en el empaque (film con mejor barrera o sellado) o en la formulación. Si bien, el estudio no dicta la solución, sí evita invertir a ciegas.
En la línea de producción, el punto crítico suele estar después del horno. El horneado reduce la carga microbiana, pero el pan se recontamina durante su enfriamiento, rebanado y embolsado. Técnicamente, si el pan entra a empaque con temperatura interna alta, el vapor migrará y puede condensar en la pared interna del film cuando la superficie se enfría. Esa microcondensación eleva aw superficial y crea un microambiente favorable para mohos. Medir temperatura del pan a la salida del enfriador, y correlacionarla con eventos de moho, suele revelar oportunidades de mejora más económicas que reformular.
Financieramente, el beneficio más tangible de un protocolo robusto es optimizar la fecha declarada con evidencia. Ganar 1–2 días reales de vida útil puede mejorar rotación y reducir devoluciones, pero solo si esos días son "defendibles" frente a la variabilidad por lote y las condiciones de distribución. A la inversa, si el estudio muestra que la vida útil actual está sobreestimada en verano, ajustar la fecha por temporada o por canal puede reducir reclamaciones y proteger marca. En 2026, con analítica más accesible, algunas plantas ya segmentan la vida de anaquel por perfil logístico, pues no es lo mismo surtir una tienda cercana con alta rotación que enviar a un centro de distribución con almacenaje prolongado, que además, atraviesa cambios de entorno durante el envío.

TE PUEDE INTERESAR:
Metodologías confiables para evaluar la vida de anaquel
Perspectivas 2026–2028 y pasos accionables
La dirección hacia 2028 apunta hacia dos mejoras concretas: modelos predictivos basados en cinéticas reales lejos de la regla de tres y en "Q10" genérico, y la captura de datos de distribución para cerrar la brecha entre laboratorio y mercado. De entrada, no hace falta inteligencia artificial; un buen registro de variables de proceso correlacionado con resultados de vida de anaquel ya cambia la conversación dentro del equipo de calidad.
Desde la óptica de inocuidad, HACCP exige identificar peligros y establecer controles. En el pan de caja, el peligro más visible es el crecimiento de mohos post-proceso; en este contexto, un plan de vida útil bien diseñado funciona también como verificación del sistema, pues si el proceso está bajo control, la tendencia de mohos y levaduras debería ser consistente lote a lote. Cuando esa tendencia cambia, el protocolo actúa como alarma temprana para revisar puntos críticos, desde la higiene de la rebanadora, la calidad de aire y la integridad de empaque o cambios en materias primas que alteran aw/pH, alineado con los principios generales de higiene alimentaria del Codex Alimentarius.
Definir endpoints cuantitativos: Establecer umbral de firmeza instrumental correlacionado con aceptación sensorial, y criterio microbiológico basado en la tendencia de mohos y levaduras, así como en inspección visual, mientras se documentan las razones de cada umbral.
Estandarizar muestreo por lote: Mínimo 3 lotes de muestreo en distintos momentos de corrida, replicados por condición. Registrar variables de proceso como temperatura de empaque, tiempo de enfriamiento, pH y aw inicial.
Diseñar la aceleración con sentido: Usar cámaras climáticas y perfiles térmicos basados en data loggers reales; evitar temperaturas que cambien el mecanismo de deterioro y definir rangos con base en las condiciones reales de distribución.
Incluir empaque como variable experimental: Registrar WVTR/permeabilidad, integridad de sellado y pérdida de masa del paquete a lo largo del estudio. Además, es importante correlacionar los resultados con curvas de aw y textura.
Analizar tendencia, no solo el "día de falla"; es decir, calcular pendientes por lote, percentiles y correlaciones aw–micro–textura. Convertir los resultados en hipótesis verificables como ajustes del proceso, del empaque o formulación con decisiones trazables.
Alinear con HACCP y referencias internacionales: Documentar el estudio como evidencia de verificación/validación cada vez que cambien insumos, condiciones de distribución o formulación. Actualizar el protocolo como sistema vivo, no como documento estático.
La vida útil del pan de caja no debería ser un número heredado, sino un parámetro vivo que se recalibra cuando el sistema cambia. En la actualidad, ante la presión de costos, cambios de proveedores y rutas logísticas más complejas, medir mejor no solo reduce devoluciones, también permite ganar capacidad de negociación con datos, justificar especificaciones y proteger a la marca con rigor técnico.

Newsletter
Editora de Contenidos en The Food Tech®️
Comunicóloga con más de 10 años como creadora de contenidos para medios impresos, digitales y audiovisuales sobre la industria de alimentos y bebidas. Sommelier de té, especialista en cata, maridaje, producción y calidad de Camellia Sinensis.