Materiales
Empaque monomaterial en alimentos: dónde sí resiste la operación y dónde pone en riesgo barrera y vida útil
En cárnicos, lácteos y panificación, la decisión entre monomaterial y multicapa debe pasar por oxígeno, humedad, grasa, sellado y desempeño real en línea
Periodista especializada Senior
Última actualización:

Compartir


La conversación sobre sostenibilidad en empaque alimentario dejó de ser un asunto de marketing para convertirse en una decisión de ingeniería con efectos directos sobre inocuidad, merma, reclamaciones y rentabilidad.
La presión regulatoria, los compromisos corporativos de reciclabilidad y la demanda de materiales más simples de recuperar están empujando a convertidores, marcas y plantas de alimentos a revisar estructuras históricamente dominadas por laminados multicapa.
El problema es que el discurso comercial suele presentar el empaque monomaterial como una sustitución lineal: donde antes había PET/PE, PA/PE o combinaciones con EVOH, aluminio o adhesivos complejos, ahora bastaría con “pasarse a PE” o “migrar a PP” para resolver la ecuación ambiental. En la práctica industrial, esa simplificación rara vez resiste un análisis serio de barrera, sellado, desempeño mecánico y estabilidad del producto.
La razón es física, química y microbiológica al mismo tiempo. Un alimento no “ve” un claim de reciclabilidad; ve un gradiente de oxígeno, una actividad de agua, una fase grasa susceptible a oxidación, una cadena logística con abuso térmico y una zona de sellado que puede contaminarse con migas, grasa o condensación.
Si el envase no controla esos factores, la consecuencia no es abstracta: rancidez oxidativa, crecimiento de mohos, decoloración, sinéresis, pérdida de textura, colapso del vacío, fugas y devoluciones.
En categorías como cárnicos cocidos, quesos rebanados, yogur bebible, tortillas, pan de caja o snacks horneados, el desempeño del empaque se mide en días de vida de anaquel conservados o perdidos, no en promesas de sostenibilidad aisladas del producto real.

TE PUEDE INTERESAR:
Claims y regulación en torno a la gran fiesta del fútbol 2026: cómo evitar sanciones en alimentos y bebidas
Además, la transición a empaque monomaterial no ocurre en un vacío técnico. Debe convivir con líneas de termoformado, flow pack, VFFS, HFFS, pouch, lidding y sellado por calor diseñadas para ventanas térmicas específicas. Una película monomaterial puede tener excelente potencial de reciclabilidad y, al mismo tiempo, mostrar una ventana de sellado:
más estrecha
menor rigidez
curling
memoria mecánica
sensibilidad al pinhole
Además. puede requerir ajustes de mordazas, dwell time, temperatura, tensión de bobina, tratamiento corona o formulación de capas funcionales dentro de la misma familia polimérica. El resultado es que la decisión correcta no se toma desde compras ni desde comunicación corporativa, sino desde una matriz de riesgo que cruce microbiología, barrera, compatibilidad de línea y costo total de propiedad.
Tampoco es menor el marco regulatorio. Organismos como la FDA y la EFSA no aprueban “sustentabilidad” como atributo compensatorio frente a fallas de seguridad o migración. La conformidad del material en contacto con alimentos, la evaluación de sustancias añadidas, la idoneidad para el uso previsto, la estabilidad del envase bajo condiciones reales y la capacidad de proteger al alimento siguen siendo el piso mínimo.
En otras palabras: un envase más reciclable que compromete la protección del producto no es una mejora técnica, sino un traslado del impacto ambiental desde el residuo hacia el desperdicio alimentario. Y, en muchos casos, el desperdicio de un alimento de alta huella —por ejemplo, un cárnico cocido o un queso madurado— puede superar ampliamente el beneficio de simplificar la estructura del envase.
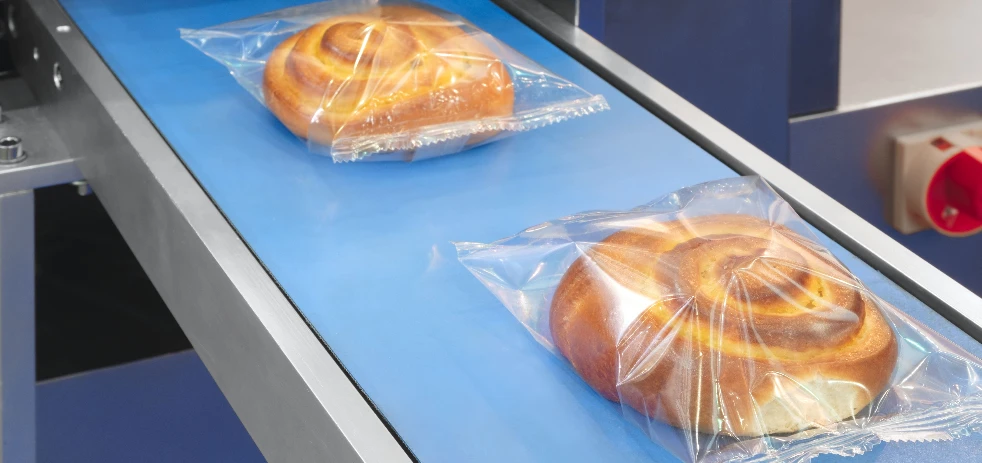
El empaque monomaterial gana terreno por su reciclabilidad, pero en alimentos sensibles a oxígeno, humedad o luz, la barrera insuficiente puede comprometer la vida útil y la calidad del producto. Foto: Freepik
Criterios para evaluar monomateriales
El primer error al evaluar un empaque monomaterial es reducir la discusión a una sola propiedad, normalmente la reciclabilidad. En alimentos, la selección del envase debe comenzar por el mecanismo dominante de deterioro. Si el producto es rico en grasa y sensible a oxidación —jamón cocido, queso rallado, frutos secos, pan con semillas o snacks— la barrera al oxígeno es crítica.
Si el producto depende de retener humedad para mantener textura —panificación suave, tortillas, queso fresco— el vapor de agua y la tasa de transmisión de humedad pesan más. Si el alimento tiene alta actividad de agua y riesgo microbiológico, la integridad del sello y la resistencia a fugas pasan al centro del análisis. Una estructura multicapa históricamente resolvía estas necesidades combinando polímeros con funciones distintas: rigidez, sellabilidad, barrera, resistencia al punzonado y maquinabilidad. El desafío del monomaterial consiste en recrear parte de ese desempeño sin salir de una sola familia polimérica o manteniendo compatibilidades de reciclado.
Desde el punto de vista molecular, esto no es trivial. Polietileno y polipropileno, los dos candidatos más frecuentes en monomaterial flexible, tienen comportamientos distintos frente a gases y vapor de agua por su estructura semicristalina, densidad, orientación y movilidad segmentaria.
El PE, especialmente en variantes de baja densidad o metaloceno, ofrece muy buena sellabilidad y flexibilidad, pero su barrera al oxígeno es limitada. El PP puede aportar mejor rigidez y cierta ventaja en humedad, pero también presenta retos de sellado y fragilidad a baja temperatura según la formulación.
Cuando se incorporan capas barrera dentro del mismo “ecosistema reciclable”, como coatings o porcentajes controlados de EVOH compatibles con guías de reciclabilidad, el desempeño mejora, pero ya no se trata de una sustitución simple 1:1. La humedad relativa también altera el comportamiento de ciertos materiales barrera; por ejemplo, algunas formulaciones pierden eficiencia ante alta humedad, lo que importa mucho en quesos, cárnicos refrigerados y productos con condensación interna.
En laboratorio, la comparación seria entre monomaterial y multicapa exige medir OTR y WVTR, no asumirlos por ficha comercial. El OTR, o oxygen transmission rate, se determina bajo condiciones controladas de temperatura y humedad y expresa cuánto oxígeno atraviesa el material por unidad de área y tiempo. El WVTR, water vapor transmission rate, hace lo propio con vapor de agua.

TE PUEDE INTERESAR:
Empaques circulares: el reto de innovar sin comprometer la inocuidad
Categorías sensibles
Incluso estos datos, si se leen fuera de contexto, pueden inducir a error. Una película con OTR aceptable en plano puede fallar en el envase final por microcanales en el sello, pinholes generados por tensión mecánica o flex cracking durante distribución.
Por eso, en categorías sensibles, la evaluación debe incluir pruebas de integridad de sello, burst, creep, vacuum decay, dye penetration cuando aplique, y estudios de distribución simulada. El material no se comporta igual en una celda de ensayo que en una línea que corre a alta velocidad con variaciones de temperatura, polvo de harina o grasa superficial.
La compatibilidad de línea merece un análisis separado porque suele ser el punto donde fracasan proyectos bien intencionados. En una máquina VFFS o HFFS, la película no solo debe proteger; debe deslizar, formar, soportar tensión, responder a cuchillas, mantener registro de impresión y sellar con repetibilidad.
Una estructura multicapa puede haber sido optimizada durante años para una ventana térmica amplia, permitiendo pequeñas variaciones sin afectar el sello. Un monomaterial, en cambio, puede exigir mayor precisión en temperatura de mordaza, presión y dwell time. Si la capa sellante funde demasiado pronto, aparece blocking o deformación; si funde demasiado tarde, el sello queda frío o incompleto.
En termoformado, además, la capacidad de estiramiento y el espesor residual en esquinas son decisivos. Un monomaterial con menor resistencia al punzonado puede adelgazar en zonas críticas y comprometer la barrera justo donde el producto tiene aristas, huesos o cristales de hielo.
En cárnicos, la discusión se vuelve particularmente sensible. Un jamón cocido rebanado en atmósfera modificada necesita controlar oxígeno residual, mantener color y limitar crecimiento microbiano durante refrigeración.
La mioglobina y los pigmentos cárnicos reaccionan con el entorno gaseoso; pequeñas entradas de oxígeno pueden acelerar decoloración y oxidación lipídica, generando notas rancias y pérdida de aceptación. Si la estructura monomaterial no reproduce la barrera de una solución con PA, EVOH o PET funcional, la vida de anaquel se acorta aunque el envase “se vea igual”.
En productos al vacío, además, la resistencia al colapso, el hot tack y la integridad del sello bajo contaminación por exudado son variables críticas. La grasa superficial y los jugos interfieren con la coalescencia de la capa sellante; por eso, una película con excelente desempeño en seco puede fallar en operación real.
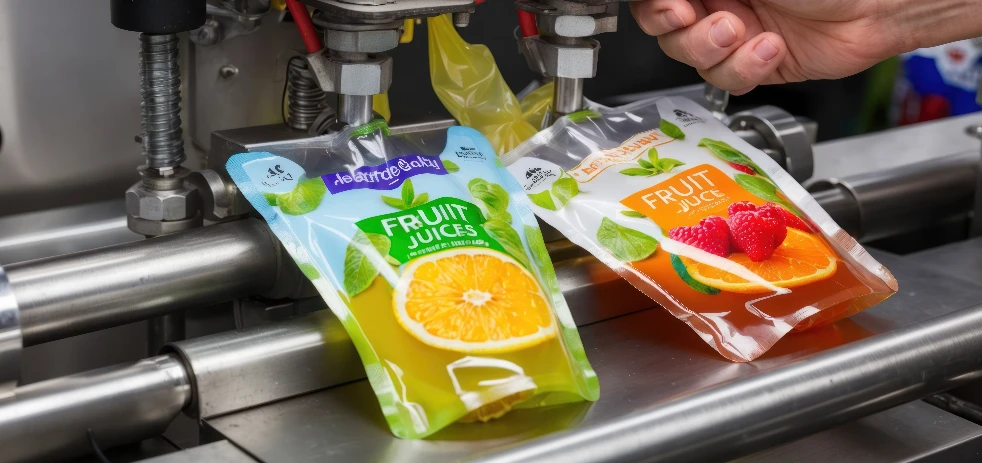
La verdadera prueba del empaque monomaterial ocurre en la línea de producción, donde sellado, velocidad operativa y resistencia mecánica determinan su viabilidad industrial. Foto: Freepik
En lácteos, el mapa cambia según la subcategoría. Un queso duro rallado es muy sensible a oxidación y absorción de humedad; un queso fresco, en cambio, enfrenta riesgos de exudado, sinéresis y carga microbiana.
En yogures o bebidas lácteas, el sistema envase-cierre debe resistir acidificación, posibles interacciones con luz y oxígeno, y distribución en frío. El monomaterial puede funcionar bien en aplicaciones donde el producto rota rápido, la cadena de frío es robusta y la barrera requerida es moderada.
Sin embargo, cuando se trata de quesos rebanados con vida de anaquel extendida o formulaciones altas en grasa, la pérdida de barrera puede traducirse en mermas silenciosas: menos días comerciales, más devoluciones por inflado o moho superficial, y mayor presión sobre inventarios.
En panificación, muchos equipos subestiman la complejidad porque el riesgo microbiológico aparente es menor que en cárnicos refrigerados. Pero el pan es un sistema extremadamente sensible al intercambio de humedad.
Si el envase deja escapar demasiada agua, la miga endurece y pierde elasticidad; si retiene humedad en exceso o favorece condensación, aparecen mohos con rapidez, especialmente en productos sin conservadores o con etiquetado limpio.
La grasa en bollería, además, introduce susceptibilidad a oxidación. Un monomaterial de PE puede ofrecer sellado noble y buena flexibilidad, pero si la barrera a oxígeno y vapor no se alinea con la formulación y la logística, el resultado puede ser una reducción de vida útil comercial aunque el costo unitario del material parezca competitivo.

TE PUEDE INTERESAR:
El corrugado en México entra en una fase de menor crecimiento: ¿qué lo está frenando?
La conversación sobre monomateriales también debe incorporar el concepto de “compatibilidad de reciclaje” frente a “pureza absoluta”. En 2026, muchas guías de diseño para reciclabilidad aceptan estructuras dominadas por una resina principal con capas funcionales limitadas, siempre que no comprometan la corriente de reciclado.
Esto abre una zona intermedia técnicamente interesante: envases que no son monolíticos en sentido estricto, pero sí diseñados para ser reciclables en la práctica. Para la industria alimentaria, esa distinción importa porque permite recuperar parte de la barrera perdida sin volver a laminados imposibles de reprocesar.
El error sería convertir el debate en una batalla ideológica entre “100% monomaterial” y “multicapa tradicional”, cuando la realidad industrial se mueve en gradientes de desempeño y circularidad.
Desde la ingeniería de sellado, el comportamiento térmico del material merece un examen más fino. El sello por calor depende de la difusión y entrelazamiento de cadenas poliméricas en la interfase. Si la temperatura es insuficiente, las cadenas no alcanzan movilidad para formar una unión robusta; si es excesiva, el material puede deformarse, cristalizar de forma no deseada o generar una zona frágil.
En estructuras multicapa, la capa sellante suele estar formulada específicamente para ampliar la ventana de proceso. En monomateriales, esa ventana puede ser más estrecha y sensible a variaciones de espesor, slip additives, antiblock o tratamiento superficial.
Una línea que corre estable con un laminado conocido puede empezar a mostrar variabilidad de sello al migrar a monomaterial, no porque el concepto sea malo, sino porque la máquina necesita recalibración y el material debe co-diseñarse con el proceso.
También hay que mirar la resistencia mecánica más allá del ensayo de tracción. En distribución real, los envases enfrentan compresión, vibración, caída, abrasión y flexión repetida. Un pouch monomaterial puede pasar pruebas de laboratorio y, sin embargo, desarrollar microfisuras en pliegues o zonas de alta orientación después de varios ciclos logísticos.
En cárnicos con hueso, quesos con bordes duros o panificación apilada en cajas de transporte, la resistencia al puncture y al flex crack es tan importante como la barrera intrínseca. Cuando una multicapa incluía nylon o poliéster, parte de esa robustez venía de su arquitectura. Sustituirla por una sola familia polimérica exige rediseñar espesores, orientación biaxial, geometría del envase e incluso patrones de empaque secundario.
Por eso, la decisión técnica madura no pregunta “¿podemos usar monomaterial?”, sino “¿en qué condiciones de producto, proceso y distribución el monomaterial conserva el nivel de protección requerido?”.
La respuesta suele ser favorable en productos de rotación rápida, barrera moderada, cadena logística controlada y geometrías simples. Se vuelve mucho más cautelosa en alimentos grasos, refrigerados, de vida extendida, con atmósfera modificada o sometidos a manipulación intensa. El criterio correcto no es la tendencia del mercado, sino la tolerancia al riesgo del alimento frente a oxígeno, humedad y falla de sello.
No todos los alimentos exigen el mismo nivel de protección: mientras algunos productos secos pueden migrar a monomateriales con éxito, otros requieren validar cuidadosamente el desempeño de barrera. Foto: Freepik
Impacto en costo total, vida de anaquel y tasa de rechazo en empaque
La promesa económica del empaque monomaterial suele presentarse en términos de simplificación de portafolio, acceso a metas de sostenibilidad y, en algunos casos, menor costo por kilogramo de material. Sin embargo, para una planta de alimentos, el costo relevante no es solo el precio de la bobina o del pouch.
El costo total incluye rendimiento en línea, scrap de arranque, velocidad efectiva, consumo energético por ajustes térmicos, tasa de fugas, rechazos por sello, devoluciones de mercado, reducción de vida de anaquel y merma por producto no vendido. Un material más “verde” que obliga a bajar velocidad de línea o recorta tres días comerciales de shelf life puede terminar siendo más caro que la estructura que reemplaza.
En operaciones de alta cadencia, la maquinabilidad tiene un valor financiero directo. Si una película monomaterial genera telescopiado en bobina, variación de coeficiente de fricción o inestabilidad de registro, la línea pierde minutos valiosos en ajuste y arranque. En una VFFS, pequeñas desviaciones en fricción superficial alteran el descenso de la película sobre el collar formador; en flow pack, afectan la alimentación y la consistencia del sobre.
Cuando se incrementa el scrap inicial por necesidad de estabilizar temperatura y tensión, el costo por millar de envases sube aunque el material base sea más barato. A eso se suma el costo oculto de capacitación: operadores, mantenimiento y calidad necesitan aprender nuevas ventanas de proceso, nuevos criterios de inspección y nuevos modos de falla.
Vida de anaquel
La vida de anaquel, por su parte, es una variable financiera subestimada hasta que se pierde. Un día menos de shelf life no impacta igual a todas las categorías. En panificación local de rotación rápida, la reducción puede ser absorbible si se compensa con distribución ágil.
En cárnicos rebanados para retail nacional, un recorte de varios días puede desbalancear por completo el modelo logístico, forzando más frecuencia de entrega, menor cobertura de inventario y mayor probabilidad de devolución. En lácteos refrigerados, donde la cadena de frío ya consume margen, cualquier acortamiento de vida útil aumenta presión sobre forecast y rotación. Por eso, la evaluación económica del monomaterial debe modelar escenarios de shelf life real, no solo costos de compra.
El rechazo en empaque es otro indicador crítico. En la práctica, muchas conversiones fracasan no por una gran catástrofe, sino por una suma de pequeñas desviaciones: sellos arrugados, delaminación de etiquetas, bolsas con apariencia menos premium, mayor sensibilidad a contaminación en la zona de cierre, curling en tapas o deformación en almacenamiento.
Cada rechazo interno consume material, mano de obra, tiempo de línea y, a veces, producto ya dosificado. Cuando el alimento tiene alto valor, como proteínas o lácteos especializados, el costo del rechazo se multiplica. Además, una tasa de fugas apenas superior puede disparar reclamaciones en anaquel semanas después, cuando el lote ya salió de planta y el costo de corrección es mucho mayor.

TE PUEDE INTERESAR:
Packaging como barrera de inocuidad: estrategias para reducir agentes patógenos
Seguridad alimentaria
Desde la perspectiva microbiológica, la integridad del envase es una barrera de proceso, no un accesorio. FDA y EFSA sostienen marcos donde los materiales en contacto con alimentos deben ser seguros y aptos para su uso previsto, pero esa aptitud se juega en condiciones reales.
Un envase que permite ingreso de oxígeno o pérdida de vacío puede cambiar el ecosistema microbiano del producto. En cárnicos cocidos refrigerados, por ejemplo, una falla de sello no solo afecta apariencia; puede modificar la velocidad de crecimiento de microorganismos alterantes y, dependiendo del proceso y la cadena de frío, elevar el riesgo de incumplir especificaciones antes del final de vida útil.
En panificación, una microfuga puede acelerar desarrollo de mohos. En quesos, puede favorecer oxidación superficial y defectos sensoriales que el consumidor interpreta como producto “viejo”.
El análisis de costo total debe incorporar también la logística. Los monomateriales pueden ofrecer ventajas de aligeramiento o simplificación de inventarios, pero algunos muestran menor rigidez y peor comportamiento en estiba.
Si el envase colapsa, se deforma o pierde estabilidad dimensional, el problema se traslada al empaque secundario y al pallet. Una bandeja o pouch que ocupa más volumen efectivo o requiere cajas más robustas altera el costo por transporte.
En rutas largas con fluctuaciones térmicas, la combinación de vibración y temperatura puede amplificar defectos que no aparecen en pruebas estáticas. Por eso, la validación debe incluir distribución simulada y pilotos comerciales, no solo ensayos de laboratorio y corridas de planta de una jornada.
La siguiente tabla resume el desempeño potencial de los envases monomateriales frente a distintas categorías de alimentos. Compara riesgos, exigencias de barrera, desafíos operativos y recomendaciones técnicas para evaluar su viabilidad industrial en 2026.
Categoría de alimento | Riesgo dominante | Exigencia técnica de barrera | Desempeño esperado de monomaterial | Riesgo operativo en línea | Recomendación 2026 |
Cárnicos cocidos rebanados MAPA | Oxidación, decoloración, fuga de atmósfera, riesgo microbiológico. | Muy alta barrera a oxígeno; sello robusto con posible contaminación por exudado | Limitado si no incorpora solución barrera funcional compatible; sensible una reducción de la vida útil | Alto: ventana de sellado estrecho, fugas, colapso de envase | Usar solo tras validación extensa; preferir reciclable de alta barrera o mantener multicapa crítica |
Queso rebanado | Oxidación de grasa, moho, pérdida de vacío. | Alta barrera a oxígeno y buena integridad de sello. | Moderado a limitado según formulación y cadena de frío | Medio alto: sensibilidad a sellado y deformación | Aplicable en SKU de rotación rápida; cautela en vida extendida |
Queso fresco | Exudado, contaminación, crecimiento microbiano. | medios Barrera; sello resistente a la humedad y la contaminación | Moderado si el sistema de cierre está bien diseñado | Medio: sellado en presencia de humedad | Viable con pruebas microbiológicas y de fuga. |
Pan de caja | Pérdida de humedad, endurecimiento, moho. | Barrera media a vapor de agua; sello consistente | Bueno en rutas cortas y alta rotación. | Medio: gradual, sellado con migas | Buen si se valida textura y moho durante la vida útil |
Bollería grasa | Oxidación lipídica, pérdida de suavidad. | Barrera media-alta a oxigeno y humedad | Moderado; depende del contenido graso y antioxidantes de la formulación | Medio: apariencia y estabilidad dimensional | Evaluar caso por caso con estudios sensoriales y oxidativos |
Snacks horneados de alta rotación | Pérdida de crocancia, oxidación | Barrera media a humedad y oxígeno. | Bueno si la logística está controlada y el consumo es rápido | Bajo-medio: maquinabilidad y COF |
Sin embargo, existen casos donde el empaque monomaterial sí ofrece una ecuación favorable. Productos secos o de humedad intermedia, con vida de anaquel moderada, bajo riesgo oxidativo y distribución controlada, suelen ser buenos candidatos.
También lo son aplicaciones donde la estructura multicapa original estaba sobrediseñada por inercia histórica y no por necesidad actual.
Algunas panificaciones de alta rotación, snacks horneados con consumo rápido, mezclas secas o ciertos lácteos de circuito corto pueden migrar con éxito si se recalibran espesores, se valida sello y se ajusta el sistema de cierre. La clave es que la mejora en reciclabilidad no se compre a costa de una pérdida significativa de protección.
Para tomar decisiones robustas, las plantas deberían trabajar con una matriz de evaluación que cruce al menos seis variables: sensibilidad a oxígeno, sensibilidad a humedad, contenido graso, riesgo microbiológico, severidad logística y capacidad de la línea para operar con ventanas térmicas más estrechas. A partir de ahí, conviene ejecutar pruebas escalonadas:
Caracterización del material: OTR, WVTR, curva de sellado, COF, puncture, haze y rigidez. Después, pruebas en línea: velocidad, scrap, estabilidad de sello, desempeño con contaminación real.
Estudio de vida útil acelerado y real, incluyendo atributos microbiológicos, sensoriales y fisicoquímicos.
Piloto comercial limitado con seguimiento de devoluciones y comportamiento en distribución. Saltarse alguna de estas etapas suele abaratar el proyecto al principio y encarecerlo después.
La conversación financiera también debe incluir el costo reputacional. En 2026, muchas marcas comunican activamente mejoras de reciclabilidad. Si un cambio de empaque se traduce en quejas por producto rancio, pan endurecido, queso con moho prematuro o bolsas desinfladas, el daño a la confianza puede superar con creces el beneficio reputacional inicial.
La sostenibilidad en alimentos no se valida solo por el material postconsumo, sino por la capacidad de evitar desperdicio a lo largo de la cadena. Un envase técnicamente insuficiente puede empeorar el balance ambiental total si incrementa la pérdida de alimento. Esa es una discusión incómoda, pero imprescindible para decisiones B2B serias.
En términos accionables, la mejor práctica para 2026 no es adoptar ni rechazar el monomaterial de forma doctrinaria, sino segmentar el portafolio.
Hay SKUs donde la conversión puede implementarse pronto con riesgo bajo
Otros requieren estructuras reciclables avanzadas con capas funcionales limitadas
El envase de alta barrera, seguirá necesitando soluciones multicapa hasta que la tecnología ofrezca equivalentes robustos.
Esta segmentación evita dos extremos costosos:
Mantener estructuras complejas donde ya no hacen falta
Simplificar en exceso donde la protección del alimento todavía depende de una arquitectura más sofisticada
Reducir estructuras multicapa mejora la circularidad, pero cualquier cambio de material debe respaldarse con estudios de migración, integridad de sello y estabilidad durante almacenamiento. Foto: Freepik
Tendencias en empaques monomateriales
El futuro inmediato apunta a formulaciones monomateriales más inteligentes: coatings barrera más estables, capas sellantes de ventana amplia dentro de la misma familia polimérica, mejores aditivos de deslizamiento y antiblock, y diseños de envase que compensen limitaciones mecánicas con geometría y espesor optimizados.
También crecerá el uso de herramientas predictivas para modelar shelf life a partir de permeabilidad, volumen de cabeza, actividad de agua y cinética de oxidación. Pero ninguna innovación sustituirá el principio básico: el empaque debe diseñarse alrededor del alimento, no al revés.
Por último, para la planta, los pasos concretos son claros:
Clasificar productos por mecanismo de deterioro dominante.
Definir el umbral mínimo de barrera y sellado aceptable con base en datos reales de vida de anaquel.
Involucrar a operaciones y mantenimiento desde el inicio, porque la compatibilidad de línea decide tanto como la ficha técnica.
Validar con pilotos que incluyan abuso logístico y no solo condiciones ideales.
Documentar el impacto económico completo: material, scrap, velocidad, devoluciones y merma.
Solo así el empaque monomaterial dejará de ser una consigna y se convertirá en una herramienta útil de ingeniería, sostenibilidad y negocio.
Fuentes y Documentación consultada
U.S. Food and Drug Administration (FDA) – Food Contact Substances (FCS)
https://www.fda.gov/food/packaging-food-contact-substances-fcs/food-contact-substances-fcs
U.S. Food and Drug Administration (FDA) – Indirect Food Additives: Polymers
https://www.ecfr.gov/current/title-21/chapter-I/subchapter-B/part-177
U.S. Food and Drug Administration (FDA) – Guidance for Industry: Preparation of Premarket Submissions for Food Contact Substances
European Food Safety Authority (EFSA) – Food contact materials
https://www.efsa.europa.eu/en/topics/topic/food-contact-materials
European Commission / EUR-Lex – Regulation (EC) No 1935/2004 on materials and articles intended to come into contact with food
https://eur-lex.europa.eu/eli/reg/2004/1935/oj
European Commission / EUR-Lex – Commission Regulation (EU) No 10/2011 on plastic materials and articles intended to come into contact with food
https://eur-lex.europa.eu/eli/reg/2011/10/oj
EFSA Journal – Scientific opinions and assessments related to food contact materials
https://efsa.onlinelibrary.wiley.com/journal/18314732
FDA – Packaging & Food Contact Substances overview
https://www.fda.gov/food/food-ingredients-packaging/packaging-food-contact-substances-fcs

Newsletter
Periodista especializada Senior
Periodista especializada con más de 15 años en medios de comunicación. En los últimos 8 años ha enfocado sus conocimientos y competencias en la industria de alimentos y bebidas, y en el sector de packaging para alimentos.