Materiales
Latas de aluminio de pared ultradelgada: qué validar en resistencia a presión interna para bebidas carbonatadas
Reducir material exige comprobar que la lata conserve resistencia estructural ante presión, temperatura y condiciones de distribución.
Última actualización:
Compartir


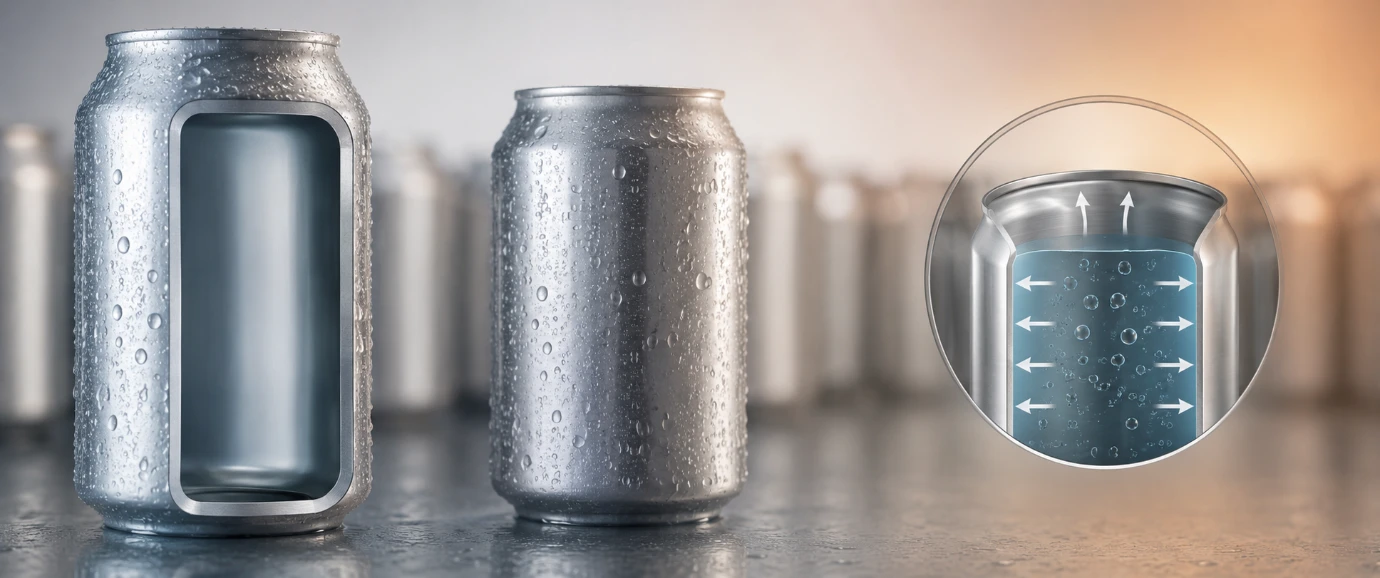
Las latas de aluminio de pared ultradelgada permiten reducir el consumo de metal por envase, pero esa reducción tiene un límite técnico: la estructura debe conservar suficiente resistencia para soportar la presión interna que generan las bebidas carbonatadas.
El reto aumenta cuando el producto atraviesa cambios de temperatura. El dióxido de carbono (CO₂) disuelto en la bebida, la expansión del gas y las condiciones de almacenamiento pueden elevar la presión dentro del envase y aumentar la carga sobre el cuerpo, la base y la tapa.
Estudios sobre envases para bebidas carbonatadas muestran que la temperatura puede modificar de forma importante la presión interna y la resistencia mecánica de sus componentes. En una lata de pared más delgada, por tanto, no basta con validar el espesor nominal, es necesario comprobar cómo responde el conjunto bajo las condiciones que enfrentará durante su vida útil.
La validación debe relacionar tres elementos: presión interna esperada, resistencia estructural disponible y condiciones reales de operación.
Esto incluye pruebas de presión, comportamiento ante temperatura, estabilidad de la tapa y la base, características del material y posibles cambios durante almacenamiento y distribución.
Puntos clave
La reducción del espesor disminuye el uso de aluminio, pero también puede elevar los esfuerzos que soporta la pared del envase.
La presión interna de una bebida carbonatada cambia con la temperatura y con las condiciones del producto, por lo que debe evaluarse bajo escenarios representativos de operación.
Las pruebas de presión deben diferenciar entre deformación o pandeo y falla o ruptura, porque representan niveles distintos de desempeño.
La temperatura también puede afectar la resistencia de componentes como la tapa, incluso durante el almacenamiento.
La reducción de material puede contribuir a disminuir el impacto ambiental de la lata, pero el beneficio depende también del origen del aluminio y de las tasas de reciclaje.

TE PUEDE INTERESAR:
¿Puede el aluminio competir con el vidrio? El debate técnico y ambiental del nuevo envasado del vino
¿Por qué la pared ultradelgada exige mayor control?
El aligeramiento de las latas no es una tendencia reciente. La industria ha reducido de manera progresiva la cantidad de aluminio utilizada por envase mediante cambios en espesores, geometrías, aleaciones y procesos de fabricación.
Una evaluación de ciclo de vida de las latas de aluminio producidas en Norteamérica encontró que el peso metálico promedio pasó de 15.83 gramos por lata en 1991 a 12.99 gramos en 2016, una reducción de 18%.
Cuando se considera el volumen contenido, la reducción fue de 27%, de 1.32 a 0.96 gramos por onza líquida. El mismo estudio estimó una reducción de 43% en la huella de carbono de ciclo de vida de las latas entre 1991 y 2016.
El problema es que retirar material de una estructura que funciona como un recipiente presurizado modifica su comportamiento mecánico. Un estudio de mecánica de fractura sobre latas de aluminio señaló que el aligeramiento produce paredes laterales más delgadas y mayores esfuerzos circunferenciales.
El trabajo reportó presiones típicas de alrededor de 50 a 60 psi en condiciones de almacenamiento y valores de hasta 90 psi en condiciones severas de temperatura, con un aumento correspondiente de los esfuerzos en la pared.
Por ello, la reducción de material no debe evaluarse únicamente como una disminución de gramos de aluminio por envase.
Desde el punto de vista del diseño, debe comprobarse cuánto margen estructural conserva la lata frente a la presión interna, las variaciones térmicas, las cargas de almacenamiento y las condiciones que pueden aparecer durante la distribución.
Además, el comportamiento no depende exclusivamente del cuerpo cilíndrico. La tapa y la base tienen geometrías diseñadas para controlar las cargas y evitar deformaciones que puedan comprometer el cierre o la estabilidad del envase.
¿Qué variables determinan la presión interna y la resistencia de la lata?
La presión interna de una bebida carbonatada depende de la interacción entre el CO₂ disuelto, el volumen de líquido y espacio de cabeza, la temperatura y las características del envase. Por eso, una validación estructural no debería partir únicamente de una presión nominal, sino de los escenarios que razonablemente puede enfrentar el producto.
Por ejemplo. Una investigación desarrollada por investigadores de Tailandia sobre cerveza enlatada analizó el efecto del espesor de la lata, volumen de llenado, concentración de CO₂ y temperatura de pasteurización sobre la presión interna.
El estudio utilizó espesores de 0.245 a 0.270 milímetros, volúmenes de 320 a 338 mililitros, concentraciones de CO₂ de 5.70 a 6.10 gramos por litro y temperaturas de 59 a 66 grados Celsius. Los cuatro factores tuvieron una influencia estadísticamente significativa sobre la presión interna.
El trabajo también encontró una relación entre el espesor de la lata y la presión interna durante la pasteurización. En las condiciones estudiadas, las latas con diferentes espesores presentaron diferencias en su expansión y en la presión desarrollada.
El modelo obtenido alcanzó un R² de 0.90 y se propuso como herramienta para optimizar variables del producto y del proceso y reducir el riesgo de abombamiento de las latas.
Esto implica que el diseño debe considerar, como mínimo:
la combinación entre espesor
geometría
nivel de carbonatación
volumen de llenado
temperatura
tiempo de exposición
De igual forma, el envejecimiento del material. Un análisis sobre tapas de latas fabricadas con aleación AA5182 encontró que cuatro semanas de envejecimiento artificial a 40 grados Celsius redujeron 8% la resistencia al pandeo de la tapa bajo presión interna.
A 20 grados Celsius, la reducción fue cercana a 6%, mientras que a cuatro grados Celsius no se observó una influencia significativa en las condiciones evaluadas

TE PUEDE INTERESAR:
Las principales tendencias en diseño e industria del empaque en 2026
¿Qué pruebas de resistencia a presión interna validar en latas de pared ultradelgada para bebidas carbonatadas?
La validación debe diferenciar entre la presión que el envase debe soportar durante su operación y la presión a la que comienza una deformación o se produce una falla.
Ambos resultados proporcionan información diferente sobre el margen de seguridad del diseño.
¿Qué debe medir una prueba de presión interna? Una primera validación consiste en determinar la respuesta del envase cuando se incrementa progresivamente la presión hasta identificar el punto de falla.
Una primera opción es la prueba de ruptura o burst test. El envase se coloca en un equipo que incrementa progresivamente la presión interna hasta que ocurre una falla. El resultado principal es la presión máxima registrada antes de la falla, además de la ubicación y el tipo de daño observado. La metodología ASTM F1140/F1140M indica que la velocidad de presurización puede afectar el resultado, por lo que debe mantenerse bajo condiciones controladas.
Esta prueba permite conocer el límite de presión que soporta la estructura antes de romperse, pero no necesariamente indica cuánto tiempo puede permanecer estable a una presión determinada.
Para una lata de aluminio de pared ultradelgada, este dato puede utilizarse para comparar diseños, espesores o condiciones de fabricación y conocer cuánto margen existe entre la presión de servicio prevista y la presión de falla.
Una segunda opción es la prueba de fluencia o creep test. En este caso, en lugar de aumentar continuamente la presión, el envase se lleva hasta una presión interna previamente especificada y se mantiene en ese nivel durante un tiempo determinado. El resultado es de tipo pasa/no pasa: se verifica si el envase permanece íntegro durante el periodo establecido.
La norma también contempla una variante denominada creep to failure. El principio es similar, pero la presión se mantiene hasta que el envase falla; en este caso, la variable que se registra es el tiempo transcurrido hasta la falla.
ASTM señala que para esta modalidad la presión se establece en un nivel suficientemente alto para que la falla ocurra en un periodo razonable.
La diferencia es relevante para el análisis de una lata carbonatada: el burst test permite conocer cuánta presión soporta el envase antes de fallar, mientras que el creep test permite evaluar si puede mantenerse íntegro frente a una presión determinada durante un periodo definido.
Para comparar resultados entre diseños o lotes, ASTM también señala que deben mantenerse constantes variables como tamaño del envase, material, configuración del cierre, equipo utilizado, velocidad de entrada del aire, sensibilidad de medición y posición de la muestra, porque estas condiciones pueden modificar los valores obtenidos.
Diferencia entre pandeo y ruptura
El primer criterio no debería ser únicamente determinar a qué presión se rompe una lata. Una estructura puede presentar una deformación o pérdida de estabilidad antes de alcanzar una ruptura.
En las tapas de las latas, por ejemplo, el comportamiento ante presión está relacionado con la estabilidad de su geometría.
Por eso, una especificación de diseño debe distinguir entre presión de servicio, presión de inicio de deformación y presión de ruptura. Confundir estos tres niveles puede ocultar una pérdida de margen estructural aunque el envase todavía no presente una falla completa.
¿Cómo debe incorporarse la temperatura en la validación?
La presión debe evaluarse bajo las temperaturas que el producto puede experimentar durante fabricación, almacenamiento, transporte y distribución. Una prueba realizada únicamente a temperatura ambiente puede no representar el escenario de mayor exigencia.
En un estudio sobre latas de bebidas carbonatadas, el comportamiento de la tapa se evaluó bajo diferentes condiciones de temperatura y almacenamiento.
Los investigadores encontraron que la resistencia al pandeo disminuyó con el envejecimiento térmico y que el efecto fue mayor a temperaturas elevadas.
Para el desarrollo del envase, esto significa que el protocolo debe definir los escenarios térmicos que representan el uso previsto: temperatura de llenado, procesos térmicos cuando existan, almacenamiento, transporte y posibles exposiciones a temperaturas elevadas.

TE PUEDE INTERESAR:
Escenario de la contaminación de tapas de aluminio
Impacto en seguridad del envase, reducción de material y huella de carbono de la lata
La reducción de material puede aportar beneficios ambientales, pero su impacto debe evaluarse junto con otras variables del sistema, como el contenido de aluminio reciclado, el origen del metal, la energía utilizada durante su producción y la recuperación del envase al final de su vida útil.
Por ello, una lata más ligera no implica por sí sola una reducción proporcional de su huella ambiental.
El análisis de ciclo de vida realizado por Sphera para The Aluminum Association muestra que el origen del aluminio tiene un efecto relevante sobre el resultado ambiental.
En el escenario evaluado, una lata fabricada con aluminio primario procedente de China presentó una huella de carbono de producción casi dos veces mayor que una lata promedio de Norteamérica. La diferencia se relacionó principalmente con la intensidad de carbono de la electricidad utilizada para producir el metal.
El contenido reciclado también es una variable relevante. La producción de aluminio a partir de material reciclado requiere una cantidad de energía considerablemente menor que la producción de aluminio primario, por lo que aumentar la proporción de metal reciclado puede contribuir a reducir el impacto ambiental del envase.
Esto significa que la estrategia de aligeramiento debe analizarse junto con la composición del material y el sistema de suministro.
Desde una perspectiva de ciclo de vida, también importa qué sucede con la lata después de su consumo. La recuperación del aluminio permite reincorporar el material al sistema productivo y evitar que todo el requerimiento de metal dependa de materia prima primaria.
¿Qué aspectos de seguridad deben vigilarse al reducir el espesor de la lata?
Como lo mencionamos anteriormente, el impacto a la huella de carbono no es la única variable a considerar. La reducción de material modifica las condiciones bajo las que trabaja el envase, por lo que el desarrollo de una lata de pared ultradelgada debe considerar distintos puntos de control:
Estabilidad del cuerpo: verificar que la pared conserve su capacidad para soportar las cargas internas sin presentar deformaciones que afecten la integridad del envase.
Comportamiento de la tapa y la base: evaluar estos componentes por separado, ya que su geometría y características mecánicas determinan buena parte de la estabilidad de la lata.
Integridad del cierre: comprobar que la reducción de material no afecte la unión entre los componentes ni genere condiciones que puedan comprometer el sellado.
Variaciones de fabricación: considerar tolerancias de espesor, propiedades del aluminio y variaciones dimensionales que puedan generar diferencias en el desempeño entre unidades.
Condiciones de distribución: contemplar las temperaturas y condiciones de almacenamiento y transporte que enfrentará el producto, especialmente aquellas que puedan aumentar la exigencia sobre el envase.
Margen frente a deformación y falla: establecer criterios que permitan distinguir entre una deformación admisible y una condición que comprometa la integridad del envase.
De esta manera, el aligeramiento puede evaluarse como una decisión de diseño y no únicamente como una reducción de gramos de aluminio, manteniendo como criterio central la capacidad del envase para cumplir su función durante toda la cadena de distribución.
¿Qué debería validar un profesional antes de aprobar una lata de pared ultradelgada?
Aspecto a validar | ¿Qué revisar? | ¿Por qué es relevante? |
|---|---|---|
Presión interna | Presión máxima que puede alcanzar la bebida bajo las condiciones previstas de operación y distribución. | Permite establecer la exigencia estructural que deberá soportar el envase. |
Resistencia a presión | Desempeño del cuerpo, tapa y base ante presión interna, incluyendo deformación y falla | Permite determinar si el diseño conserva un margen estructural suficiente. |
Temperatura | Comportamiento del envase frente a las temperaturas de llenado, almacenamiento, transporte y distribución. | La temperatura puede modificar tanto la presión interna como las propiedades mecánicas del material. |
Espesor y tolerancias | Espesor real del material y variaciones permitidas entre unidades y componentes. | Una reducción de espesor aumenta la importancia de controlar las variaciones de fabricación. |
Propiedades del aluminio | Aleación utilizada, propiedades mecánicas y posibles cambios asociados con el proceso de fabricación o almacenamiento. | Estas características influyen en la capacidad del envase para resistir las cargas a las que estará sometido. |
Geometría del envase | Diseño del cuerpo, tapa, base y zonas de unión. | La geometría determina cómo se distribuyen las cargas y puede influir en la estabilidad del envase. |
Integridad del cierre | Desempeño de la unión entre tapa y cuerpo durante las condiciones previstas. | Una reducción de material no debe comprometer la integridad del cierre. |
Envejecimiento | Cambios en las propiedades mecánicas durante almacenamiento, especialmente a temperaturas elevadas. | El desempeño inicial puede no representar necesariamente el comportamiento del envase durante toda su vida útil. |
Condiciones de distribución | Escenarios de transporte, almacenamiento y exposición térmica que enfrentará el producto. | Permite validar el envase frente a condiciones reales y no sólo bajo parámetros de laboratorio. |
Criterios de aceptación | Límites definidos para presión, deformación, estabilidad y falla. | Permite determinar objetivamente si el nuevo diseño cumple con el desempeño requerido. |
Preguntas frecuentes
¿Por qué las bebidas carbonatadas generan presión dentro de una lata?
Porque contienen CO₂ disuelto que permanece en equilibrio con el espacio de cabeza del envase. Cuando aumenta la temperatura, cambia la solubilidad del gas y puede aumentar la presión interna.
¿Una lata más delgada soporta necesariamente menos presión?
No necesariamente. La resistencia depende también de la aleación, propiedades mecánicas, geometría, proceso de fabricación y diseño de componentes. Sin embargo, la reducción de espesor modifica los esfuerzos y reduce el margen disponible, por lo que debe validarse experimentalmente.
¿Qué diferencia existe entre pandeo y ruptura?
El pandeo es una pérdida de estabilidad o deformación que puede ocurrir antes de que el metal se fracture. La ruptura implica una falla estructural. Ambos límites son relevantes para evaluar el desempeño del envase.
¿La temperatura afecta la resistencia de una lata de aluminio?
Sí. La temperatura puede modificar tanto la presión interna de la bebida como las propiedades mecánicas de componentes del envase. Estudios sobre tapas de AA5182 han observado reducciones de resistencia al pandeo bajo determinadas condiciones térmicas y de envejecimiento.
¿Reducir el espesor siempre disminuye la huella de carbono?
No necesariamente en la misma proporción. Menos aluminio por lata puede reducir impactos asociados con el material, pero la huella también depende del contenido reciclado, origen del aluminio, energía utilizada en su producción, fabricación y reciclaje al final de la vida útil.
¿Qué prueba permite conocer la presión de falla de un envase?
Los métodos de presurización interna distinguen entre pruebas de burst, donde la presión aumenta hasta la falla, y pruebas de creep, donde se mantiene una presión determinada durante un periodo definido. ASTM F1140/F1140M establece estos principios para evaluar la resistencia de envases a la presurización interna.

Newsletter

Reportera multidisciplinaria con trayectoria en la producción de contenidos para medios digitales e impresos. Su área de especialización abarca temas científicos, logística, inmobiliaria, tecnología, hard news, política y salud.