
Materiales
Aligeramiento de envases de vidrio: qué validar en resistencia mecánica para no comprometer la distribución
Menos material puede significar menores costos y emisiones, siempre que el envase resista el recorrido hasta el consumidor.
Última actualización:
Compartir


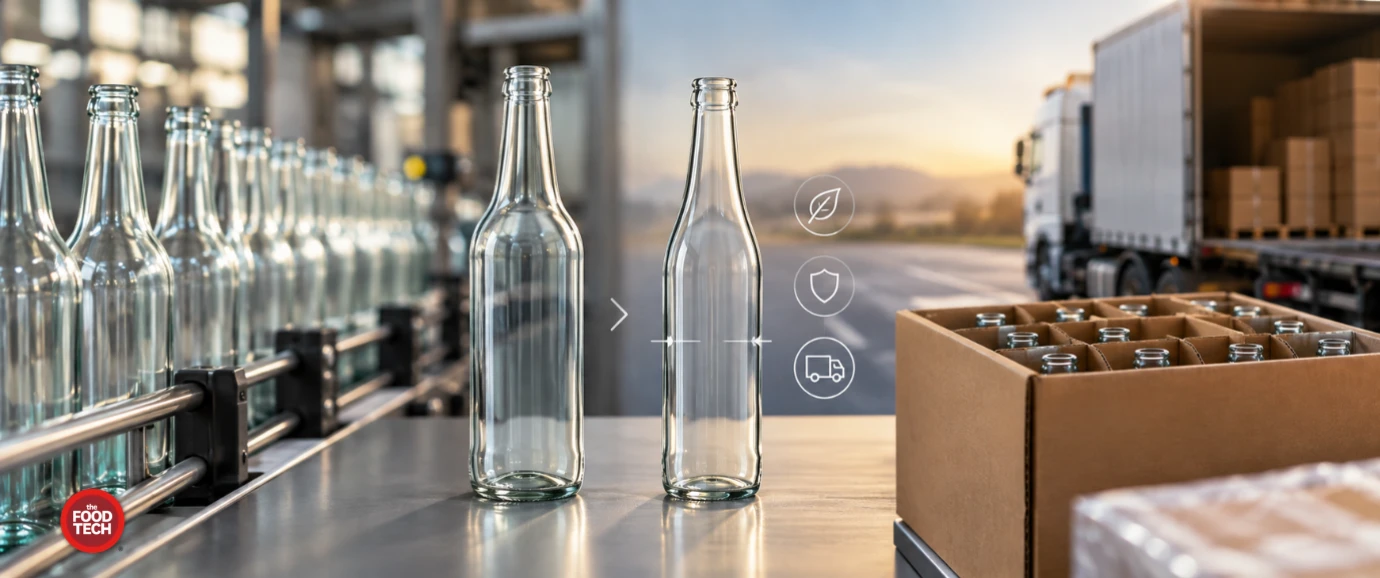
Una botella de vidrio puede salir de la planta en perfectas condiciones y llegar rota al centro de distribución. Entre ambos puntos hay líneas de llenado, transportadores, cajas, tarimas, movimientos de carga y descargas que ponen a prueba su resistencia. Cuando el envase se vuelve más ligero, cada uno de esos momentos adquiere mayor relevancia.
El lightweighting, o aligeramiento de vidrio, consiste en reducir la cantidad de material utilizada para fabricar un envase sin perder las propiedades que necesita para proteger su contenido.
La estrategia puede disminuir el consumo de materias primas, el peso transportado y las emisiones asociadas a la producción y distribución. Sin embargo, el beneficio depende de que la reducción no incremente las roturas, las mermas ni los costos derivados de reemplazar producto dañado.
Una investigación publicada en The International Journal of Life Cycle Assessment muestra que el aligeramiento puede contribuir a mejorar el desempeño ambiental de los envases de vidrio para alimentos.
Pero también deja claro que su impacto debe evaluarse dentro de un análisis de ciclo de vida, junto con variables como el consumo energético y el uso de vidrio reciclado. La pregunta, por tanto, no es cuánto material puede retirarse, sino qué tan bien funciona el nuevo diseño durante toda su vida útil.

TE PUEDE INTERESAR:
La industria del vidrio para envases en la UE va en camino hacia el cero neto
Qué pruebas de resistencia mecánica validar al aligerar un envase de vidrio para alimentos o bebidas
La primera decisión es no evaluar la botella únicamente por su peso o por el espesor de sus paredes. La distribución del vidrio, la geometría del envase, los puntos de contacto y las condiciones de fabricación también influyen en su comportamiento mecánico.
Una reducción de material bien diseñada puede conservar e incluso mejorar ciertas prestaciones; una mal ejecutada puede concentrar esfuerzos en zonas que antes toleraban mejor los golpes y las cargas.
Un estudio publicado en Packaging Technology and Science comparó envases ligeros y convencionales fabricados mediante dos procesos de producción. Los investigadores evaluaron el impacto, la carga vertical, el choque térmico y el comportamiento después de simular condiciones de línea y transporte.
En ese caso particular, los envases ligeros presentaron una resistencia al impacto aproximadamente 33% superior. El resultado no significa que todas las botellas ligeras sean más resistentes, sino que el desempeño depende del diseño y del proceso de fabricación, no solo de la cantidad de vidrio utilizada.
Para comprobar que un nuevo diseño está listo para salir de la planta, conviene establecer un programa de validación que considere las exigencias del producto, el sistema de envasado y la ruta logística real.
Resistencia al impacto
Una botella puede golpearse contra otra en una línea de llenado, rozar las guías de un transportador o recibir impactos durante la carga y descarga. Por eso, la evaluación debe identificar qué zonas son más vulnerables: la base, el talón, el cuerpo, los hombros y el cuello.
Las pruebas de impacto permiten comparar el comportamiento del diseño original con el aligerado y detectar si la reducción de material modifica los puntos de falla.
Es importante que las muestras representen las condiciones reales de fabricación y que los ensayos se complementen con observaciones de roturas en línea y durante la distribución. La comparación debe considerar tanto la fuerza necesaria para provocar una falla como la variabilidad entre envases, porque un promedio favorable puede ocultar unidades particularmente frágiles.
Resistencia a la presión interna
En bebidas carbonatadas, cerveza y otros productos que generan presión dentro del envase, la integridad del vidrio no depende únicamente de los golpes externos.
La presión interna, combinada con las características geométricas y las condiciones de llenado, puede comprometer la botella si su resistencia es insuficiente.
La norma ISO 7458 establece métodos para determinar la resistencia de los envases de vidrio a la presión interna: uno aplica una presión uniforme durante un periodo determinado y otro incrementa la presión a una velocidad constante.
La selección del método y de los criterios de aceptación debe responder a la aplicación y a las especificaciones del producto. Este control es especialmente relevante cuando el cambio de diseño coincide con modificaciones en la carbonatación, el volumen de llenado o las condiciones de procesamiento.
Resistencia a la carga vertical y al apilamiento
En un almacén, las botellas no viajan solas: se acomodan en cajas, se agrupan en tarimas y soportan el peso de las unidades colocadas encima. La carga que recibe cada envase depende de la configuración del empaque, la estabilidad de la tarima y la forma en que se distribuyen los esfuerzos.
La ISO 8113 especifica un método para determinar la resistencia de los envases de vidrio a una fuerza externa aplicada en dirección vertical.
Esta prueba ayuda a establecer si la botella conserva la capacidad de soportar las cargas previstas, aunque no sustituye la validación del embalaje completo. En la práctica, también es necesario comprobar la configuración de las cajas, los separadores, la altura de estiba y las condiciones de almacenamiento.
Simulación de transporte y distribución
Superar pruebas individuales de impacto o compresión no garantiza que un envase resista el recorrido completo. Durante el transporte pueden acumularse vibraciones, golpes, desplazamientos de la carga y cambios en las condiciones ambientales.
Una botella que funciona bien en laboratorio puede presentar problemas cuando se combina con un embalaje poco estable o una ruta particularmente exigente.
La International Safe Transit Association (ISTA) cuenta con procedimientos para evaluar el conjunto formado por producto y empaque. Sus pruebas de simulación general reproducen movimientos, fuerzas, condiciones y secuencias asociadas con distintos entornos de transporte.
Por eso, cuando se introduce un envase aligerado, resulta útil comparar el diseño nuevo y el anterior bajo condiciones equivalentes y revisar tanto las roturas como los daños en el sistema de embalaje.
Choque térmico y variaciones del proceso
Aunque el objetivo principal sea la resistencia mecánica, también conviene revisar las condiciones térmicas a las que estará expuesto el envase. Los cambios bruscos de temperatura durante el lavado, el llenado en caliente, la pasteurización o el enfriamiento pueden generar tensiones que favorezcan la rotura.

TE PUEDE INTERESAR:
4 aspectos que hacen del vidrio un material saludable y sustentable
Impacto en tasa de rotura durante distribución, costo de material y huella de carbono del envase
El beneficio económico del aligeramiento suele ser fácil de visualizar: si cada botella requiere menos vidrio, disminuye el consumo de material por unidad.
Sin embargo, la cuenta cambia cuando aparecen roturas, devoluciones, pérdidas de producto o interrupciones en las operaciones. Una reducción de gramos por envase puede terminar siendo poco rentable si el ahorro inicial se diluye en los costos asociados con los daños.
Por eso, la evaluación debe considerar el desempeño del envase en condiciones reales, no solo el costo de fabricación. El indicador más útil no es necesariamente el precio de una botella vacía, sino el costo total de entregar una unidad íntegra al cliente.
Menos vidrio no siempre significa una menor huella ambiental
La reducción de peso puede generar beneficios ambientales en distintas etapas. En fabricación, permite utilizar menos materia prima por envase; en transporte, puede reducir el peso de la carga; y, dependiendo de la operación, puede contribuir a mejorar la eficiencia logística.
La contrapartida aparece cuando aumenta la rotura. Cada envase dañado puede representar vidrio desperdiciado, producto perdido, material de embalaje adicional, limpieza y una reposición que requiere nuevos recursos. El balance ambiental debe considerar esos efectos, en lugar de atribuir automáticamente una reducción de emisiones a cualquier disminución de peso.
La comparación ambiental debe mantener una unidad funcional equivalente, por ejemplo, una cantidad determinada de producto entregado en condiciones aptas para el consumo.
Así se evita que una botella más ligera parezca una alternativa superior si, en realidad, obliga a fabricar y transportar unidades adicionales para compensar las pérdidas.
Para comparar alternativas, conviene establecer una línea base y medir los siguientes indicadores:
Indicador | Qué permite evaluar |
|---|---|
Peso del envase vacío | Gramos de vidrio utilizados por unidad |
Tasa de rotura | Porcentaje de envases dañados en línea, almacén y transporte |
Costo por unidad entregada | Material, fabricación, embalaje, pérdidas y reposiciones |
Emisiones por unidad funcional | Huella ambiental considerando fabricación y distribución |
Producto perdido | Volumen de alimento o bebida descartado por rotura |
Qué debe quedar resuelto antes de aprobar el nuevo diseño
Antes de escalar el aligeramiento, fabricantes de envases y empresas de alimentos y bebidas necesitan comprobar que el ahorro se sostiene en condiciones de operación. La validación puede organizarse en cinco pasos:
Definir las condiciones de uso. Precisar el tipo de producto, la presión interna, los tratamientos térmicos, el sistema de llenado y las exigencias de almacenamiento.
Comparar el diseño original con el aligerado. Medir el peso, revisar la distribución del vidrio y ejecutar pruebas mecánicas con muestras representativas.
Simular el recorrido logístico. Evaluar el conjunto de envase, caja y tarima bajo las condiciones de transporte previstas.
Medir las roturas en operación. Registrar la frecuencia, la ubicación y las posibles causas de los incidentes antes y después del cambio.
Calcular el beneficio neto. Contrastar el ahorro de material y las emisiones evitadas con los costos de rotura, reposición y producto perdido.
El criterio de aprobación debe considerar tanto la resistencia como la variabilidad de los resultados. No basta con que una muestra supere una prueba: el diseño necesita ofrecer un margen de seguridad adecuado y un desempeño consistente entre lotes, turnos de producción y condiciones de distribución.
En definitiva, el aligeramiento de vidrio tiene sentido cuando permite transportar y entregar la misma cantidad de producto con menos material y sin aumentar los daños.
El reto no consiste en fabricar la botella más ligera posible, sino en encontrar el punto en el que el ahorro de recursos se mantiene a lo largo de toda la cadena, desde la planta de fabricación hasta el consumidor.

Newsletter

Reportera multidisciplinaria con trayectoria en la producción de contenidos para medios digitales e impresos. Su área de especialización abarca temas científicos, logística, inmobiliaria, tecnología, hard news, política y salud.