
Envasado y procesamiento
Aprovechamiento de subproductos: innovación alimentaria desde la economía circular
Convertir cáscaras, bagazos, semillas y sueros en ingredientes funcionales exige caracterizar las materias primas, controlar los riesgos de inocuidad y evaluar su desempeño tecnológico.
Académica de Ingeniería de Alimentos, Universidad Iberoamericana Ciudad de México
Última actualización:
Compartir


Transformar cáscaras, bagazos, semillas o sueros en ingredientes funcionales requiere más que recuperar compuestos de interés. Implica caracterizar la materia prima, garantizar su inocuidad y demostrar que sus propiedades tecnológicas aportan valor en una matriz alimentaria.
En el marco de la economía circular, el aprovechamiento de corrientes secundarias busca mantener los materiales dentro de la cadena productiva y reducir las pérdidas de recursos. Sin embargo, su viabilidad industrial depende de un principio operativo: el costo energético de estabilización, la complejidad de separación y los requerimientos de acondicionamiento deben justificarse por el desempeño funcional y el valor del ingrediente obtenido.
Por ello, antes de seleccionar una tecnología de extracción o recuperación, es necesario determinar qué componentes contiene la corriente secundaria, cuál es su estado de conservación y qué función deberá cumplir en el producto final.

TE PUEDE INTERESAR:
Competitividad y sostenibilidad: el papel estratégico de la valorización de subproductos en la industria alimentaria
De la corriente secundaria al ingrediente
La valorización técnica comienza en la línea de proceso primario. Una corriente secundaria destinada a convertirse en ingrediente debe segregarse antes de entrar en contacto con efluentes o zonas de desecho general. Esta separación ayuda a conservar su trazabilidad de grado alimentario y prevenir la contaminación cruzada, aunque no detiene necesariamente la degradación enzimática ni garantiza por sí misma la inocuidad.
Antes de definir la ruta tecnológica, los equipos de ingeniería y desarrollo deben cuantificar variables que condicionan la estabilidad, el rendimiento de recuperación y la reproducibilidad del ingrediente:
Humedad y actividad de agua (aw). Aunque están relacionadas, son propiedades distintas. La humedad expresa la cantidad de agua presente en el material, mientras que la actividad de agua indica la disponibilidad de esa agua para participar en reacciones y favorecer el crecimiento microbiano.
Las corrientes húmedas, especialmente aquellas con contenidos de humedad superiores a 75-80%, suelen requerir estabilización temprana mediante tratamientos térmicos, separación mecánica, refrigeración u otras tecnologías de conservación para frenar la proliferación microbiana y la actividad de polifenoloxidasas. La selección depende de la composición de la materia prima, su carga microbiana y el tiempo que transcurre entre su generación y procesamiento.
En ingredientes deshidratados y polvos, una aw inferior a 0.60 suele limitar el crecimiento de bacterias, levaduras y mohos. No obstante, este valor no destruye microorganismos ni elimina patógenos preexistentes. Por tanto, una baja actividad de agua no sustituye la validación sanitaria del proceso ni los controles de inocuidad.
Estacionalidad y variabilidad entre lotes. La composición de los subproductos puede cambiar según la variedad vegetal, el grado de madurez, la época de cosecha, las condiciones de cultivo y el procesamiento primario. Estas variaciones fenológicas modifican la proporción de fibra soluble e insoluble, la concentración de pectinas y el perfil lipídico, entre otros componentes.
En términos tecnológicos, estas diferencias pueden alterar la viscosidad, la capacidad de retención de agua, el comportamiento de emulsión y el rendimiento de extracción. Caracterizar la variabilidad entre lotes permite establecer especificaciones de recepción y ajustar los parámetros de proceso para obtener ingredientes con propiedades reproducibles lote a lote.
Aprovechamiento integral o fraccionamiento selectivo. La decisión depende del destino del ingrediente y del valor funcional que se busca recuperar. Cuando la composición y las características sensoriales lo permiten, el aprovechamiento integral puede ser una alternativa eficiente: por ejemplo, convertir bagazos o cáscaras en harinas ricas en fibra para panificación, barras o productos extruidos.
En otros casos, el objetivo requiere recuperar componentes específicos mediante operaciones sucesivas de separación. El fraccionamiento puede permitir obtener pectinas, proteínas o extractos ricos en polifenoles, pero añade etapas de extracción, centrifugación, concentración y secado que incrementan los costos y pueden generar nuevas corrientes residuales.
La selección debe considerar el rendimiento de recuperación, la pureza requerida (especialmente en polifenoles o pectinas modificadas), el desempeño tecnológico, el costo de procesamiento y las posibilidades de aprovechamiento de las fracciones remanentes.
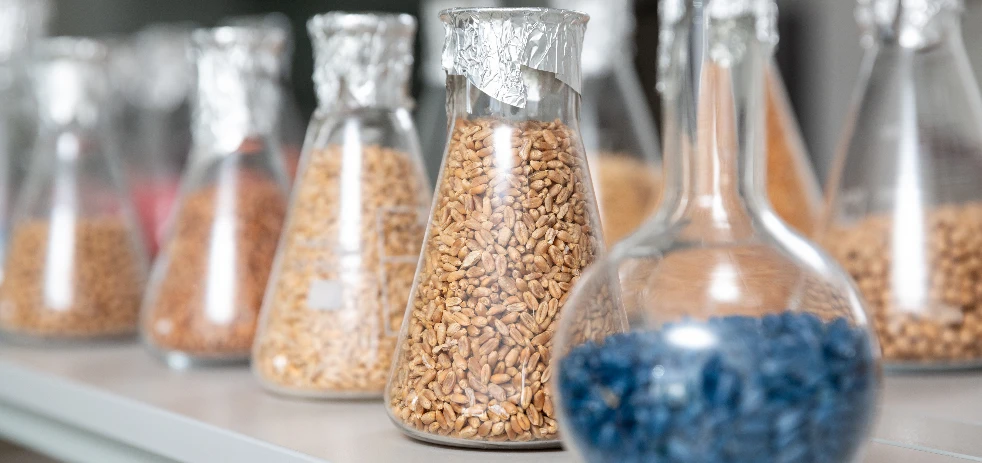
Fibra, proteínas y bioactivos con una función definida
El valor de un ingrediente recuperado no depende únicamente de la concentración de un compuesto. Su funcionalidad está determinada por la interacción con el agua, los lípidos y los componentes estructurales de la matriz alimentaria. Por ello, cada fracción requiere parámetros de caracterización vinculados con su aplicación:
Fracciones de fibra (bagazos frutícolas y subproductos de molienda): la caracterización debe ir más allá de la determinación de fibra dietética total. La distribución del tamaño de partícula, la capacidad de retención de agua (CRA), el hinchamiento y la proporción de fibra soluble e insoluble ayudan a anticipar su comportamiento durante el procesamiento.
En panificación, las fibras insolubles pueden competir por el agua de amasado e interferir con la formación y continuidad de la red de gluten. Dependiendo de su concentración y granulometría, esto puede reducir el volumen específico, modificar la estructura de la miga y afectar su suavidad.
En productos extruidos, estas fracciones también pueden modificar la expansión, la densidad y la textura. Por ello, la incorporación debe evaluarse mediante pruebas de formulación que consideren la dosis, el tamaño de partícula y los requerimientos de hidratación de cada matriz.
Fracciones proteicas (tortas de oleaginosas y sueros): las proteínas recuperadas mediante tecnologías como ultrafiltración o hidrólisis enzimática pueden utilizarse como ingredientes con funciones nutricionales y tecnológicas. Su evaluación debe incluir solubilidad en distintos valores de pH, capacidad emulsificante, propiedades gelificantes y comportamiento durante el tratamiento térmico.
En la hidrólisis enzimática, el grado de hidrólisis (DH) es una variable importante para controlar la distribución de péptidos y las propiedades del ingrediente. Un grado elevado de hidrólisis puede incrementar la presencia de péptidos pequeños e hidrofóbicos asociados con notas amargas. Por ello, el proceso debe optimizarse en función del perfil sensorial y de la aplicación final.
Extractos bioactivos (orujos, cáscaras y semillas): tecnologías como la extracción asistida por ultrasonido y la extracción hidroalcohólica permiten recuperar compuestos fenólicos y otros componentes de interés. Sin embargo, un mayor rendimiento de extracción o una elevada actividad antioxidante in vitro, medida mediante ensayos como ORAC o DPPH, no demuestra por sí misma estabilidad durante el almacenamiento, bioaccesibilidad ni un efecto fisiológico en el consumidor.
Para evaluar su potencial como ingredientes, es necesario estudiar su estabilidad frente a la luz, el oxígeno, el pH y los tratamientos térmicos, además de su compatibilidad con la matriz alimentaria. La microencapsulación y el secado por aspersión pueden contribuir a proteger determinados compuestos y facilitar su incorporación en bebidas, polvos y sistemas fluidos. Su eficacia debe comprobarse mediante pruebas de estabilidad y desempeño en el producto terminado antes de incorporarse en bebidas o sistemas fluidos.

TE PUEDE INTERESAR:
Economía circular: una guía para la transformación de residuos y aprovechamiento de subproductos
Inocuidad y estabilidad desde el diseño
La recuperación y concentración de componentes de interés también puede concentrar sustancias indeseables presentes en las fracciones externas de las materias primas. Por eso, la inocuidad debe evaluarse desde la selección y recepción de la corriente secundaria, no únicamente al finalizar la extracción.
Peligros químicos. En cáscaras, orujos y semillas es importante evaluar residuos de plaguicidas, micotoxinas y metales pesados, de acuerdo con el origen y las características de la materia prima. La concentración de compuestos durante el procesamiento puede modificar también la concentración de contaminantes. Una materia prima deteriorada o contaminada no se convierte en segura por recuperar sus bioactivos.
Peligros microbiológicos. Las corrientes húmedas pueden presentar cargas elevadas de microorganismos procedentes de la materia prima y del proceso primario, incluidas bacterias esporuladas y mohos. Los tratamientos de estabilización deben seleccionarse y validarse para alcanzar los objetivos de inocuidad requeridos, sin comprometer innecesariamente las propiedades funcionales de las macromoléculas.
El control debe contemplar las condiciones de almacenamiento, el tiempo de espera, la higiene de los equipos y la posibilidad de recontaminación después del tratamiento. En ingredientes de baja actividad de agua, también es necesario considerar que algunos patógenos pueden sobrevivir, aunque no puedan multiplicarse.
Del laboratorio a la industria: criterios para un escalamiento viable
Una tecnología que ofrece buenos resultados a escala de laboratorio no necesariamente conserva su rendimiento cuando se procesa un mayor volumen de materia prima. La transferencia industrial exige evaluar la eficiencia energética, la reproducibilidad y los impactos asociados con las corrientes residuales. Tres parámetros permiten orientar esta evaluación:
Densidad de energía: en tecnologías de ultrasonido, mantener la amplitud nominal del equipo no garantiza reproducir el mismo efecto a escala industrial. La distribución de energía depende de la geometría del reactor, el volumen procesado, la viscosidad y las características de la suspensión.
Por ello, es necesario medir o estimar la densidad de potencia acústica y evaluar los gradientes de temperatura durante el tratamiento. Estas variables permiten analizar la eficiencia de extracción y evitar condiciones que provoquen degradación térmica de los compuestos de interés.
Eficiencia térmica del secado: en operaciones de deshidratación, conviene calcular el consumo específico de energía por kilogramo de agua evaporada. Este indicador ayuda a comparar tecnologías y condiciones de operación, como el secado por aspersión, el secado convectivo o la liofilización.
La evaluación debe incorporar el rendimiento de recuperación, la humedad final, la actividad de agua, la estabilidad del ingrediente y el costo de operación. Una tecnología de secado no es viable únicamente porque alcance una humedad objetivo; debe conservar las propiedades necesarias para su aplicación y generar un producto cuyo valor justifique los recursos empleados.
Carga orgánica de los efluentes: los procesos de extracción y fraccionamiento pueden generar fases acuosas con materia orgánica disuelta y sólidos suspendidos. La Demanda Química de Oxígeno (DQO) y la Demanda Bioquímica de Oxígeno (DBO) permiten caracterizar la carga orgánica de estas corrientes y dimensionar las necesidades de tratamiento.
Incorporar estos indicadores desde el diseño ayuda a identificar oportunidades para recuperar agua, reutilizar fracciones aprovechables y reducir el impacto ambiental del proceso.

TE PUEDE INTERESAR:
De residuos a innovación: ¿cómo crear productos cárnicos de alto valor a partir de los subproductos?
La viabilidad funcional y económica define el aprovechamiento
La valorización de subproductos agroalimentarios no consiste simplemente en recuperar un compuesto de interés o convertir un residuo en polvo. Requiere demostrar que el ingrediente obtenido es inocuo, estable, reproducible y funcional en una aplicación concreta.
Para decidir si una ruta de aprovechamiento puede escalarse, es necesario integrar la caracterización de la materia prima, el rendimiento de recuperación, los costos de estabilización y separación, el consumo energético, el tratamiento de efluentes y el desempeño tecnológico en la formulación final.
La innovación circular se consolida cuando una corriente secundaria se transforma en un ingrediente que cumple especificaciones de calidad e inocuidad y ofrece ventajas técnicas y económicas frente a las materias primas convencionales. El verdadero potencial industrial no está solo en recuperar recursos, sino en incorporarlos de manera segura y consistente a nuevos sistemas alimentarios.
Referencias:
Areti, H. A., et al. (2024). Food Chem Adv, 5, 100838.
Dahiya, S., et al. (2018). Bioresour Technol, 248, 2–12.
FAO (2024). Food safety in a circular economy. fao.org.
Hasan, M. M., et al. (2024). Bioresour Bioprocess, 11, 10.
Ligarda-Samanez, C. A., et al. (2025). Foods, 14(11), 1950.
Ververis, E., et al. (2026). Food Chem Adv, 11, 101299.

Newsletter
Académica de Ingeniería de Alimentos, Universidad Iberoamericana Ciudad de México
Ingeniera en Alimentos y doctora en Ciencias en Alimentos por el IPN. Académica de la Universidad Iberoamericana e integrante del SNII, Nivel 1. Su investigación se centra en alimentos funcionales, tecnologías emergentes, insectos comestibles y valorización de subproductos agroalimentarios para el desarrollo de ingredientes y nuevos alimentos.