Envasado y procesamiento
Microfugas en termoformado: ¿cómo validar el sellado y reducir reclamos en cárnicos y quesos?
Las fallas de sellado pueden provocar pérdida de vacío, devoluciones, merma y menor vida útil. Validar procesos de termoformado, detectar microfugas y fortalecer la trazabilidad en plantas de cárnicos y quesos es posible.

Editora de Contenidos en The Food Tech®️
Última actualización:

Compartir


En la actualidad, la conversación sobre empaque en la industria alimentaria ha dejado de girar únicamente en torno a la productividad, la estética de anaquel o la reducción de gramaje de película. En las plantas de cárnicos y quesos, el debate verdaderamente crítico se ha ido desplazando hacia un punto mucho más fino y costoso cuando llega a haber fallas: la integridad del sello.
La razón es tan simple como brutal: una microfuga de dimensiones casi invisibles puede destruir en cuestión de horas o días el valor microbiológico, comercial y reputacional de un producto que salió de línea aparentemente "bien". Cuando el vacío cae, el oxígeno residual deja de ser un dato de laboratorio y se convierte en un acelerador de:
oxidación lipídica
cambios de color
rancidez
crecimiento de flora alterante
incumplimientos de inocuidad que escalan a retiro, reclamo o auditoría extraordinaria
La industria lo sabe por experiencia operativa: en líneas de termoformado de alta velocidad, donde una sola máquina puede formar cavidades, cargar producto, evacuar aire, inyectar gas o aplicar vacío y sellar cientos o miles de unidades por hora, los márgenes de error son estrechos.
El problema de fondo es que la estabilidad del sello no depende de una sola variable, sino de la interacción compleja entre temperatura efectiva en la interfaz, presión real sobre la pestaña, tiempo de residencia, planitud del herramental, limpieza del borde de sellado, espesor y estructura de la película, memoria térmica del material, presencia de grasa o suero, y microvariaciones en la geometría del producto que alteran la distribución de carga dentro del envase. Particularmente, en cárnicos cocidos, embutidos rebanados o quesos de alta humedad, esa combinación se vuelve especialmente delicada.
El resultado operativo de no controlar esa complejidad es caro; se manifiesta en retrabajo, pruebas repetidas, producto retenido, merma por apertura de cajas, devoluciones del canal, pérdida de vida útil garantizada y paros de línea para limpiar, recalibrar o cambiar consumibles.
También se manifiesta en algo menos visible y por lo mismo, más peligroso: la erosión de confianza entre producción, calidad, mantenimiento y compras. Producción culpa a la película; calidad culpa al set point; mantenimiento al desgaste del plato de sellado; compras señala al proveedor por variaciones de calibre; y logística descubre el problema cuando el cliente reclama bolsas infladas o paquetes con exudado anormal… sin trazabilidad fina del desvío, la investigación se convierte en una discusión circular en la que nadie gana.
Sin embargo, es posible reducir fugas en empaque al vacío y reclamos a través de una estrategia técnica de validación de sello, pruebas en línea y trazabilidad de desvíos. La premisa central es que el sellado no puede seguir tratándose como una etapa "ya establecida" que solo se revisa cuando algo se rompe.
En realidad, debe gestionarse como un proceso crítico, con ventanas operativas validadas, métodos de verificación definidos, criterios de aceptación robustos y conexión directa con esquemas de gestión de inocuidad como HACCP, FSSC 22000 e ISO 22000.
En una coyuntura donde los márgenes son estrechos y la presión por eficiencia es alta, controlar el sellado es una disciplina de ingeniería aplicada al riesgo, por encima de implicar buenas prácticas.

TE PUEDE INTERESAR:
Sellado térmico en envases flexibles: mejorando la integridad sin aumentar el costo
El reto técnico: temperatura, presión y tiempo en termoformado de alta velocidad
A primera vista, el sellado parece una operación sencilla en la que dos superficies poliméricas se unen bajo calor, presión y tiempo. No obstante, en la práctica industrial, la interfaz de sellado es un fenómeno físico-químico mucho más complejo de lo que sugiere el panel de la Human-Machine Interface (Interfaz Hombre-Máquina).
La capa sellante de la película superior y la pestaña del envase termoformado deben alcanzar una ventana térmica suficiente para reblandecerse, fluir a escala microscópica y permitir la difusión de cadenas poliméricas entre ambas superficies:
Si la temperatura es insuficiente, la humectación interfacial no ocurre de manera uniforme y el sello queda débil o discontinuo.
Si es excesiva, aparecen deformación, adelgazamiento local, arrugas, quemado, transferencia no deseada al herramental o distorsión del paquete.
Dicho de otro modo, más calor no implica que se obtiene un mejor sello; la energía térmica útil debe ser aplicada con precisión.
La presión añade otra capa de dificultad. En laboratorio puede parecer una variable lineal, pero en línea depende de la distribución real de fuerza sobre toda la geometría del marco de sellado. Un plato desalineado, una junta fatigada, una superficie desgastada o una pestaña con restos de producto pueden crear zonas de baja compresión donde la película no contacta de forma homogénea.
En cárnicos rebanados con grasa superficial o en quesos con liberación de suero, la contaminación de pestaña es una causa recurrente de microcanales que no siempre generan una apertura visible inmediata; muchas veces permiten una pérdida lenta de vacío que solo se detecta en almacenamiento o distribución. Por eso, cuando una planta reporta fugas intermitentes, el problema rara vez se explica únicamente por "temperatura baja"; esto suele ocasionar una combinación de presión mal distribuida y borde de sellado contaminado.
El tiempo de sellado tampoco es simplemente el valor programado en pantalla. Lo que importa es el tiempo de permanencia (dwell time) efectivo: el lapso en el que la interfaz permanece dentro de la ventana de fusión adecuada bajo presión suficiente.
En máquinas de alta velocidad, pequeñas variaciones en la sincronización neumática, la respuesta servoasistida o la estabilidad del ciclo pueden alterar ese tiempo efectivo aun cuando el valor nominal permanezca constante. A esto se suma el comportamiento térmico del material: películas multicapa con distintas combinaciones de PE, PA, EVOH, PP o sellantes específicos responden de forma diferente a la transferencia de calor.
Un aumento de velocidad de línea puede reducir la recuperación térmica del sistema entre ciclos, y un cambio de proveedor con tolerancias distintas de espesor o coeficiente de fricción puede desplazar la ventana de proceso sin que el operador lo advierta de inmediato.
En este sentido, la variación de calibre de película es un dolor operativo subestimado. Un desvío de espesor, incluso dentro de tolerancias comerciales aparentemente aceptables, modifica la masa térmica del material y la forma en que absorbe y distribuye el calor durante el sellado.
Si la película superior llega ligeramente más gruesa, puede requerir más energía para alcanzar el mismo estado de sellabilidad; si llega más delgada, puede sobrecalentarse antes, arrugarse o volverse más sensible a perforaciones.
En la película inferior termoformada, el adelgazamiento por estiramiento en esquinas o zonas profundas también altera la rigidez de la pestaña y la estabilidad geométrica del área de sellado. Hablar de sellado de cárnicos y quesos sin hablar de uniformidad de material es ignorar una parte esencial del problema.
Del set point histórico a la ventana de sellado validada
Desde la perspectiva de ingeniería de proceso, la solución comienza por construir una ventana de sellado validada, y no solo un "set point histórico" heredado de turno en turno. Esa validación debe mapear combinaciones de temperatura, presión y tiempo contra respuestas medibles: resistencia del sello, hermeticidad, apariencia, peelabilidad cuando aplica, oxígeno residual y desempeño durante la vida útil.
El diseño experimental no debería limitarse a una sola condición de producto; para hacerlo robusto habría que incluir escenarios reales con mayor carga de grasa, mayor humedad superficial, cambios de formato, película de distintos lotes y velocidades de línea representativas. Solo así la planta distingue entre un parámetro óptimo de laboratorio y una ventana confiable para operación industrial.
En términos prácticos, una línea moderna de termoformado integra estaciones de formado, carga, vacío o gas, sellado y corte. La estación de sellado utiliza placas o marcos calentados, controlados por resistencias y sensores, que transfieren calor a la película superior mientras un sistema neumático, hidráulico o servo aplica presión.
La energía debe atravesar la película, alcanzar la capa sellante y promover la coalescencia interfacial sin comprometer la barrera ni la estética. Si el herramental presenta puntos fríos, la unión puede fallar de forma localizada; si el control PID del sistema térmico oscila demasiado, la repetibilidad se degrada… por eso, la verificación metrológica de la temperatura real en placa es una disciplina que muchas plantas todavía ejecutan con menos rigor del necesario, por encima del no la lectura de pantalla.
La limpieza de pestaña: el enemigo silencioso del sello
En ocasiones, la limpieza de pestaña actúa como el saboteador invisible de la hermeticidad. En quesos frescos o semiduros, el suero libre puede migrar al borde durante la carga; en cárnicos cocidos, la grasa superficial o las partículas de proteína pueden quedar atrapadas en la zona de cierre.
A nivel molecular, esos residuos interrumpen el contacto íntimo entre polímeros y crean discontinuidades donde no se establece una red de unión continua. El resultado no siempre es una falla instantánea; puede ser una zona de resistencia reducida que cede después, bajo manipulación, cambios de presión o esfuerzos de transporte. Por eso la ingeniería de carga de producto, el diseño del dosificado y la disciplina de limpieza del herramental son tan determinantes como el ajuste del cabezal de sellado.
Además, la validación del sello debe conectarse con el enfoque preventivo de HACCP y con sistemas de gestión de inocuidad como FSSC 22000 e ISO 22000, que se apoyan en los principios del Codex Alimentarius sobre higiene de los alimentos y análisis de peligros.
Aunque el sello no siempre se define formalmente como un Punto Crítico de Control en todas las plantas, sí puede constituir un punto de control esencial cuando su falla compromete la atmósfera protectora, la vida útil o la barrera frente a la contaminación.
La lógica del análisis de peligros exige demostrar que el proceso mantiene condiciones controladas, que existen límites o criterios definidos, que las verificaciones son trazables y que los desvíos disparan acciones correctivas documentadas. En auditoría, habrá que demostrar con evidencia que el método de control empleado detecta fallas relevantes antes de liberar producto.

TE PUEDE INTERESAR:
Sellado al vacío de envases para Chocolate y sus variedades
Pruebas en línea: ¿para qué sirve cada método y para qué no?
La validación no termina cuando se aprueba una combinación de parámetros. Debe traducirse en pruebas en línea con frecuencia definida, sensibilidad suficiente y criterios claros de escalamiento.
El mundo de la integridad de envases ofrece una batería de métodos, muchos de ellos estandarizados por ASTM International, que conviene conocer en sus alcances y límites:
Inspección visual del cordón de sellado. Es la primera línea de defensa y permite detectar canales, arrugas o huecos visibles. La norma ASTM F1886 describe la verificación de integridad de sellos en empaque flexible por inspección visual. Es rápida y barata, pero su sensibilidad depende del operador y no detecta microcanales finos.
Pruebas de fuerza de sello (peel strength). La ASTM F88 especifica los procedimientos para medir la resistencia del sello en materiales de barrera flexibles. Indican consistencia mecánica del cierre, pero una buena fuerza de sello no garantiza ausencia de un microcanal localizado.
Pruebas de penetración de colorante (dye penetration). Las normas ASTM F1929 (empaque poroso) y ASTM F3039 (empaque no poroso) aplican una solución coloreada al área de sello y evalúan visualmente si el tinte penetra a través de defectos. Son cualitativas, útiles para calificación de sellos, y pueden producir falsos positivos por factores ajenos a una fuga real.
Pruebas de fuga por burbujeo (bubble emission). Métodos como ASTM D3078 y ASTM F2096 sumergen el paquete o aplican un diferencial de presión y observan burbujas. Identifican fugas relativamente evidentes, pero su sensibilidad depende del operador, del tiempo de observación y de la geometría del paquete.
Decaimiento de vacío (vacuum decay). La norma ASTM F2338, en su revisión más reciente, reconoce el vacío como un método determinístico, no destructivo y científicamente validado, capaz de detectar defectos de hasta alrededor de 5 micras. Coloca el paquete en una cámara sellada, genera vacío y monitorea el incremento de presión que delata una fuga. También ofrece datos cuantitativos, alta repetibilidad y trazabilidad digital, a cambio de requerir calibración, validación del método e integración inteligente al flujo de muestreo.
Ensayos de burst y creep. Evalúan el comportamiento del sello bajo presión sostenida o creciente, útiles para entender márgenes de resistencia frente a esfuerzos de transporte y manipulación.
El punto clave es que ningún ensayo sirve para todo. Una prueba destructiva de peel strength mide consistencia mecánica, pero no necesariamente detecta un microcanal puntual. Una cámara de burbujeo identifica fugas gruesas, pero pierde sensibilidad ante defectos finos. Los sistemas instrumentales de decaimiento de vacío aportan repetibilidad y trazabilidad, pero exigen método validado.
La planta madura entiende estas diferencias y construye una batería de control complementaria (destructiva y no destructiva según el riesgo) en lugar de depender ciegamente de un solo ensayo.
En productos de alto valor o vida útil extensa, la inversión en métodos más sensibles suele justificarse rápido; vale recordar que buena parte de este cuerpo normativo proviene del mundo del empaque médico estéril (donde la ISO 11607 establece requisitos de validación de sistemas de barrera estéril), pero su marco metodológico de integridad y validación de proceso de sellado se adapta con solvencia a la industria alimentaria.
Trazabilidad como capacidad de predicción y de memoria
La trazabilidad de desvíos se vuelve decisiva cuando las fallas son esporádicas. Si un lote presenta pérdida de vacío en mercado, la investigación necesita reconstruir qué película se usó, qué operador estaba en turno, qué herramental estaba montado, qué alarmas registró la máquina, qué limpieza se ejecutó, qué prueba en línea se realizó y qué resultados arrojó.
Sin esa granularidad, la causa raíz queda en hipótesis. Con ella, es posible correlacionar eventos como un cambio de bobina, un repunte de rechazos, una oscilación de temperatura, un mantenimiento diferido o una mayor presencia de producto en la pestaña. La digitalización de los datos de empaque, bien implementada, transforma un reclamo en aprendizaje operativo.
Algunas plantas ya integran visión artificial para inspección de pestaña, sensores para monitoreo de parámetros críticos y registros electrónicos vinculados al lote. El beneficio no es solo detectar el desvío, sino acortar el tiempo entre la aparición de la causa y la acción correctiva.
Esa velocidad importa porque, en líneas de alta capacidad, un problema de sellado puede afectar miles de unidades antes de hacerse visible en cámaras frías o en el canal. El verdadero salto competitivo está en impedir que el reclamo llegue a existir, no tanto en cómo se reacciona ante él.
Impacto en costos: retrabajo, devoluciones y paro de línea
Lo más común es seguir evaluando el problema desde una óptica demasiado estrecha, contabilizando cuántas unidades fueron rechazadas en calidad o cuántos paquetes se retrabajaron en la jornada.
Esa visión subestima el costo real, que empieza mucho antes del descarte y termina mucho después de la devolución.
El retrabajo es el primer eslabón visible, y en cárnicos y quesos rara vez significa "volver a sellar". Suele implicar abrir el paquete, evaluar la condición del producto, manipularlo de nuevo, reempacarlo con material nuevo, reetiquetar y reingresarlo documentado al flujo, siempre que el plan de inocuidad lo permita.
Cada etapa agrega riesgo de manipulación, tiempo improductivo y consumo de materiales; si el producto perdió vacío durante suficiente tiempo, el retrabajo deja de ser opción y se convierte en merma directa.
Las devoluciones amplifican el costo. Cuando el canal detecta paquetes inflados, pérdida de vacío o exudado anormal, el problema ya salió del perímetro de la planta y se transformó en un evento comercial: logística inversa, inspección, conciliación con el cliente, posible reposición, análisis de laboratorio y, en casos sensibles, revisión ampliada de lotes asociados. El costo financiero se mezcla con el reputacional.
Un comprador de retail o foodservice no siempre distingue entre una fuga aislada y una debilidad sistémica del proveedor; si la incidencia se repite, la conversación pasa de "incidente" a "pérdida de confiabilidad". En mercados donde la continuidad de suministro pesa tanto como el precio, esa percepción puede costar más que la merma misma.
El paro de línea es uno de los costos más subestimados, porque no siempre se imputa con claridad al problema de sellado. Cuando la máquina debe detenerse para limpiar pestañas contaminadas, recalibrar temperatura, cambiar un marco de sellado, ajustar presión o investigar una deriva de parámetros, la pérdida no es solo el tiempo detenido: también se pierde estabilidad al reiniciar, se generan productos de arranque potencialmente no conformes, se incrementa el estrés operativo y se desplaza el programa de producción. En plantas con secuencias ajustadas y ventanas de despacho estrictas, un paro de 20 o 30 minutos puede desencadenar horas de desorden aguas abajo.
La forma madura de abordar esto es construir un costo total de no calidad asociado al empaque donde se incluya la merma de materiales, al producto descartado, mano de obra de retrabajo, tiempo de línea perdido, pruebas adicionales, devoluciones, notas de crédito, penalizaciones y costo de oportunidad por capacidad desperdiciada.
Cuando ese mapa económico se hace visible, la conversación sobre inversión cambia. Equipos de prueba más sensibles, herramentales de mejor calidad, controles de visión, capacitación específica o integración de datos dejan de verse como gasto y pasan a entenderse como mecanismos de protección de margen.
El sello y la vida útil comercial
Conviene observar también el efecto del sello sobre la vida útil:
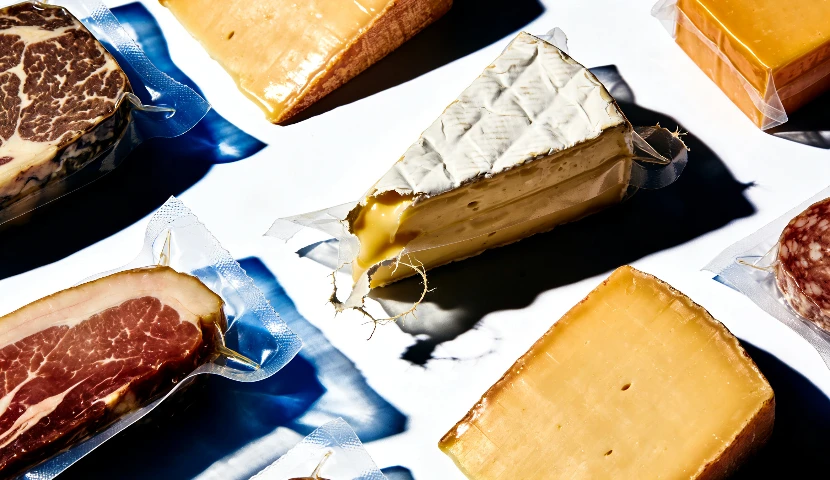
En quesos, una microfuga incrementa la disponibilidad de oxígeno y puede acelerar el crecimiento de mohos superficiales, la oxidación de lípidos y los cambios sensoriales.
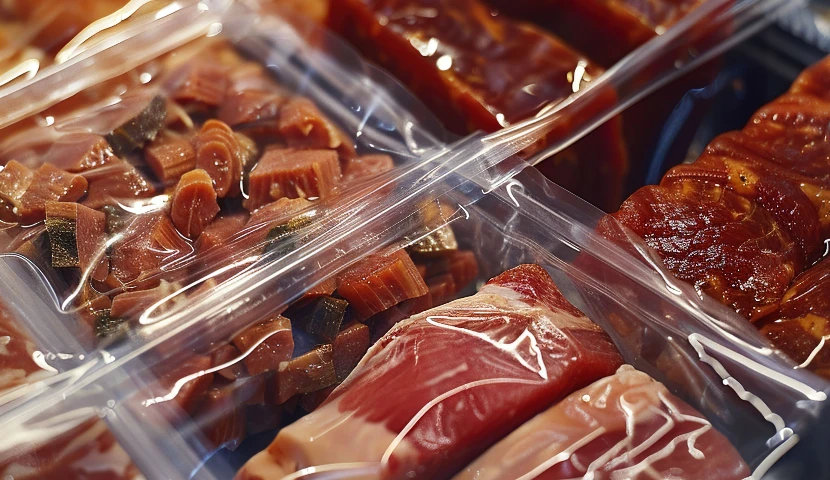
En cárnicos cocidos o curados rebanados, la pérdida de vacío favorece alteraciones de color, liberación de exudado y proliferación de flora alterante que reduce los días efectivos de venta.
Ese acortamiento de vida útil no siempre se etiqueta como "falla de sellado"; con frecuencia aparece como mayor devolución por caducidad temprana o menor rotación.
La raíz puede estar en una hermeticidad inconsistente; por ello, conectar ambos fenómenos termina tratando síntomas comerciales en lugar de causas de proceso.
La dimensión humana: lenguaje común basado en datos
Una dimensión que suele pasarse por alto se encuentra en las fallas de sello que desgastan a los equipos. Cuando calidad detecta fugas recurrentes y producción siente que cualquier ajuste compromete la velocidad, se instala una tensión permanente entre throughput e integridad.
Esa tensión solo se resuelve con un lenguaje común basado en datos, por lo que un operador necesita saber no solo qué parámetro mover, sino por qué una variación de décimas de segundo o de pocos grados cambia la estructura del sello; un técnico de mantenimiento necesita entender cómo el desgaste mecánico se traduce en microcanales; y un comprador necesita comprender que no toda película "equivalente" se comporta igual en sellado.
La cultura de control de calidad en empaque se construye cuando todas las áreas entienden el proceso físico detrás del defecto.

TE PUEDE INTERESAR:
Apuntan beneficios de alimentos sellados al vacío
Pasos accionables para implementar desde ahora
La recomendación a partir de ahora, es tratar al sellado como una variable estratégica de negocio. En la práctica, eso se traduce en cinco movimientos:
Validar formalmente la ventana de sellado por formato, producto y estructura de película, con evidencia experimental y criterios de aceptación definidos.
Fortalecer las pruebas en línea, combinando métodos destructivos y no destructivos según el riesgo, apoyándose en el marco normativo ASTM e ISO.
Atacar de raíz la contaminación de pestaña mediante diseño de carga, disciplina sanitaria y verificación visual automatizada cuando sea viable.
Digitalizar la trazabilidad de parámetros y desvíos para acelerar la causa raíz y la prevención.
Traducir cada fuga evitada a impacto económico concreto, para sostener la inversión y la disciplina operativa en el tiempo.
La lección central es clara: en el termoformado de cárnicos y quesos, el sello no es un detalle al final de la línea, sino la frontera entre un producto estable y un reclamo anunciado.
Controlarlo con precisión técnica, verificarlo con métodos adecuados y documentarlo con trazabilidad robusta es una de las formas más directas de proteger vida útil, margen y reputación en la industria alimentaria contemporánea.
Variable técnica | Desvío típico observado | Efecto sobre el sello | Método de verificación en línea | Impacto operativo | Acción correctiva recomendada |
Temperatura de sellado | Set point correcto pero temperatura real desigual en placa | Sello débil localizado, arrugas o zonas sin fusión suficiente | Mapeo térmico, verificación con sensor calibrado, inspección visual de cordón | Fugas intermitentes, retrabajo y rechazo de lote | Calibrar control térmico, revisar resistencias, uniformidad de placa y PID |
Presión de sellado | Distribución no homogénea por desgaste o desalineación | Microcanales en esquinas o perímetro parcial | Prueba de fuga por vacío, burst test, revisión mecánica del herramental | Devoluciones por pérdida de vacío en distribución | Alinear cabezal, reemplazar juntas, verificar planitud y fuerza aplicada |
Tiempo efectivo de sellado | Ciclo acelerado o variación neumática/servo | Insuficiente coalescencia interfacial y baja resistencia mecánica | Monitoreo de ciclo, peel strength, correlación con velocidad de línea | Inestabilidad al aumentar throughput | Revalidar ventana de proceso y ajustar velocidad vs. dwell time real |
Limpieza de pestaña | Presencia de grasa, proteína o suero en borde de sellado | Discontinuidad del sello y fuga lenta | Inspección visual, visión artificial, prueba de colorante o vacío | Merma, reclamos por bolsas infladas y menor vida útil | Optimizar dosificado/carga, limpieza frecuente y control de manipulación |
Calibre y estructura de película | Variación entre lotes o cambio de proveedor | Desplazamiento de ventana térmica, arrugas o sobre/sellado | Control de recepción, medición de espesor, validación por lote | Paros por ajuste, mayor scrap y pérdida de eficiencia | Homologar materiales, definir tolerancias críticas y revalidar parámetros |
Trazabilidad de desvíos | Registros incompletos o no vinculados a lote/material/turno | Dificultad para identificar causa raíz de fugas | Registro electrónico de parámetros, alarmas y resultados de prueba | Investigaciones lentas, repetición de fallas y mayor costo de no calidad | Digitalizar datos de empaque y conectar calidad, producción y mantenimiento |

Newsletter
Editora de Contenidos en The Food Tech®️
Comunicóloga con más de 10 años como creadora de contenidos para medios impresos, digitales y audiovisuales sobre la industria de alimentos y bebidas. Sommelier de té, especialista en cata, maridaje, producción y calidad de Camellia Sinensis.