Cárnicos y alternativas plant-based
Embutidos bajo presión: cómo reformular sin perder rendimiento ni abrir riesgos microbiológicos
En 2026, bajar nitritos, fosfatos y sodio ya no es un “proyecto de I+D”: es un rediseño integral de formulación, proceso térmico, empaque y verificación HACCP para sostener vida de anaquel y rendimiento
Periodista especializada Senior
Última actualización:

Compartir


La planta de embutidos en 2026 vive una paradoja incómoda: nunca hubo tanta capacidad de medición (sensores, trazabilidad digital, PCR rápida, modelado de vida de anaquel) y, al mismo tiempo, nunca fue tan estrecho el margen para equivocarse. La presión regulatoria y comercial empuja a disminuir nitritos, fosfatos y sodio en cocidos y curados, pero el “recorte” no se comporta como una simple resta en Excel.
En una salchicha cocida, el nitrito no es solo un conservador: es parte del sistema de color, del control de oxidación y de la estabilidad sensorial.
En un jamón cocido reestructurado, el sodio no es solo “sal”: gobierna la extracción de proteínas miofibrilares, la retención de agua y la cohesión del gel térmico.
En un embutido loncheado listo para comer (RTE), cada ajuste de formulación reconfigura el mapa de riesgos de Listeria monocytogenes, especialmente cuando el producto se mueve a logística fría extendida y se vende en formatos de larga vida con MAP o vacío.
El problema se agrava porque la reducción de ingredientes “funcionales” suele coincidir con un entorno de costos volátil: energía térmica cara, agua más costosa, presión por reducir mermas y devoluciones, y auditorías más exigentes bajo esquemas como FSSC 22000.
Asimismo, el consumidor y el retail piden etiquetas más cortas, menos “E-números” y claims de “reducido en sodio” o “sin nitritos añadidos”, aunque la microbiología no negocia con marketing.
La pregunta que hoy se hacen los responsables de calidad y los jefes de planta no es si se puede reformular, sino cómo hacerlo sin perder rendimiento (yield), sin disparar purge en empaque, sin degradar mordida y sin abrir una ventana de crecimiento para Listeria durante la vida de anaquel.
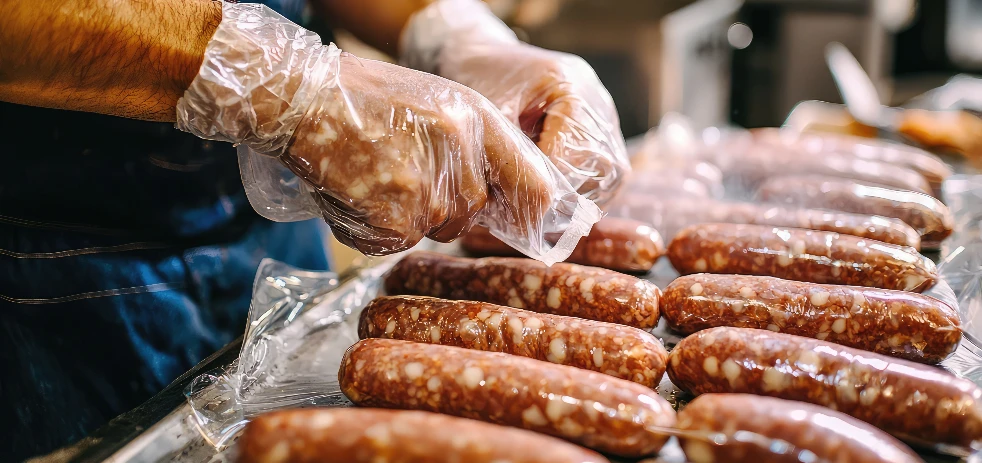
La reformulación de embutidos exige equilibrar reducción de sodio y nitritos sin comprometer textura, vida útil ni seguridad microbiológica.Foto: Freepik
El reto técnico de reducir nitritos y sodio sin comprometer textura, color y control microbiológico
Reducir nitritos en embutidos curados y cocidos no es quitar un “aditivo” aislado: es intervenir una red de reacciones de óxido-reducción y complejación con proteínas hemo.
En términos funcionales, el nitrito (NO₂⁻) actúa como precursor de óxido nítrico (NO), que se une a la mioglobina para formar nitrosilmioglobina (en crudo) y, tras tratamiento térmico, nitrosilhemocromo, el pigmento estable responsable del color rosado característico.
Cuando se baja la dosis, el equilibrio se desplaza: aparece color más pálido o heterogéneo, aumenta la susceptibilidad a oxidación lipídica (rancidez) y se reduce una barrera frente a ciertos microorganismos, especialmente en combinación con otros factores como pH, aw y temperatura.
En la práctica industrial, el impacto se ve en el primer día de producción: lotes con variabilidad de color entre extremos del embutido, “gray ring” en zonas con menor penetración de salmuera o menor distribución de ingredientes, y mayor sensibilidad a la luz en exhibición.
A nivel molecular, menos nitrito implica menos NO disponible para estabilizar el hierro ferroso (Fe²⁺) en la mioglobina; el sistema se vuelve más propenso a formar metmioglobina (Fe³⁺), asociada a tonos pardos. Si además se reduce el sodio, se altera la fuerza iónica y la extracción de proteínas, lo que cambia la microestructura del gel y la forma en que el pigmento se distribuye y se “ancla” en la matriz.
Sodio
El sodio, por su parte, es la llave de la funcionalidad cárnica clásica: NaCl aumenta la fuerza iónica, solubiliza proteínas miofibrilares (principalmente miosina), favorece la extracción durante el picado y permite que, al calentar, esas proteínas formen una red gelificada que atrapa agua y grasa.
Cuando se reduce NaCl, baja la extracción proteica, se debilita la emulsión, aumenta el riesgo de “fatting out” (exudación de grasa) y se incrementa el purge en el empaque.
No es casual que muchos proyectos de “reducción de sodio” terminen en una discusión sobre rendimiento: el agua que antes quedaba ligada ahora migra, y cada punto porcentual de pérdida se traduce en dinero.
Control microbiológico
La dimensión microbiológica es la más delicada porque no siempre se ve en el día 1. En RTE loncheados, Listeria monocytogenes es el enemigo de referencia: puede crecer a refrigeración, tolera sal en ciertos rangos y se beneficia de fallas de higiene ambiental y recontaminación post-proceso.
El nitrito, aunque no es la única barrera, contribuye a un “hurdle technology” junto con pH, aw, lactato/diacetato, temperatura y atmósfera de empaque.
Al bajar nitrito y sodio simultáneamente, se reduce la presión osmótica y se altera el ecosistema microbiano; si el producto además se empaca al vacío o en MAP con bajo O₂, se favorecen ciertos perfiles de flora que pueden competir o, en escenarios adversos, permitir crecimiento de Listeria si no hay barreras suficientes.

TE PUEDE INTERESAR:
Nitritos en alimentos cárnicos: ¿aditivos seguros o riesgos latentes?
En planta, el primer error es tratar la reformulación como un ajuste de receta sin revalidar el proceso térmico. La letalidad no se “mantiene” automáticamente cuando cambia la formulación. La conductividad térmica, la capacidad calorífica y la distribución de agua/grasa influyen en cómo el calor penetra el embutido.
Un producto con mayor agua libre y menor red proteica puede calentarse distinto y, sobre todo, enfriarse distinto. El enfriamiento es crítico: si el producto pasa demasiado tiempo en la “zona de peligro” térmica antes de llegar a refrigeración, se abre una ventana para crecimiento de sobrevivientes o recontaminantes.
En cocidos, el control no termina al salir del horno; continúa en ducha, túnel de enfriamiento, pelado, loncheado y empaque.
La maquinaria también “opina” sobre la reformulación. En un cutter al vacío, por ejemplo, la extracción proteica depende de temperatura de masa, tiempo de corte, velocidad de cuchillas y nivel de vacío.
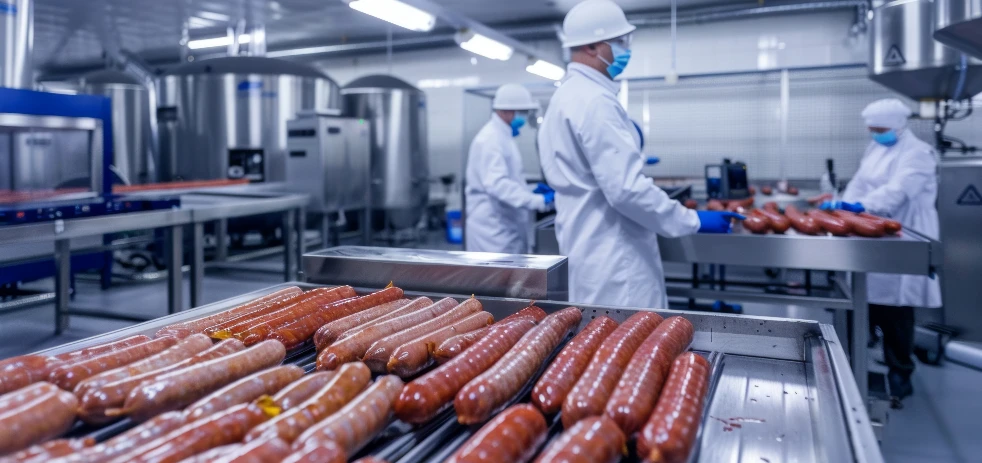
La industria cárnica enfrenta el reto de desarrollar embutidos con perfiles más saludables manteniendo funcionalidad tecnológica y aceptación del consumidor. Foto: Freepik
Reducción de sal
Con menos sal, la masa tiende a desarrollar menos pegajosidad (stickiness) y puede requerir ajustes finos: más tiempo de extracción, control más estricto de temperatura (para evitar desnaturalización prematura), y, en algunos casos, incorporación de hielo/agua en etapas para mantener la emulsión estable.
Si se trabaja con mezcladores al vacío y embutidoras de alto vacío, el nivel de aire residual afecta oxidación y color; con menos nitrito, el oxígeno atrapado se vuelve más relevante porque acelera oxidación de pigmentos y lípidos.
En curados, el sistema de inyección y masajeado (tumbler) se vuelve un punto de control aún más crítico. La distribución homogénea de salmuera y la extracción de proteínas superficiales determinan la cohesión en jamones reestructurados.
Menos sodio reduce la capacidad de “pegar” músculos; para compensar, algunas plantas incrementan tiempo de tumbling, ajustan vacío o temperatura, o incorporan proteínas funcionales.
Pero cada cambio tiene costo: más tiempo de tumbler es menos throughput; más proteína añadida puede tensionar etiqueta y alérgenos; y más manipulación aumenta riesgo de contaminación cruzada si el ambiente no está bajo control.
La reformulación también obliga a mirar el laboratorio con otros ojos. No basta con un panel sensorial y un aw/pH de rutina. En 2026, las plantas que avanzan sin sobresaltos suelen montar un paquete de verificación que incluye:
medición de nitrito residual (para entender cinética y margen de seguridad)
perfil de sodio total (incluyendo aportes de ingredientes)
textura instrumental (TPA)
colorimetría (L*a*b*)
estudios de vida de anaquel con desafío microbiológico (challenge test)
estudios de crecimiento bajo condiciones realistas de distribución
El objetivo no es “hacer ciencia por hacer”: es construir evidencia defendible ante auditorías HACCP/FSSC 22000 y ante clientes que piden datos.
La siguiente tabla resume cómo distintas estrategias de reformulación afectan funciones clave del producto, los principales riesgos asociados, las métricas que deben monitorearse en planta y las consecuencias típicas sobre la operación industrial, productividad y cumplimiento normativo.
Palanca de reformulación | Función tecnológica afectada | Riesgo principal si se reduce | Medición/Verificación en planta | Impacto típico en línea (operación y costos) |
Reducción de nitrito (ppm en formulación) | Desarrollo/estabilidad de color curado; barrera antimicrobiana parcial; control de oxidación | Color pálido/heterogéneo; oxidación mayor; margen menor frente a crecimiento de patógenos en RTE | Colorimetría L*a*b*; nitrito residual; estudios de vida de anaquel; verificación de O 2 residual en empaque | Más reclamos por apariencia; necesidad de película de mayor barrera; mayor exigencia de higiene post-proceso |
Reducción de sodio (NaCl total) | Extracción de proteínas miofibrilares; retención de agua (WHC); textura y cohesión | Menor rendimiento; purga; textura frágil; emulsion inestable | Rendimiento (rendimiento) por lote; TPA (textura); control de temperatura de masa; % purga en empaque | Merma directa por pérdida de agua; reproceso; paros por inestabilidad de emulsión |
Ajuste de proceso en cortador/mezclador al vacío | Formación de matriz proteica; incorporación de agua/hielo; control de aire | Sobrecalentamiento y desnaturalización; aire atrapado; variabilidad de textura | Registro de rpm/tiempo; temperatura final de masa; nivel de vacío; control estadístico de parámetros | Microparos; muchos fuera de especificación; necesidad de capacitacion y estandarizacion |
Empaque al vacío | Reducción de oxígeno; control de oxidación; extensión de vida de anaquel | Purga visible; fallas de sello; entrada de aire en distribución | Pruebas de integridad de sello; OTR de la película; inspección de fugas; % devoluciones por exudado | Mayor costo de película; menor merma por oxidación; riesgo de reclamos si hay exudado |
Empaque MAP (mezcla de gases) | Control de atmósfera; estabilidad de color/oxidación según formulación | O2 residual alto; decoloración; crecimiento microbiano si barreras intrínsecas bajas | Analizador de gases en línea; validación de mezcla; pruebas de vida de anaquel; control de sellado | CAPEX/ajuste de equipos de gas; reducción de devoluciones si se controla O 2 ; sensibilidad a las fugas |
Revalidación HACCP/FSSC 22000 (post-reformulación) | Gestión de peligros; verificación de controles; evidencia ante auditorias y clientes | Brechas en control de Listeria post-letales; no conformidades; riesgo de retiro | Revisión de análisis de peligros; validación térmica; programa ambiental Listeria; tendencias de hisopados | Más muestras y disciplinas operativas; menor probabilidad de eventos; mayor resiliencia comercial |
Impacto en costos, mermas y estabilidad de la línea de embutido
La conversación de costos suele empezar por el precio de ingredientes, pero en embutidos la factura real aparece en rendimiento y estabilidad de proceso. Reducir sodio y fosfatos (cuando aplica) tiende a bajar la capacidad de retención de agua (WHC).
En términos económicos, un descenso de 1–2% en yield en una línea de alto volumen puede eclipsar cualquier ahorro por “menos aditivo”. Además, el purge en empaque no solo es merma: es reclamo del retail, deterioro visual y, en loncheados, un factor que acelera deterioro sensorial y puede favorecer microambientes donde ciertos microorganismos prosperan.
La merma también se manifiesta como reproceso. Una emulsión inestable por baja extracción proteica se traduce en lotes con “ojos” de grasa, textura quebradiza o sin cohesión, que terminan re-triturados o destinados a productos de menor valor. Ese reproceso consume energía, horas-hombre y capacidad de equipos.
En líneas modernas, el cuello de botella no siempre es el horno: puede ser el cutter, el embutido, el pelado o el loncheado. Un cambio de formulación que incrementa pegajosidad o, al contrario, reduce cohesión, puede disparar paros por atascos, roturas de tripa, mala calibración de porcionado o fallas en el rebanado (slice integrity). Cada microparo suma, y en 2026 la eficiencia global (OEE) es un KPI que el corporativo mira con lupa.
El empaque MAP/vacío entra aquí como un costo y como un seguro. Migrar de un empaque estándar a uno de mayor barrera (EVOH, PA/PE multicapa, estructuras con mejor OTR/WVTR) puede aumentar costo por unidad, pero reducir devoluciones por oxidación, decoloración o crecimiento microbiano.
En productos con menos nitrito, el control de oxígeno residual se vuelve determinante: un MAP mal ajustado (mezcla de gases, sellado, fugas) puede acelerar pérdida de color y rancidez.
En vacío, el desafío es distinto: se minimiza oxígeno, pero se debe controlar exudado y asegurar sellos robustos para evitar ingreso de aire durante distribución. La ingeniería de empaque deja de ser “compras” y se vuelve parte del plan de inocuidad y calidad.
Reducir conservadores o sales en embutidos requiere validaciones rigurosas, monitoreo en planta y estudios de vida de anaquel.Foto: Freepik
El plan HACCP
Desde la óptica HACCP, la estabilidad de línea se redefine cuando cambia la formulación. Un plan HACCP robusto no solo identifica PCCs (puntos críticos de control) como cocción; también gestiona PRPs/OPRPs (programas prerrequisito operacionales) como control de ambiente en áreas post-letales.
Con menos barreras intrínsecas (menos nitrito/sodio), la planta depende más de la higiene y del control de recontaminación. Eso implica inversión en:
zonificación higiénica
presión positiva y filtración en salas de loncheado
control de condensación
programa ambiental para Listeria (swabs en drenajes, ruedas, mesas, cuchillas, bandas)
El costo está en muestreos, análisis y acciones correctivas, pero el retorno aparece en reducción de eventos y en la capacidad de sostener vida de anaquel sin sorpresas.
Hay un punto financiero menos obvio: la reformulación cambia la variabilidad, y la variabilidad cuesta. Cuando el proceso se vuelve más sensible (por ejemplo, una emulsión que “se corta” si sube 1–2 °C la temperatura de masa), el control estadístico y la capacitación se vuelven imprescindibles.
Plantas que han tenido éxito en 2026 suelen implementar: control en línea de temperatura de masa en cutter, registro digital de vacío y rpm, verificación de concentración de salmuera (densidad/conductividad), y alarmas de desviación. Es inversión en instrumentación y datos, pero reduce lotes fuera de especificación y estabiliza el flujo.
Finalmente, el costo reputacional y de cumplimiento no puede ignorarse. En mercados donde los compradores exigen evidencia de control de Listeria en RTE, un ajuste de formulación sin revalidación puede convertirse en no conformidad mayor en auditorías FSSC 22000.
Y si el producto cruza fronteras, la alineación con estándares internacionales como Codex se vuelve un lenguaje común para justificar límites, uso de aditivos y criterios de inocuidad. La planta que documenta bien —especificaciones, validaciones térmicas, estudios de vida de anaquel, verificación ambiental— compra tranquilidad operativa y comercial.
Fuentes y Documentación consultada
Codex Alimentarius (FAO/WHO) – portal oficial y textos de normas: https://www.fao.org/fao-who-codexalimentarius/en/
Codex Alimentarius – “General Principles of Food Hygiene CXC 1-1969” (incluye el marco HACCP): https://www.fao.org/fao-who-codexalimentarius/codex-texts/codes-of-practice/en/
Codex Alimentarius – página de textos (estándares, directrices y códigos): https://www.fao.org/fao-who-codexalimentarius/codex-texts/en/
FSSC 22000 – esquema y documentos (versión vigente y requisitos): https://www.fssc.com/schemes/fssc-22000/
ISO 22000 (referencia clave para sistemas de inocuidad alineados a FSSC) – página ISO: https://www.iso.org/standard/65464.html
TE PUEDE INTERESAR:
Desafíos tecnológicos para embutidos sin nitritos: ¿qué opciones hay?

Newsletter
Periodista especializada Senior
Periodista especializada con más de 15 años en medios de comunicación. En los últimos 8 años ha enfocado sus conocimientos y competencias en la industria de alimentos y bebidas, y en el sector de packaging para alimentos.