
Cárnicos y alternativas plant-based
Control de grasa en carne: cómo los rayos X pueden reducir la variabilidad en la molienda
La variabilidad de la materia prima puede impactar la formulación, los costos y el control de calidad en planta.
Última actualización:
Compartir


En una planta cárnica, una diferencia de unos cuantos puntos porcentuales puede parecer pequeña sobre el papel. En una línea que procesa toneladas de materia prima, sin embargo, esa diferencia puede convertirse en carne magra que se utiliza de más, producto fuera de especificación o dinero que se pierde sin que necesariamente sea evidente dónde ocurrió la desviación.
Ese es uno de los problemas que enfrenta la industria cuando trabaja con materia prima cuya composición puede cambiar de un lote a otro.
Durante un webinar organizado por el Consejo Mexicano de la Carne, Aldo Javier Hernández López, gerente regional del segmento cárnico en FOSS México, puso sobre la mesa una situación muy concreta: cómo saber realmente cuánta grasa tiene la carne que está entrando al proceso y qué hacer con esa información antes de que sea demasiado tarde.
El ejemplo parece sencillo. Una empresa necesita producir un lote 80/20, es decir, con 80% de carne magra y 20% de grasa. El problema aparece cuando ese 20% no es exactamente 20%.
Puede ser 18%, 22% o cualquier otro valor dentro de la variabilidad natural de la materia prima. Y si la planta no conoce esa diferencia hasta después de procesar el producto, las posibilidades de corregirla son mucho menores.
El problema empieza antes de que la carne llegue a la fórmula
La industria cárnica tiene que lidiar al mismo tiempo con calidad, inocuidad, costos y velocidad. El control de grasa se encuentra justo en medio de esas cuatro variables.
Una materia prima que llega con más grasa de la esperada puede poner en riesgo una especificación. Una que llega con menos puede hacer que la empresa utilice más carne magra para alcanzar la fórmula establecida.
Y existe un tercer escenario: no saberlo con suficiente precisión y decidir “por seguridad”.
De acuerdo con Hernández López, esta última situación ha llevado a productores a sobrecompensar sus formulaciones con carne magra para reducir el riesgo de incumplir con sus clientes.
Es una especie de margen de seguridad que puede parecer razonable. El problema es que, cuando se repite lote tras lote, termina teniendo un costo.
Sigue leyendo: Reducir grasa sin perder sabor: cómo la industria cárnica está reinventando sus formulaciones
Entre la experiencia del operador y el resultado del laboratorio
Durante años, parte de esta decisión ha dependido de dos caminos.
Uno es el laboratorio. Se toma una muestra, se analiza y se obtiene un resultado confiable. El inconveniente es el tiempo: dependiendo del método y de la operación, el resultado puede tardar desde una hora hasta varias horas, e incluso llegar después si la muestra debe enviarse a otro laboratorio.
Para entonces, la línea ya siguió trabajando.
El otro camino es mucho más inmediato: mirar la carne.
Un operador experimentado puede observar un lote y hacerse una idea de su contenido de grasa. Es una práctica que sigue presente en distintos puntos de la industria, pero tiene una limitación evidente: dos personas pueden mirar la misma carne y llegar a conclusiones diferentes.
El webinar planteó que, incluso en condiciones óptimas, la inspección visual puede tener un error de alrededor de 3%. Cuando se suma la variación relacionada con el muestreo, el error puede acercarse a 5%.
Y ahí aparece la pregunta incómoda: ¿qué significa un 5% cuando no se está hablando de unos cuantos kilos, sino de toneladas?
El costo de equivocarse puede acumularse
El experto utilizó un ejemplo de recortes 80/20 para mostrarlo.
Si la materia prima debería contener 20% de grasa, una variación puede hacer que el lote se mueva aproximadamente entre 15% y 25%. Cuando la estimación queda por debajo de lo que realmente hay, la empresa puede terminar incorporando más carne magra de la necesaria.
Cuando ocurre al revés, aumenta el riesgo de entregar un producto que no cumple con la especificación acordada. El efecto puede parecer pequeño en una sola operación pero a escala industrial cambia de dimensión.
En el ejercicio presentado, una planta que procesa 10 toneladas diarias de recortes 80/20 podría llegar a utilizar 93,600 kilogramos adicionales de carne magra al año si mantiene una sobrecompensación de 3%.
Con los precios utilizados para ese ejemplo, el valor de esa carne representaría alrededor de 8.8 millones de pesos anuales.
Con una sobrecompensación de 2%, el ejercicio todavía arroja cerca de 5.9 millones de pesos; con 1%, alrededor de 2.9 millones.
No se trata de decir que todas las plantas estén perdiendo esas cantidades. El cálculo depende del volumen, los precios y la forma en que cada empresa formula sus productos.
Pero sirve para dimensionar algo que puede pasar desapercibido: protegerse de la variabilidad también cuesta.
La diferencia está en saberlo mientras la carne avanza
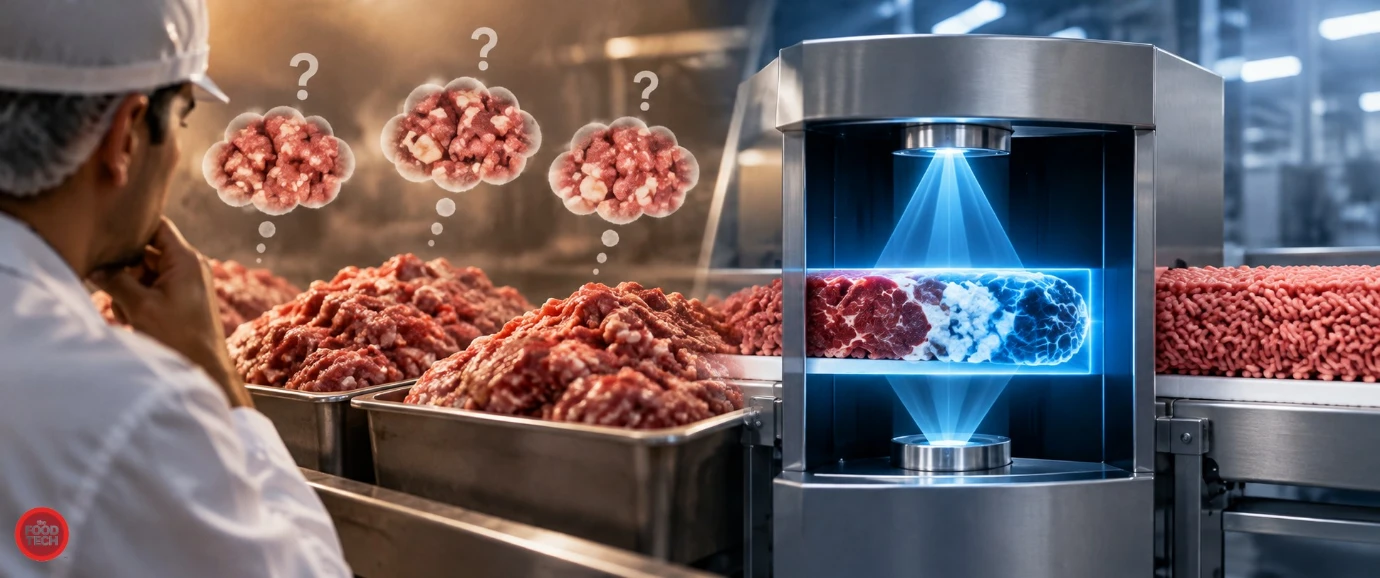
Aquí es donde cambia la conversación. En lugar de tomar una muestra y esperar a conocer el resultado, la tecnología de rayos X permite analizar la carne mientras avanza por la línea.
El sistema identifica diferencias entre la carne magra y la grasa y genera información sobre el contenido de grasa del producto que está pasando por el equipo. La idea no es solamente saber qué ocurrió, sino tener información suficiente para decidir qué hacer con el siguiente tramo de producción.
Para una operación de carne molida, por ejemplo, el equipo puede recibir una receta con un objetivo determinado. Si el proceso necesita producir media tonelada de carne al 20% de grasa, la medición va mostrando cómo se comporta el lote y permite ajustar la mezcla antes de llegar al resultado final.
Si hace falta más carne magra, se incorpora. Si hace falta grasa, se corrige en la otra dirección. La diferencia está en el momento de la decisión.
En el escenario presentado por Hernández López, la planta puede ajustar la formulación mientras la carne todavía está entrando al molino, en lugar de descubrir después que el lote se alejó del objetivo.
Menos margen de seguridad, más información
El atractivo de esta lógica no está únicamente en la precisión de la medición, también está en lo que permite hacer con ella.
Una planta que conoce mejor lo que está recibiendo puede reducir la necesidad de “curarse en salud” agregando carne magra de más. También puede detectar desviaciones antes de que se conviertan en un problema de producto terminado.
En el ejemplo presentado, la densitometría de rayos X permitiría acotar una variación que podría moverse alrededor de 15% a 25% de grasa en un objetivo de 20%, hacia un rango mucho más estrecho, de aproximadamente 19% a 21%.
Eso cambia la manera de mirar la formulación: ya no se trata únicamente de trabajar con una receta, sino de saber qué está ocurriendo realmente con la materia prima que alimenta esa receta.
Te puede interesar: ¿Cómo implementar inteligencia artificial en plantas cárnicas para mejorar la eficiencia operativa?
Y la información no se queda en la pantalla
La medición también puede conectarse con otras decisiones de la línea.
Durante el webinar se mostraron aplicaciones en las que el sistema clasifica la carne según su contenido de grasa y puede enviar señales a equipos automatizados para rechazar o dirigir determinados lotes. También puede utilizarse con intervención de operadores, quienes toman la decisión a partir de la información que aparece en el equipo.
En el caso de la carne molida, el flujo puede ser continuo: la carne sale del molino, pasa por el sistema y la información sobre peso y grasa se genera mientras el proceso sigue avanzando.
Además, los datos pueden almacenarse y exportarse para llevar un registro de los lotes y conectarse con otras soluciones digitales de la planta.
Eso abre otra posibilidad: que el control de grasa deje de ser una medición aislada y forme parte del historial productivo.
No te vayas sin leer: Automatización e inspección en cárnicos: la presión por trazabilidad sube en piso de planta

Newsletter

Reportera multidisciplinaria con trayectoria en la producción de contenidos para medios digitales e impresos. Su área de especialización abarca temas científicos, logística, inmobiliaria, tecnología, hard news, política y salud.